
In 3D rất giỏi làm ra một chi tiết duy nhất có hình dạng phức tạp. Nhưng khi cần vài chục, vài trăm bản giống nhau, hoặc cần chi tiết bằng vật liệu mà máy in không in được như cao su silicone, nhựa polyurethane, kim loại, thạch cao, sô-cô-la, thì in 3D thường đóng vai trò khác: làm mẫu gốc hoặc làm chính cái khuôn. Đây là cách các xưởng tạo mẫu, xưởng mỹ nghệ, xưởng trang sức và nhà máy kết hợp in 3D với kỹ thuật làm khuôn truyền thống. Bài này giới thiệu các phương pháp phổ biến, ưu nhược điểm và lưu ý khi chuẩn bị file.
Bốn cách kết hợp in 3D và làm khuôn
| Phương pháp | In 3D làm gì | Sản phẩm cuối bằng | Số lượng hợp lý |
|---|---|---|---|
| Khuôn silicone từ mẫu in 3D | Mẫu gốc (master) | Resin PU, epoxy, polyresin, sáp, thạch cao, xà phòng, sô-cô-la (với silicone thực phẩm) | Vài bản đến vài chục bản mỗi khuôn |
| Đúc mẫu chảy bằng resin đúc | Mẫu cháy (thay sáp) | Kim loại: bạc, vàng, đồng, nhôm | Từng chiếc đến loạt nhỏ |
| Khuôn ép in trực tiếp | Chính lòng khuôn | Nhựa ép phun, nhựa nhiệt định hình | Vài chục đến vài trăm chi tiết |
| Khuôn composite, khuôn lớn | Mẫu gốc hoặc khuôn | Composite sợi thủy tinh, sợi carbon | Vài bản |
Phương pháp 1: In 3D mẫu gốc để làm khuôn silicone
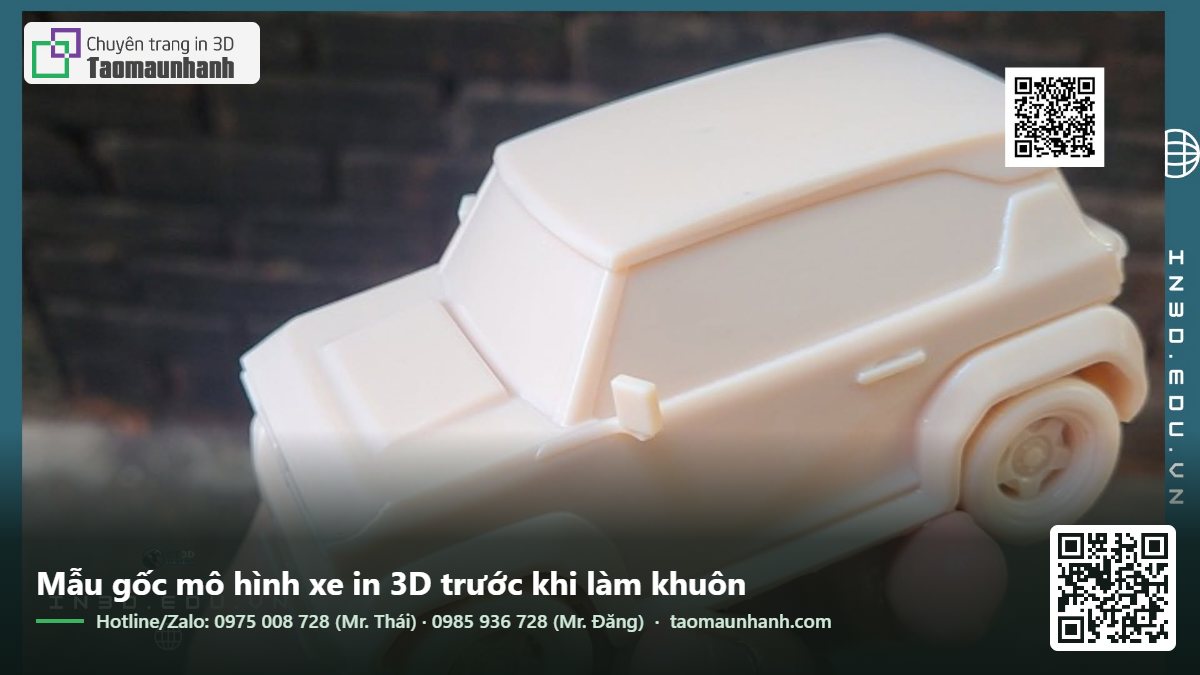
Đây là cách phổ biến nhất trong tạo mẫu và sản xuất mỹ nghệ. Quy trình gồm:
- In mẫu gốc: thường in resin để bề mặt mịn, hoặc in FDM rồi bả, chà nhám, sơn lót kỹ. Mọi khuyết điểm trên mẫu gốc sẽ được silicone sao chép lại trung thực đến từng vân nhỏ.
- Xử lý bề mặt: phủ lớp sơn lót hoặc lớp phủ bịt kín để silicone không bị ức chế đông kết. Một số loại silicone đóng rắn bằng bạch kim nhạy cảm với resin chưa đông kết hoàn toàn, nên mẫu resin cần chiếu UV kỹ.
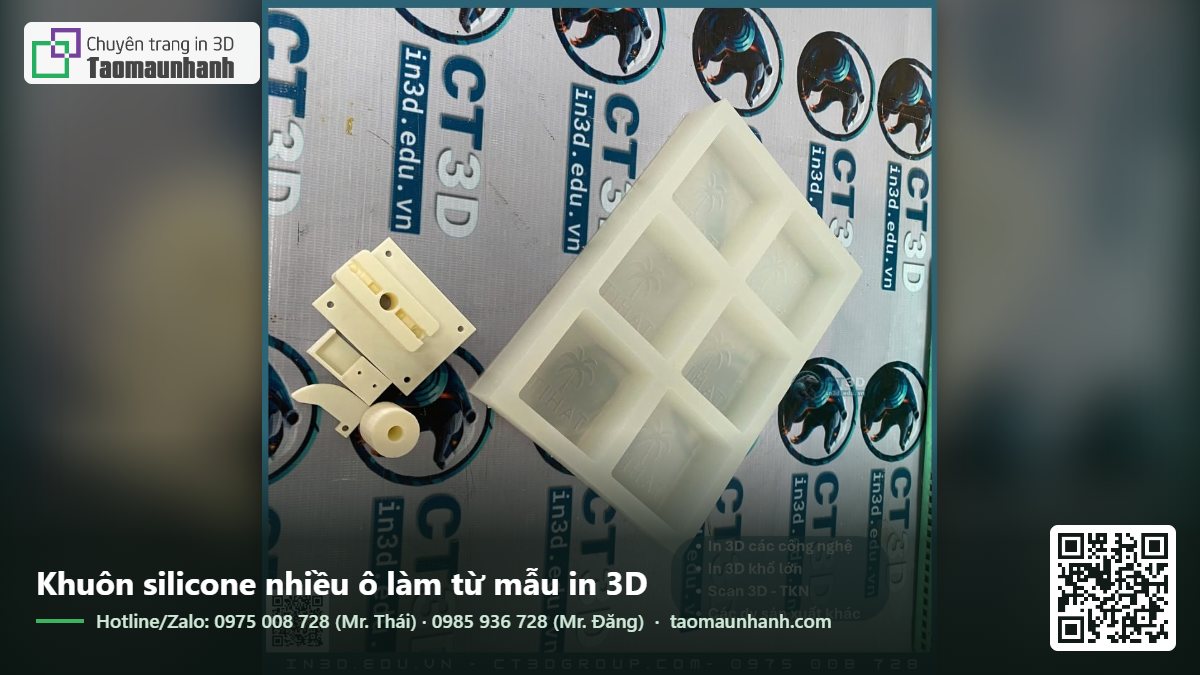
- Làm hộp khuôn và đường phân khuôn: quyết định khuôn một mảnh hay nhiều mảnh, vị trí đường phân khuôn, lỗ rót, lỗ thoát khí. Hộp khuôn cũng có thể in 3D.
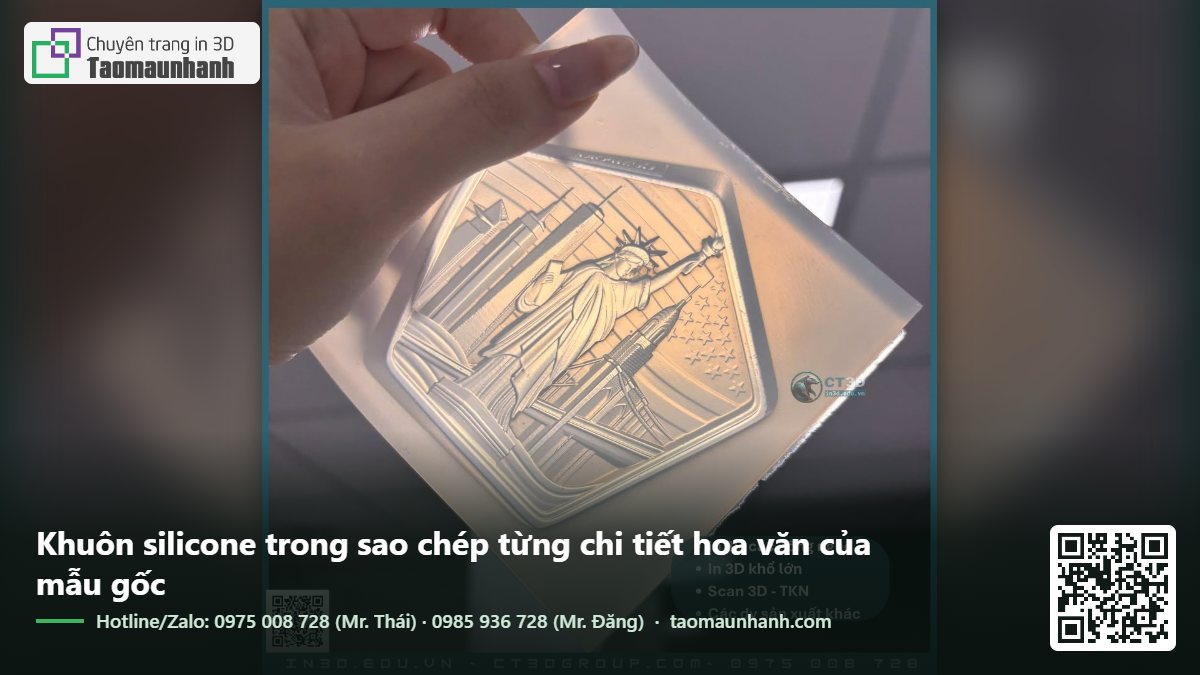
- Đổ silicone: trộn, hút chân không để loại bọt khí, đổ quanh mẫu gốc, chờ đông kết.
- Tách khuôn và đổ sản phẩm: lấy mẫu gốc ra, ráp khuôn, rót vật liệu đúc. Với resin PU, có thể đổ trong buồng chân không để chi tiết không có bọt khí.
Một khuôn silicone thường cho vài bản đến vài chục bản trước khi bề mặt khuôn xuống cấp, tùy vật liệu đúc và độ phức tạp. Phương pháp này còn gọi là đúc chân không (vacuum casting) khi dùng resin PU trong buồng chân không, rất phổ biến để làm lô mẫu vài chục bộ vỏ sản phẩm trước khi mở khuôn ép.
Ưu điểm
- Sản phẩm cuối có thể là vật liệu mà máy in không in được: resin PU mô phỏng ABS, PP, cao su; polyresin cho tượng; sáp; thạch cao.
- Bề mặt sản phẩm đúc mịn, không vân lớp nếu mẫu gốc được hoàn thiện tốt.
- Chi phí mỗi bản thấp hơn in từng chiếc khi số lượng từ vài chục trở lên.
- Có thể pha màu trực tiếp vào vật liệu đúc.
Lưu ý khi chuẩn bị file mẫu gốc
- Cộng thêm độ co ngót của vật liệu đúc vào kích thước mẫu gốc nếu cần chính xác.
- Thêm góc thoát khuôn (draft) ở các mặt đứng nếu dùng khuôn cứng, với khuôn silicone mềm thì ít cần hơn.
- Tránh hốc kín sâu và phần lõm ngược quá phức tạp, sẽ khó tách khuôn.
- Bề mặt mẫu gốc phải được hoàn thiện đúng mức mà bạn muốn có trên sản phẩm cuối.
Phương pháp 2: In resin đúc cho đúc mẫu chảy kim loại
Trong ngành trang sức và đúc chính xác, kỹ thuật đúc mẫu chảy đã có từ hàng nghìn năm: làm mẫu bằng sáp, bao mẫu trong thạch cao chịu nhiệt, nung cho sáp chảy và cháy hết, rót kim loại nóng chảy vào khoang rỗng để lại.
In 3D thay thế bước tạc sáp bằng tay. Resin đúc chuyên dụng (castable resin) được in thành mẫu, sau đó đi qua đúng quy trình như mẫu sáp. Loại resin này được pha chế để cháy sạch, ít tro, không làm nứt khuôn thạch cao khi nung. Nhờ vậy những chiếc nhẫn có hoa văn tinh xảo, chữ khắc nhỏ, cấu trúc lưới, thiết kế hoàn toàn trên máy tính đều đúc được bằng vàng, bạc.
Ngoài trang sức, phương pháp này dùng cho chi tiết đồng mỹ nghệ, huy hiệu, chi tiết cơ khí nhỏ bằng đồng hoặc nhôm số lượng ít. Với chi tiết lớn hơn, có thể in mẫu bằng nhựa PLA hoặc nhựa chuyên dụng cho đúc, nhưng cần chu trình nung phù hợp.
Phương pháp 3: In trực tiếp khuôn ép số lượng ít
Khuôn ép phun thép tốn chi phí lớn và nhiều tuần để chế tạo, chỉ hợp lý khi sản xuất hàng nghìn sản phẩm. Với nhu cầu vài chục đến vài trăm chi tiết bằng đúng vật liệu sản xuất, ví dụ để thử nghiệm chức năng hoặc xin chứng nhận, có thể in 3D trực tiếp lòng khuôn bằng resin chịu nhiệt cao, rồi lắp vào khung khuôn kim loại trên máy ép.
Hạn chế: khuôn in 3D chịu nhiệt và áp suất kém hơn khuôn thép, mỗi bộ khuôn chỉ ép được số lượng giới hạn, chu kỳ ép chậm hơn vì cần thời gian làm nguội khuôn. Nhưng chi phí và thời gian so với khuôn thép thấp hơn rất nhiều.
Biến thể khác: in 3D khuôn cho tạo hình nhiệt (thermoforming), khuôn uốn ép, khuôn dập cho tấm mỏng, khuôn đổ bê tông trang trí.
Phương pháp 4: Khuôn composite và mẫu lớn
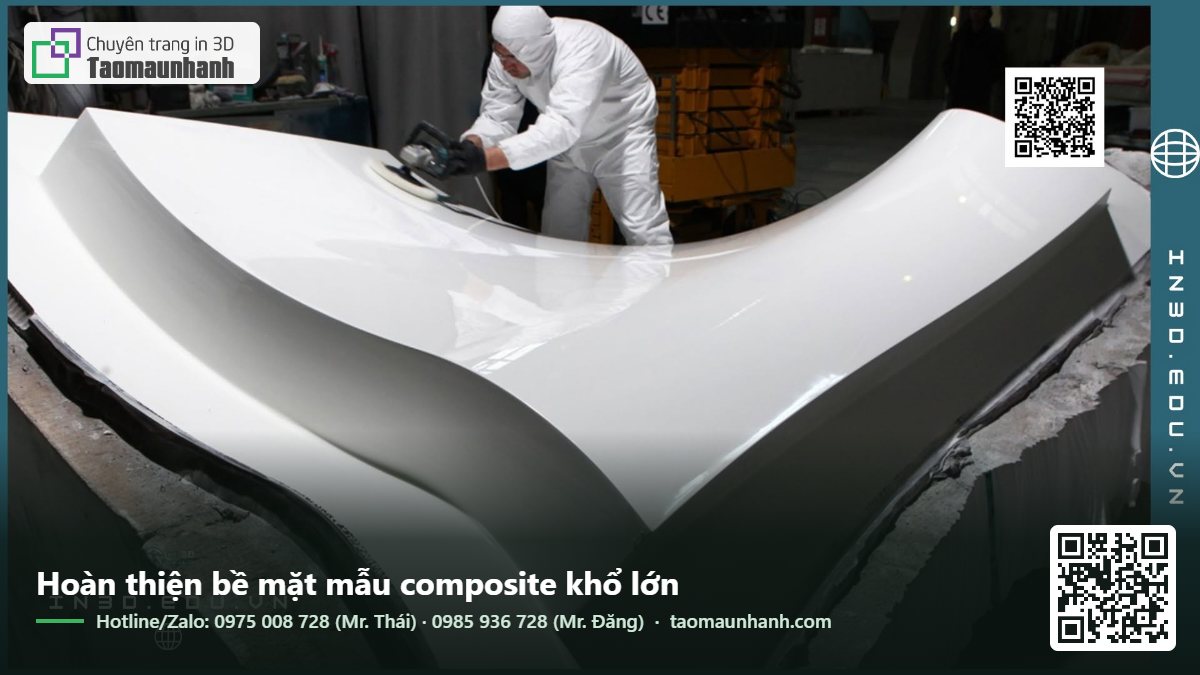
Với sản phẩm composite như vỏ xe, thân drone, tấm ốp, tượng lớn, in 3D khổ lớn được dùng để làm mẫu gốc hoặc làm trực tiếp khuôn. Mẫu in thường được phủ lớp gelcoat hoặc sơn chịu dung môi, chà nhám bóng, rồi đắp sợi thủy tinh lên để tạo khuôn. Cách này thay cho việc tạc mẫu bằng tay từ gỗ, xốp hay đất sét, giữ đúng tỷ lệ theo file thiết kế và dễ chỉnh sửa.
Chọn công nghệ in cho mẫu gốc
| Yêu cầu mẫu gốc | Nên in bằng |
|---|---|
| Chi tiết nhỏ, bề mặt mịn, hoa văn sắc nét | Resin, chiếu UV kỹ |
| Mẫu trang sức để đúc | Resin đúc chuyên dụng |
| Mẫu cỡ vừa, cần tiết kiệm | FDM lớp mỏng, sau đó bả và chà nhám |
| Mẫu lớn, tượng, sa bàn | FDM khổ lớn, chia mảnh, ghép và hoàn thiện |
| Lòng khuôn ép trực tiếp | Resin chịu nhiệt cao |
Chọn silicone và vật liệu đúc
Silicone đóng rắn bằng thiếc và bằng bạch kim
Có hai họ silicone làm khuôn phổ biến. Silicone đóng rắn bằng thiếc (condensation cure) rẻ hơn, dễ dùng, ít bị ức chế bởi vật liệu mẫu, nhưng co ngót nhiều hơn và khuôn lão hóa nhanh hơn. Silicone đóng rắn bằng bạch kim (addition cure) co ngót rất ít, bền hơn, có loại đạt chuẩn tiếp xúc thực phẩm, nhưng nhạy cảm với lưu huỳnh, một số loại sơn và resin chưa đông kết hoàn toàn. Khi làm khuôn từ mẫu in resin bằng silicone bạch kim, hãy chiếu UV mẫu thật kỹ và thử một mảnh nhỏ trước.
Độ cứng silicone
Silicone mềm (khoảng Shore 10A–20A) dễ tháo khuôn với chi tiết có nhiều phần lõm ngược, hợp với tượng, phù điêu. Silicone cứng hơn (khoảng Shore 25A–40A) giữ hình dạng tốt hơn, hợp với chi tiết kỹ thuật cần chính xác và khuôn lớn.
Vật liệu đúc vào khuôn silicone
| Vật liệu | Đặc điểm | Dùng cho |
|---|---|---|
| Resin polyurethane (PU) | Đông nhanh, có loại mô phỏng ABS, PP, cao su | Vỏ sản phẩm mẫu, chi tiết kỹ thuật loạt nhỏ |
| Epoxy | Trong, ít co, đông chậm | Chi tiết trong suốt, đồ trang trí đổ khuôn |
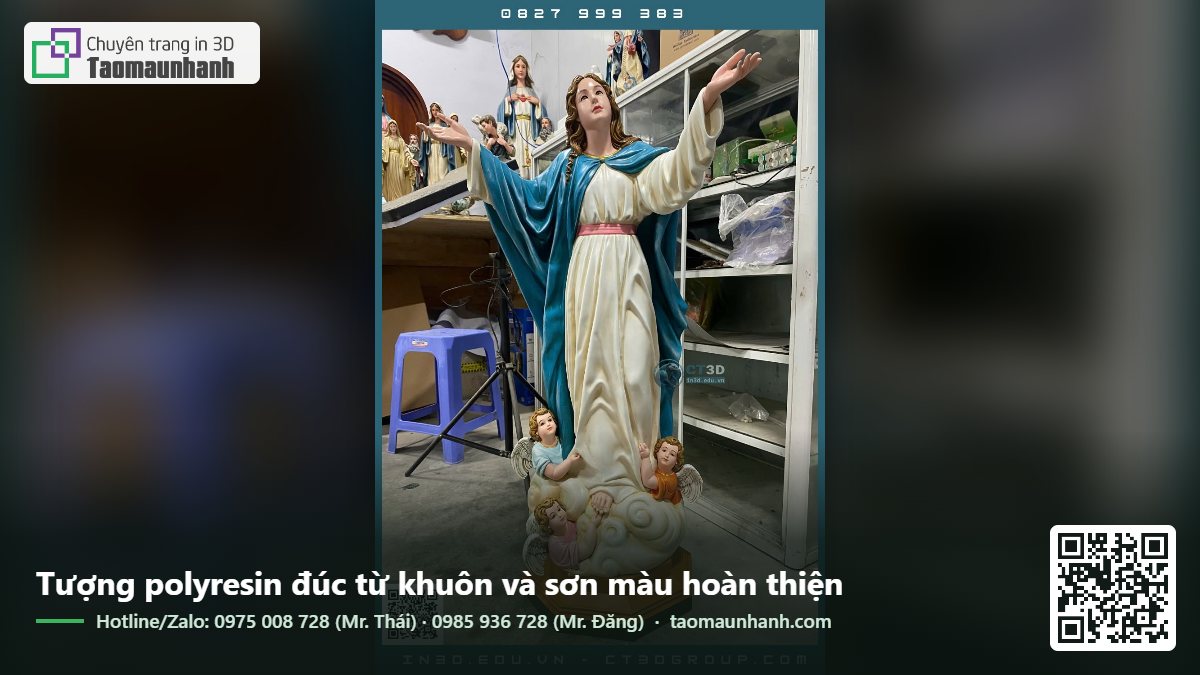
| Polyresin (polyester pha bột đá) | Nặng tay, bề mặt như đá, dễ sơn | Tượng, đồ mỹ nghệ, quà tặng |
| Thạch cao, xi măng | Rẻ, bề mặt mờ | Phù điêu, đồ trang trí, chậu cây |
| Sáp | Nóng chảy thấp | Nến, mẫu sáp cho đúc kim loại |
| Silicone (khuôn trong khuôn) | Mềm, đàn hồi | Chi tiết mềm, gioăng, núm |
Ví dụ: từ một file 3D đến 30 bộ vỏ mẫu
Một startup cần 30 bộ vỏ thiết bị để gửi khách hàng dùng thử trước khi mở khuôn ép. In SLS 30 bộ là một lựa chọn. Lựa chọn khác là in một bộ mẫu gốc bằng resin, hoàn thiện bề mặt thật mịn, làm khuôn silicone, rồi đúc chân không 30 bộ bằng resin PU pha màu đúng mã màu sản phẩm. Kết quả: bề mặt đúc mịn gần như hàng ép phun, màu đồng nhất xuyên suốt nên trầy không lộ lớp sơn. Với vỏ có bề mặt bóng hoặc màu sắc quan trọng, đúc chân không thường cho cảm giác “hàng thật” hơn in trực tiếp. Với chi tiết cần chịu lực, có ngàm gài phức tạp, SLS lại phù hợp hơn. Việc chọn phương án nên dựa trên cả yêu cầu ngoại hình, chức năng và số lượng.
Những lỗi thường gặp
- Silicone không đông quanh mẫu: mẫu resin chưa chiếu UV đủ hoặc chưa phủ lớp bịt kín, ức chế silicone đóng rắn bạch kim.
- Sản phẩm đúc lộ vân lớp: mẫu gốc FDM chưa được chà nhám, bả kỹ.
- Kẹt mẫu trong khuôn: phần lõm ngược quá sâu, không có đường phân khuôn hợp lý.
- Bọt khí trên sản phẩm: không hút chân không silicone và vật liệu đúc, hoặc thiếu lỗ thoát khí ở điểm cao nhất của khoang.
- Sai kích thước: không tính độ co ngót của vật liệu đúc.
Dịch vụ tạo mẫu và làm khuôn tại Tạo Mẫu Nhanh
Chúng tôi làm trọn chuỗi từ thiết kế 3D, quét 3D mẫu thật, in mẫu gốc bằng resin hoặc FDM, hoàn thiện bề mặt, làm khuôn silicone và đổ sản phẩm bằng resin PU, polyresin, composite theo yêu cầu. Với khuôn silicone tiếp xúc thực phẩm như khuôn sô-cô-la, khuôn bánh, chúng tôi dùng silicone đạt chuẩn thực phẩm. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Xem chi tiết dịch vụ làm khuôn silicon của CT3D Group, hoặc tìm hiểu thêm dịch vụ in 3D SLA khổ lớn trên in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
Có in 3D trực tiếp khuôn silicone được không?
Một số máy chuyên dụng in được silicone, nhưng phổ biến và rẻ hơn là in mẫu gốc hoặc in hộp khuôn bằng nhựa, rồi đổ silicone.
Một khuôn silicone đổ được bao nhiêu sản phẩm?
Thường từ vài đến vài chục bản, tùy độ phức tạp, loại silicone và vật liệu đúc. Vật liệu tỏa nhiệt nhiều hoặc có tính ăn mòn làm khuôn nhanh xuống cấp hơn.
In 3D có thay được khuôn ép thép không?
Với vài chục đến vài trăm chi tiết, khuôn in 3D hoặc đúc chân không từ khuôn silicone là lựa chọn kinh tế. Với hàng nghìn sản phẩm trở lên, khuôn thép vẫn là lựa chọn đúng.
Đúc trang sức từ in 3D cần file gì?
File STL hoặc 3MF độ phân giải cao của món trang sức, có chừa chỗ gắn cuống rót, độ dày tối thiểu theo khuyến nghị của xưởng đúc, thường không mỏng hơn khoảng 0,6–0,8 mm.
Mẫu gốc in FDM có làm khuôn silicone được không?
Được, nhưng cần chà nhám, bả và sơn lót kỹ để xóa vân lớp, vì silicone sao chép mọi chi tiết trên bề mặt mẫu gốc. Với chi tiết nhỏ, nhiều hoa văn, in resin làm mẫu gốc sẽ tiết kiệm công hoàn thiện.