
Một chi tiết vừa lấy ra khỏi máy in 3D hiếm khi là thành phẩm. Bản in FDM có vân lớp và vết support. Bản in resin còn dính resin lỏng và cần chiếu UV thêm. Chi tiết SLS phủ đầy bột. Khâu biến bản in thô thành một mẫu trình khách, một figure trưng bày hay một chi tiết lắp ráp được gọi là hậu xử lý. Với nhiều đơn hàng, đây là khâu tốn nhiều giờ công nhất, có khi lâu hơn cả thời gian máy in. Bài này đi qua từng bước hậu xử lý theo công nghệ in, dụng cụ cần có, và cách chọn mức hoàn thiện vừa đủ cho mục đích của bạn.

Vì sao hậu xử lý quan trọng
Cùng một file, cùng một máy in, hai chi tiết có thể trông như hai sản phẩm khác hẳn nhau chỉ vì cách hậu xử lý. Hậu xử lý quyết định ba thứ:
- Thẩm mỹ: bề mặt mịn, màu đều, không thấy vân lớp hay vết support. Quan trọng với mẫu trình khách, chụp ảnh sản phẩm, figure, mô hình kiến trúc.
- Chức năng: khe lắp đúng kích thước, mặt trượt nhẵn, lỗ vít sạch, chi tiết resin đông kết đủ để đạt độ bền thiết kế.
- Độ bền lâu dài: lớp sơn phủ chống tia UV, chống ẩm; resin được chiếu UV đủ sẽ ổn định hơn theo thời gian.
Không phải chi tiết nào cũng cần hoàn thiện kỹ. Một jig kiểm tra trên dây chuyền chỉ cần gỡ support sạch. Một mẫu vỏ sản phẩm đi triển lãm thì cần bả, sơn, có khi cả in lụa logo. Biết trước mục đích giúp bạn không tốn tiền cho công đoạn không cần thiết.

Bước 1: Gỡ support và làm sạch
Với chi tiết FDM
Support FDM được thiết kế để dễ gãy ra khỏi chi tiết nhờ một khe hở nhỏ, thường bằng một độ dày lớp. Dụng cụ cần có: kìm cắt nhựa mũi bằng, dao trổ, nhíp, dụng cụ cạo mép (deburring tool). Gỡ phần lớn support bằng tay hoặc kìm, sau đó dùng dao trổ và dụng cụ cạo mép làm sạch các điểm tiếp xúc.
Mặt chi tiết từng tiếp xúc với support thường nhám hơn các mặt khác. Nếu mặt này quan trọng, hãy trao đổi với người in để xoay chi tiết khác đi, hoặc dùng support hòa tan nước (PVA) với máy hai đầu phun. Support PVA chỉ cần ngâm nước ấm vài giờ là tan hết, để lại bề mặt sạch.
Với chi tiết resin
Quy trình resin có thứ tự rõ ràng và không nên đảo:
- Gỡ chi tiết khỏi bàn in bằng xẻng nhựa hoặc kim loại mỏng, đeo găng tay nitrile.
- Rửa trong cồn isopropyl (IPA) hoặc dung dịch rửa chuyên dụng, thường hai lượt: một bể rửa sơ, một bể rửa sạch. Tổng thời gian vài phút, tùy loại resin. Rửa quá lâu có thể làm chi tiết trương nở và nứt.
- Để khô hoàn toàn trước khi chiếu UV. Cồn còn đọng trong hốc có thể làm bề mặt trắng đục.
- Gỡ support: nhiều người gỡ trước khi chiếu UV vì lúc này resin còn mềm hơn, ít để lại vết sứt. Với chi tiết mảnh, nên gỡ sau khi chiếu UV để tránh cong.
- Chiếu UV theo thời gian khuyến nghị của nhà sản xuất resin. Chiếu thiếu thì chi tiết mềm, dính; chiếu quá lâu thì giòn và ngả vàng.
Resin lỏng và cồn rửa đã nhiễm resin là chất thải cần xử lý đúng cách. Không đổ vào bồn rửa. Cách phổ biến là để cồn bẩn dưới nắng cho resin lắng và đông cứng, gạn phần cồn trong để dùng lại, phần cặn đông cứng bỏ như rác rắn.
Với chi tiết SLS
Chi tiết SLS được lấy ra khỏi khối bột, phủ đầy bột chưa thiêu kết. Dùng chổi mềm và khí nén để loại bột thừa, sau đó phun hạt (bead blasting) để làm sạch triệt để và làm đều bề mặt. Chi tiết có kênh rỗng bên trong cần được thổi khí kỹ qua các lỗ thoát bột. Bột thừa chưa thiêu kết thường được sàng và trộn với bột mới để dùng lại cho mẻ sau.
Bước 2: Chà nhám
Chà nhám là bước quyết định bề mặt cuối cùng có phẳng hay không. Sơn không che được vân lớp, nó chỉ làm vân lớp lộ rõ hơn dưới ánh sáng.
Thứ tự độ nhám
Bắt đầu với giấy nhám thô để san phẳng vân lớp và vết support, rồi tăng dần độ mịn. Một trình tự thường dùng cho chi tiết FDM:
| Độ nhám (grit) | Mục đích |
|---|---|
| 120–180 | San phẳng vân lớp, mài vết support, chỉnh mép |
| 240–320 | Xóa vết xước của giấy thô |
| 400–600 | Chuẩn bị bề mặt cho sơn lót |
| 800–1500 (nhám nước) | Giữa các lớp sơn, khi cần bề mặt bóng |
| 2000–3000 (nhám nước) | Trước khi đánh bóng, với chi tiết trong suốt hoặc sơn bóng gương |
Với resin, bề mặt đã mịn sẵn nên thường bắt đầu từ 400 trở lên, chỉ dùng nhám thô ở điểm tiếp xúc support.
Mẹo chà nhám
- Chà ướt với nhám từ 400 trở lên: nước giảm bụi, giữ giấy nhám không bị bết, và tránh làm nóng chảy bề mặt PLA.
- Dùng khối chà phẳng cho mặt phẳng. Chà bằng ngón tay sẽ làm mặt phẳng bị lượn sóng.
- Không chà quá mạnh ở cạnh, cạnh sắc rất dễ bị bo tròn mất.
- Đeo khẩu trang khi chà khô. Bụi nhựa và bụi resin đều không nên hít vào.
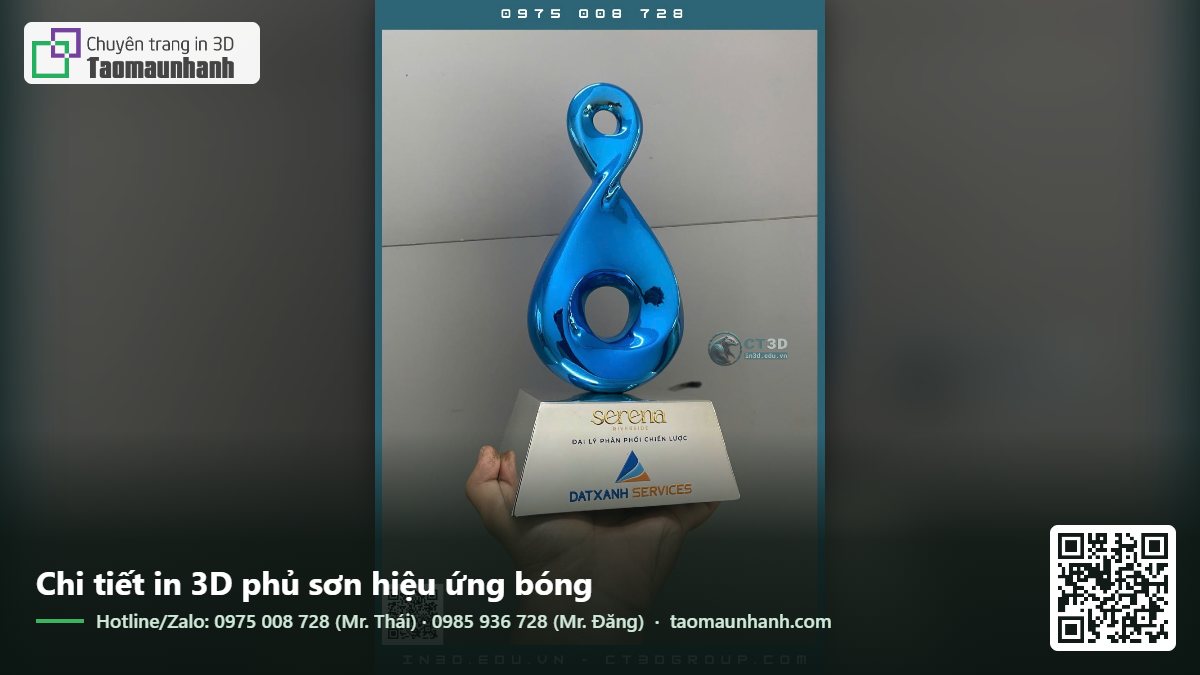
Bước 3: Bả matit và sơn lót
Với mẫu cần bề mặt hoàn hảo, chà nhám thôi chưa đủ. Vân lớp sâu, mối ghép giữa các mảnh, lỗ nhỏ trên bề mặt cần được lấp bằng matit (bột trét) rồi chà phẳng.
Quy trình bả và lót:
- Phủ một lớp sơn lót dày (filler primer) để lộ ra các khuyết điểm. Lớp lót xám giúp thấy rõ chỗ lõm, chỗ xước.
- Bả matit vào chỗ lõm, mối ghép. Matit hai thành phần cho mối ghép lớn; matit một thành phần dạng tuýp cho khuyết điểm nhỏ.
- Chờ khô, chà phẳng bằng nhám 240–400.
- Phun lót lại, kiểm tra, lặp lại nếu còn khuyết điểm.
- Chà nhám nhẹ lớp lót cuối bằng nhám 600–800 trước khi sơn màu.
Với chi tiết lớn chia nhiều mảnh, mối ghép được dán bằng keo phù hợp với vật liệu (keo hai thành phần, keo cyanoacrylate, hoặc hàn nhiệt với PLA), sau đó bả và chà như trên. Làm kỹ thì sau khi sơn gần như không thấy mối ghép.
Bước 4: Sơn hoàn thiện
Chọn loại sơn
- Sơn xịt acrylic hoặc sơn PU: phổ biến cho mẫu sản phẩm, vỏ máy. Lớp sơn PU bền, bóng đẹp, chịu trầy tốt hơn.
- Sơn acrylic gốc nước bằng cọ hoặc súng phun nhỏ (airbrush): cho figure, mô hình nhân vật, chi tiết nhiều màu.
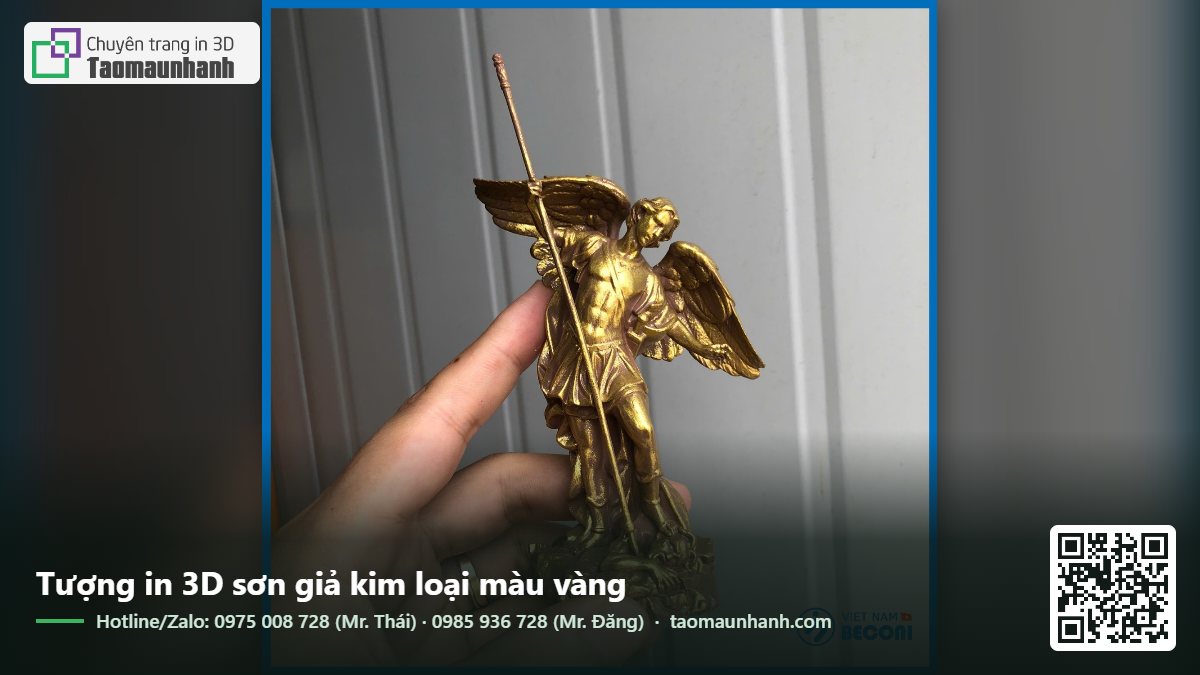
- Sơn hiệu ứng: sơn giả kim loại, sơn nhám, sơn giả gỗ, sơn giả đá, dùng cho mẫu trưng bày và đạo cụ.
Nguyên tắc sơn
- Phun nhiều lớp mỏng, không phun một lớp dày. Lớp dày dễ chảy và lấp mất chi tiết nhỏ.
- Giữ khoảng cách và tốc độ phun đều tay.
- Tuân thủ thời gian khô giữa các lớp theo hướng dẫn của sơn. Phun lớp mới khi lớp cũ chưa khô sẽ làm sơn nhăn.
- Che chắn (masking) bằng băng dính giấy chuyên dụng khi sơn nhiều màu.
- Phủ lớp bóng hoặc mờ cuối cùng để bảo vệ màu sơn.
Một mẫu sơn hoàn thiện đẹp thường cần từ 1 đến 3 ngày, phần lớn là thời gian chờ khô giữa các lớp. Đây là lý do đơn hàng có sơn luôn lâu hơn đơn in thô.
Các kỹ thuật hoàn thiện đặc biệt
Làm mịn bằng hơi hóa chất
Chi tiết ABS và ASA có thể làm mịn bằng hơi acetone: hơi acetone làm tan nhẹ lớp ngoài, các vân lớp chảy vào nhau tạo bề mặt bóng. Kỹ thuật này nhanh nhưng làm mất chi tiết sắc nét và có thể thay đổi kích thước nhỏ. Acetone dễ cháy, phải làm ở nơi thông gió, xa nguồn lửa. Chi tiết SLS nylon cũng có quy trình làm mịn bằng hơi hóa chất chuyên dụng trên thiết bị công nghiệp.
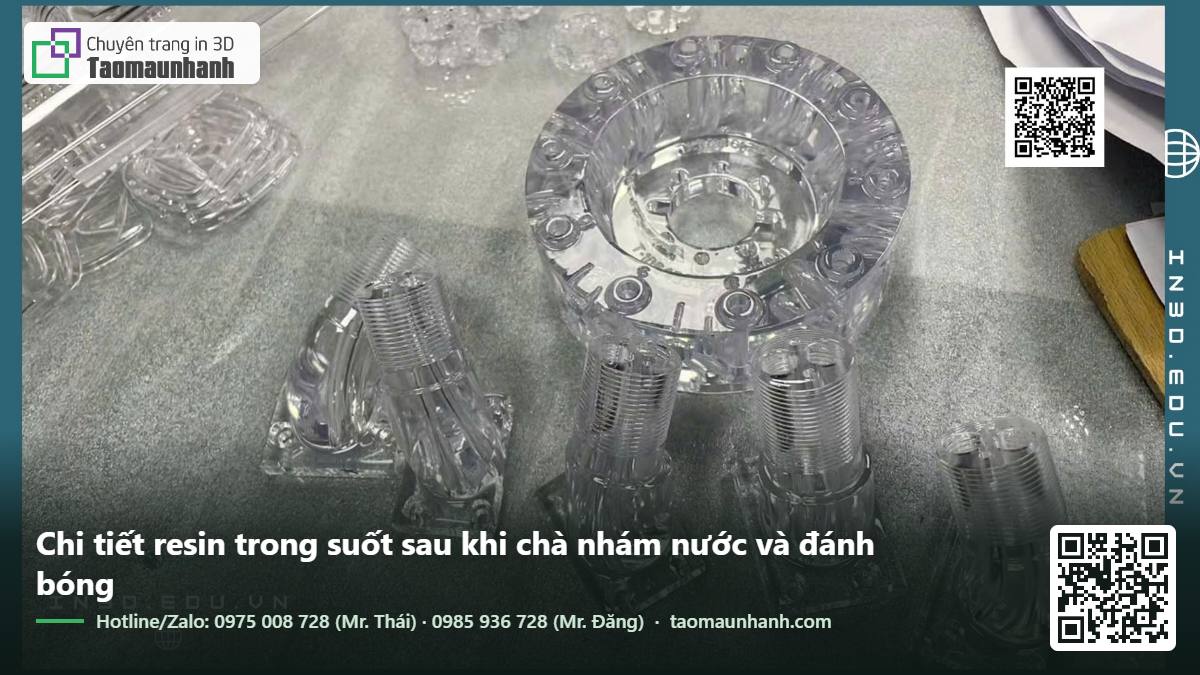
Đánh bóng chi tiết trong suốt
Resin trong suốt sau khi in thường hơi đục. Để trong như kính, chi tiết được chà nhám nước tăng dần tới 2000–3000, sau đó đánh bóng bằng kem đánh bóng hoặc phủ một lớp resin trong mỏng hay sơn bóng trong suốt. Với PETG trong, mức trong suốt đạt được thấp hơn resin.
Xi mạ
Chi tiết in 3D có thể được xi mạ để có bề mặt kim loại thật: mạ crom, niken, đồng, vàng. Vì nhựa không dẫn điện, chi tiết phải được phủ một lớp sơn dẫn điện trước khi mạ điện. Xi mạ làm chi tiết cứng hơn, chống trầy tốt hơn và trông như kim loại. Kỹ thuật này thường dùng cho mẫu trang sức, mẫu phụ kiện, đồ trang trí cao cấp.
Nhuộm màu
Chi tiết SLS nylon có bề mặt xốp nhẹ nên nhuộm màu rất tốt. Nhuộm đen là phổ biến nhất: màu thấm sâu vào bề mặt nên trầy xước không bị lộ màu trắng như sơn.
Cấy đai ốc và gia công cơ khí
Với chi tiết chức năng, hậu xử lý còn gồm cấy đai ốc đồng bằng nhiệt, khoan doa lỗ, tarô ren, ép bạc lót. Các bước này giúp chi tiết in 3D lắp ráp chắc chắn như chi tiết gia công.
Bảng chọn mức hoàn thiện theo mục đích
| Mục đích | Mức hoàn thiện | Công đoạn chính |
|---|---|---|
| Kiểm tra kích thước, lắp thử | Thô | Gỡ support, làm sạch mép |
| Jig, gá, chi tiết dùng trong xưởng | Thô đến cơ bản | Gỡ support, khoan doa lỗ, cấy đai ốc |
| Mẫu trình nội bộ | Cơ bản | Chà nhám, sơn lót một màu |
| Mẫu trình khách, triển lãm, chụp ảnh | Cao | Bả, lót nhiều lớp, sơn màu, phủ bóng, in logo |
| Figure, mô hình sưu tầm | Cao | Lót, sơn airbrush nhiều màu, vẽ chi tiết, phủ bảo vệ |
| Đạo cụ, mô hình trưng bày lớn | Cao | Ghép mảnh, bả mối ghép, sơn hiệu ứng |
Hậu xử lý ảnh hưởng đến kích thước thế nào
Một điều hay bị quên: mỗi bước hậu xử lý đều thay đổi kích thước. Chà nhám làm mất vài phần mười milimét. Lớp lót và sơn dày thêm khoảng 0,05–0,15 mm mỗi bên tùy số lớp. Với chi tiết lắp ghép, hãy cho người in biết mặt nào cần sơn, mặt nào cần giữ kích thước, để họ che chắn hoặc bù kích thước khi in. Lỗ lắp trục, mặt trượt và ren thường nên được che lại khi sơn.

Tự làm hay thuê hoàn thiện
Gỡ support và chà nhám cơ bản bạn hoàn toàn tự làm được với vài dụng cụ rẻ tiền. Sơn đẹp, bả mối ghép mảnh lớn, xi mạ và đánh bóng trong suốt thì cần tay nghề, buồng sơn và thiết bị. Với mẫu quan trọng như mẫu gọi vốn, mẫu triển lãm, mẫu chụp ảnh catalogue, thuê người làm thường tiết kiệm hơn so với tự làm hỏng rồi in lại.
Tạo Mẫu Nhanh nhận in và hoàn thiện trọn gói: gỡ support, chà nhám, bả, sơn màu theo mã màu, phủ bóng, nhuộm SLS, cấy đai ốc. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Tài liệu liên quan trong hệ thống CT3D: dịch vụ in 3D (ct3dgroup.com) và dịch vụ tạo mẫu nhanh (in3d.edu.vn).
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
Có cần sơn lót trước khi sơn mẫu in 3D không?
Nên có. Sơn lót giúp sơn màu bám tốt hơn, làm lộ khuyết điểm để xử lý, và tạo nền màu đồng đều. Sơn màu trực tiếp lên nhựa thường bám kém và lộ vân lớp.
Làm sao xóa vân lớp trên bản in FDM?
Chà nhám từ 120–180 lên dần 400, phun sơn lót dày, bả chỗ còn lõm, chà lại và lót lại. Với ABS có thể làm mịn bằng hơi acetone. In với độ dày lớp nhỏ hơn cũng giúp giảm công chà nhám.
Bản in resin bị dính tay sau khi rửa là vì sao?
Thường do chưa chiếu UV đủ, hoặc cồn rửa đã quá bẩn nên resin lỏng còn bám trên bề mặt. Rửa lại bằng cồn sạch, để khô và chiếu UV thêm.
Hậu xử lý làm tăng chi phí bao nhiêu?
Tùy mức hoàn thiện. Gỡ support và làm sạch thường không đáng kể. Sơn hoàn thiện nhiều lớp có thể bằng hoặc cao hơn chi phí in, vì tốn nhiều giờ công và thời gian chờ khô.