
Mỗi lần đọc tin NASA in động cơ tên lửa hay hãng máy bay đưa chi tiết in 3D titan vào sản xuất, nhiều anh em cơ khí hỏi mình: “Mấy cái đó thì liên quan gì tới xưởng mình?”. Câu hỏi hợp lý. Một xưởng gia công ở Bình Dương không làm tên lửa. Nhưng những lý do khiến NASA chọn in 3D kim loại lại xuất hiện hằng ngày ở xưởng nhỏ: chi tiết nhiều mảnh phải hàn ghép, kênh làm mát không khoan được, đồ gá cần nhẹ, phụ tùng cũ không còn bản vẽ, cần một cái trong tuần chứ không phải vài trăm cái trong quý.
Bài này nói về in 3D kim loại SLM (Selective Laser Melting, nóng chảy laser chọn lọc), công nghệ in kim loại bột phổ biến nhất hiện nay. Mình kể lại thế giới đang dùng nó làm gì, có số liệu từ nguồn rõ ràng, rồi quay về câu hỏi thực tế: xưởng Việt nên in kim loại những chi tiết nào, không nên in những gì, và cần chuẩn bị gì để không tốn tiền oan.
Mình không bán máy, và cũng sẽ nói thẳng những chỗ in kim loại chưa ổn. Công nghệ này mạnh nhưng không rẻ, và không thay được máy phay.
SLM hoạt động như thế nào
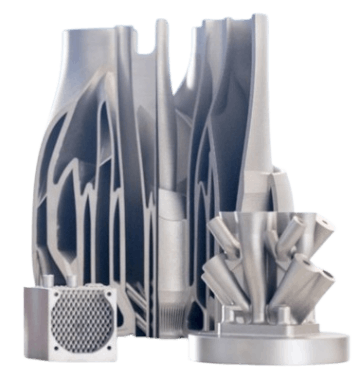
Nói ngắn gọn: máy rải một lớp bột kim loại rất mỏng lên bàn in, tia laser quét theo hình mặt cắt của chi tiết làm bột nóng chảy và hàn dính vào lớp dưới. Bàn hạ xuống một lớp, rải bột mới, quét tiếp. Cứ thế hàng nghìn lớp. Cả quá trình diễn ra trong buồng khí trơ như argon hoặc nitơ để kim loại không bị oxy hóa.
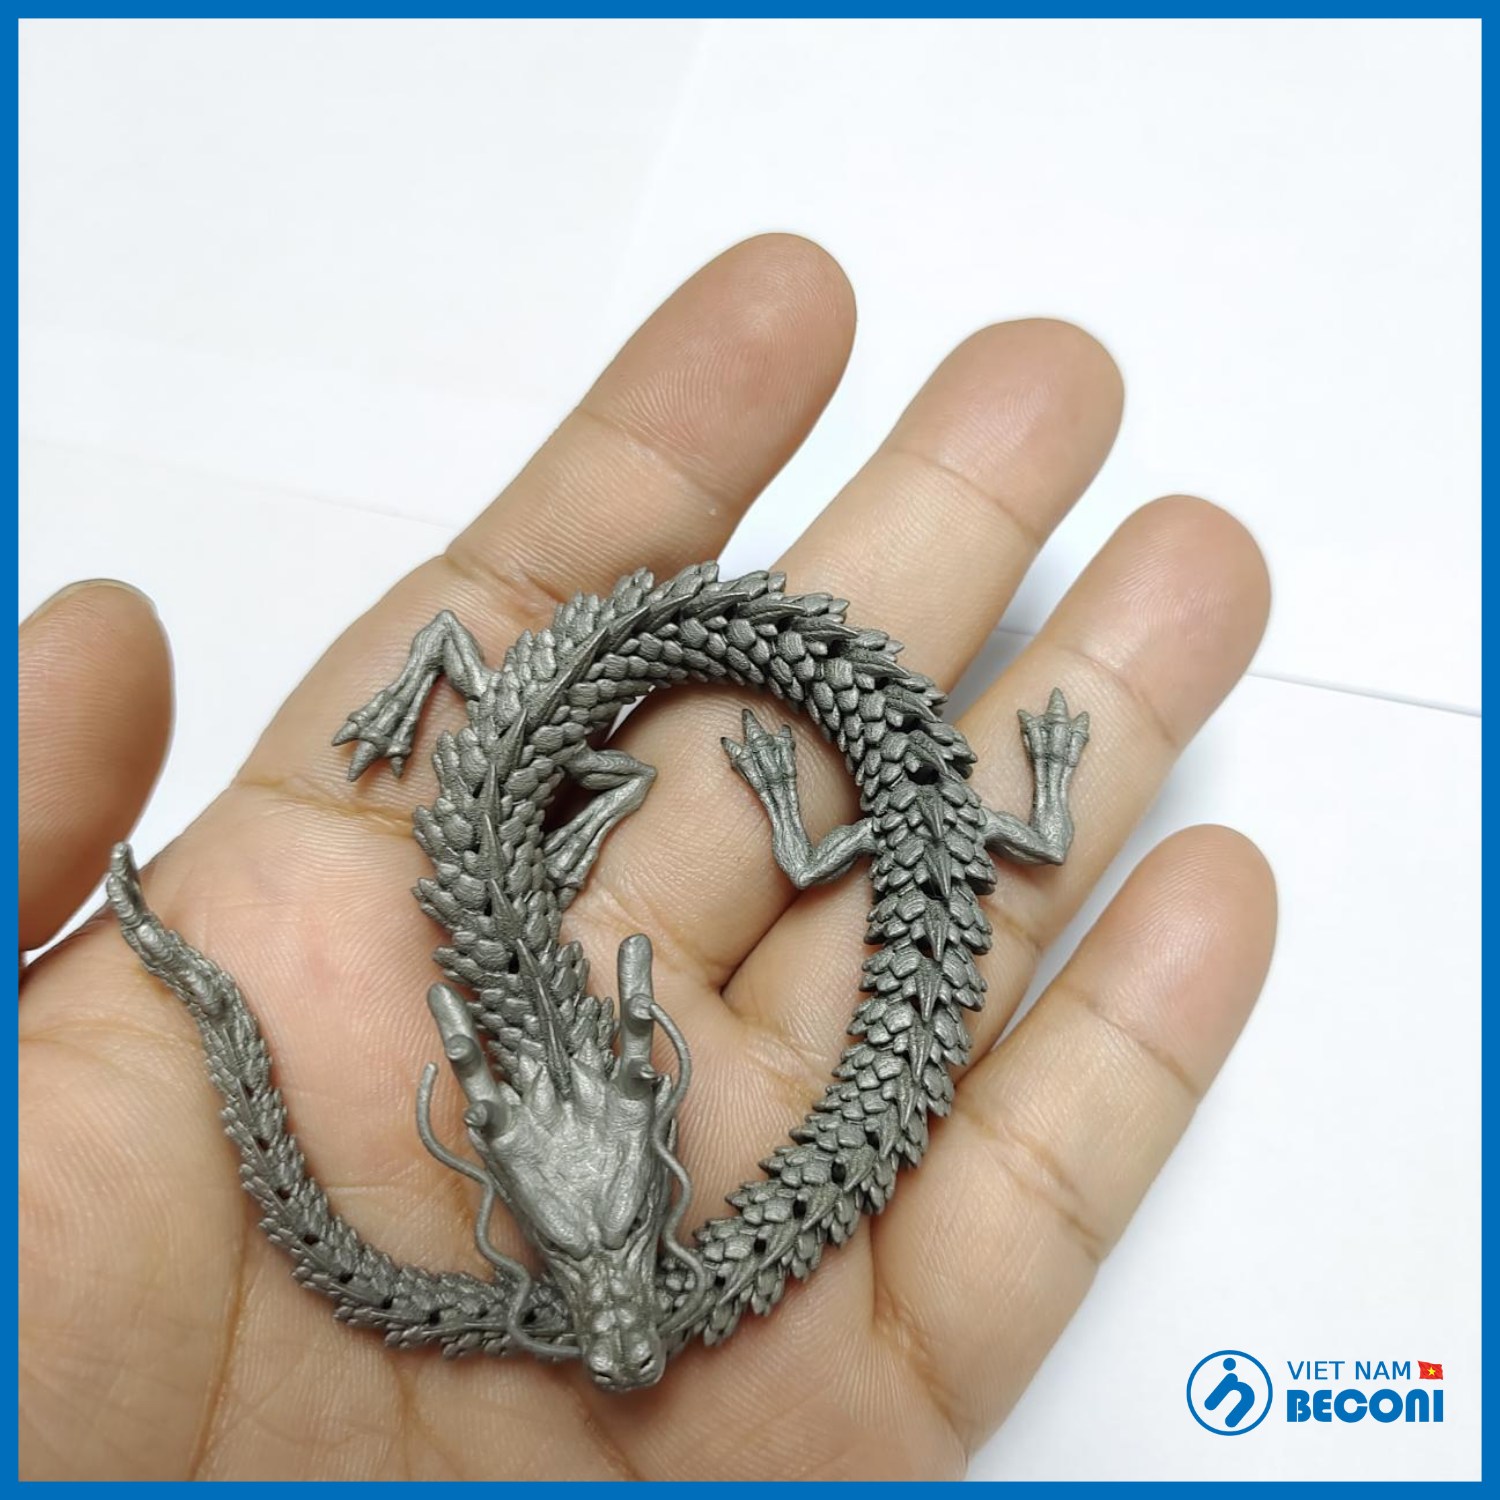
Theo chuẩn ISO/ASTM 52900, nhóm công nghệ này thuộc “nóng chảy lớp bột” (powder bed fusion). Viện Tiêu chuẩn và Công nghệ Quốc gia Hoa Kỳ (NIST) mô tả sản xuất bồi đắp là dựng chi tiết theo từng lớp, thay vì cắt gọt vật liệu hay đúc khuôn, và nhấn mạnh rằng phép đo, tiêu chuẩn là điều kiện then chốt để công nghiệp mở rộng ứng dụng.
Chi tiết in xong vẫn dính trên tấm đế (build plate) và có cấu trúc đỡ (support). Phải ủ khử ứng suất, cắt khỏi đế, gỡ support, rồi gia công lại các mặt lắp ghép. Phần này hay bị quên khi tính chi phí.
Thế giới đang dùng in 3D kim loại làm gì
Hàng không vũ trụ: ít chi tiết hơn, nhanh hơn
NASA là ví dụ được nhắc nhiều nhất, và các con số của họ khá ấn tượng. Trong một bài năm 2015 về dự án động cơ tên lửa in 3D, NASA cho biết bơm turbo in 3D có ít hơn 45% số chi tiết so với bơm hàn lắp truyền thống, kim phun ít hơn hơn 200 chi tiết, và một chiếc van phức tạp trước đây mất hơn một năm nay làm trong vài tháng.
Năm 2023, NASA viết về tên lửa Terran 1 của Relativity Space, phóng tháng 3/2023, là tên lửa thử đầu tiên làm hoàn toàn từ chi tiết in 3D, dùng 9 động cơ in bằng hợp kim đồng GRCop-42 do NASA Glenn phát triển. Theo NASA, hợp kim này chịu nhiệt cao hơn tới 40% so với hợp kim đồng truyền thống.
Với hàng không dân dụng, Airbus năm 2026 kể về việc in chi tiết titan kết cấu dài tới 7 m bằng công nghệ wire-DED (đắp dây bằng năng lượng định hướng, khác với SLM bột). Airbus cho biết phương pháp truyền thống có thể phải tái chế 80–95% lượng titan mua vào, và họ đã đưa chi tiết w-DED lớn nhất vào sản xuất loạt ở khu vực khung cửa hàng hóa của A350. Ví dụ này không phải SLM, nhưng cùng một lý do: titan đắt, cắt gọt từ phôi lãng phí quá nhiều.
GE Aerospace thì giới thiệu động cơ cánh quạt tuabin Catalyst là “động cơ cánh quạt tuabin hiện đại đầu tiên được chế tạo với các chi tiết in 3D”, theo lời hãng.
Y tế: cá nhân hóa
Cục Quản lý Thực phẩm và Dược phẩm Hoa Kỳ (FDA) liệt kê các nhóm thiết bị y tế in 3D gồm cấy ghép chỉnh hình và sọ, dụng cụ phẫu thuật, phục hình nha khoa như mão răng, và chân tay giả bên ngoài. Với kim loại, titan in 3D được dùng cho cấy ghép vì có thể tạo cấu trúc xốp giúp xương bám vào, điều mà gia công truyền thống gần như không làm được.
Thị trường đang lớn lên
Wohlers Report 2024 (Wohlers Associates thuộc ASTM International) cho biết năm 2023 lượng máy in kim loại bán ra tăng 24,4%, ước đạt 3.793 máy, so với 3.049 máy năm 2022. Tổng ngành sản xuất bồi đắp năm đó lần đầu vượt 20 tỷ USD. Đến Wohlers Report 2026, doanh thu toàn ngành năm 2025 được ước 24,2 tỷ USD, trong đó mảng dịch vụ in chiếm 48%. Con số dịch vụ chiếm gần một nửa cho thấy phần lớn doanh nghiệp không mua máy, mà thuê in.
Xưởng Việt dùng in 3D kim loại vào đâu
Đây là phần mình muốn nói kỹ nhất. Từ kinh nghiệm nhận đơn, mình thấy có mấy nhóm chi tiết mà in kim loại thật sự có lợi.

Khuôn có kênh làm mát theo biên dạng
Khuôn ép nhựa, khuôn đúc áp lực có những vùng nóng cục bộ làm chu kỳ ép dài hoặc sản phẩm cong vênh. Kênh làm mát khoan thẳng không đi tới được. In 3D lõi khuôn với kênh làm mát chạy theo biên dạng (conformal cooling) là ứng dụng rất thực tế. Bài khuôn ép nhanh (rapid tooling) trên trang có nói thêm về hướng kết hợp lõi in kim loại với khuôn nhôm.
Chi tiết gộp nhiều mảnh
Một cụm gồm 5, 7 chi tiết phải hàn hoặc bắt vít với nhau, có thể thiết kế lại thành một chi tiết in liền. Giảm công lắp, giảm điểm rò rỉ, giảm sai số tích lũy. Đây chính là lý do NASA giảm 45% số chi tiết trong bơm turbo.
Ống dẫn, đầu phun, bộ trao đổi nhiệt nhỏ
Chi tiết có kênh dẫn khí, dẫn dầu cong phức tạp bên trong. Gia công truyền thống phải khoan nhiều lỗ rồi bịt, hoặc chia đôi rồi hàn. In 3D làm kênh cong liền mạch.
Đồ gá, tay kẹp robot nhẹ
Tay kẹp (gripper) cho robot cần nhẹ để robot chạy nhanh nhưng phải cứng. In nhôm AlSi10Mg hoặc titan với cấu trúc rỗng, gân tăng cứng giúp giảm khối lượng đáng kể so với phay từ phôi đặc.
Phụ tùng thay thế khó mua
Máy nhập khẩu cũ, hãng đã ngừng sản xuất, một chi tiết nhỏ hỏng làm cả dây chuyền dừng. Quét 3D chi tiết cũ, thiết kế ngược, in kim loại. Không phải chi tiết nào cũng in được, nhưng với chi tiết hình dạng phức tạp, số lượng một vài cái, đây thường là đường nhanh nhất.
Mẫu thử chức năng trước khi đúc hoặc gia công loạt
Kỹ sư cần thử một chi tiết bằng kim loại thật trên máy thật trước khi đặt khuôn đúc. In 3D kim loại cho mẫu thử trong vài ngày thay vì chờ khuôn đúc vài tuần.
Những gì không nên in kim loại
Phần này hay bị bỏ qua trong các bài quảng cáo.

Chi tiết hình học đơn giản như trục, bạc, mặt bích, tấm phẳng: phay, tiện CNC rẻ và nhanh hơn rất nhiều. Đừng in kim loại chỉ vì “công nghệ mới”.
Chi tiết số lượng lớn hình dạng không quá phức tạp: đúc hoặc dập rẻ hơn hẳn khi số lượng lên.
Chi tiết lớn vượt khổ máy: SLM có khổ giới hạn. Chia nhỏ rồi hàn thì mất nhiều ưu điểm.
Chi tiết cần bề mặt bóng gương toàn bộ: bề mặt in SLM nhám, cần gia công hoặc đánh bóng nhiều, chi phí tăng.
Chi tiết chịu tải mỏi cao mà chưa có quy trình kiểm định: in kim loại có thể có rỗ khí bên trong, ảnh hưởng độ bền mỏi. Phải có kiểm tra như chụp CT, thử cơ tính. Bài soi khuyết tật bên trong vật đúc bằng CT công nghiệp trên trang giải thích phương pháp này, dùng được cho cả chi tiết in.
Vật liệu và thông số thực tế

| Vật liệu | Đặc điểm | Ứng dụng hay gặp |
|---|---|---|
| Inox 316L | Chống ăn mòn tốt, dễ in, dễ hậu xử lý | Chi tiết máy thực phẩm, hóa chất, đầu phun, phụ tùng |
| Nhôm AlSi10Mg | Nhẹ, dẫn nhiệt tốt | Tay kẹp robot, vỏ, tản nhiệt, chi tiết ô tô thử nghiệm |
| Titan (Ti6Al4V) | Nhẹ, bền, tương thích sinh học | Y tế, hàng không, thể thao cao cấp |
| Thép khuôn (maraging, H13 tùy máy) | Cứng sau nhiệt luyện | Lõi khuôn có kênh làm mát |
| Hợp kim đồng | Dẫn nhiệt cao, khó in | Buồng đốt, trao đổi nhiệt |
Ở Việt Nam, dịch vụ in 3D kim loại của CT3D làm với inox 316L, nhôm AlSi10Mg và titan, khổ in 250×250×300 mm, dung sai khoảng ±0,02 mm, nhận từ 1 chi tiết, có kèm ủ, CNC bề mặt lắp, phun bi và đánh bóng. Khổ 250×250×300 mm nghe nhỏ nhưng chứa vừa phần lớn chi tiết máy, đồ gá, lõi khuôn cỡ vừa.
Nếu bạn muốn xem thêm về cấu tạo máy SLM, bài cũ trên trang về máy in 3D kim loại dùng công nghệ SLM có giới thiệu khá chi tiết.
Thiết kế để in kim loại không phải là vẽ như phay
Đây là chỗ nhiều kỹ sư cơ khí vấp. Bản vẽ làm cho phay CNC thường không tận dụng được in 3D, có khi còn khó in hơn.
Góc tự đỡ
Mặt nghiêng quá thoải so với mặt bàn in cần support. Support kim loại khó gỡ hơn support nhựa nhiều, để lại vết phải mài. Thiết kế mặt nghiêng đủ dốc để tự đỡ được, hoặc chọn hướng in thông minh.
Lỗ ngang
Lỗ tròn nằm ngang dễ bị xệ ở nóc. Lỗ nhỏ thì không sao, lỗ lớn nên đổi thành hình giọt nước hoặc kim cương để tự đỡ, hoặc in nhỏ rồi doa lại.
Thành mỏng và bột kẹt
Kênh rỗng bên trong phải có lỗ để thoát bột sau khi in. Kênh quá nhỏ, quá dài, gấp khúc nhiều thì bột kẹt lại không lấy ra được.
Lượng dư gia công
Mặt lắp ghép, lỗ ren, lỗ chính xác nên để lượng dư để gia công lại sau khi in. Đừng mong in ra lắp ngay vòng bi.
Ứng suất nhiệt
Chi tiết lớn, dày, phẳng dễ cong do ứng suất nhiệt khi in. Thiết kế gân, rỗng hóa, tránh khối đặc lớn.
Bên CT3D có một bài khá kỹ về thiết kế cho in 3D kim loại (DfAM), đọc trước khi gửi file sẽ đỡ nhiều vòng sửa.
Đọc thêm: nếu bạn tò mò về những chi tiết “không thể gia công” mà in kim loại làm được, bài cũ trên trang về những điều bất ngờ mà in 3D kim loại có thể làm có nhiều ví dụ hình ảnh.
Chi phí in kim loại phụ thuộc vào đâu
Mình không đưa giá, nhưng có thể nói giá phụ thuộc những gì để bạn tự ước lượng tương đối.
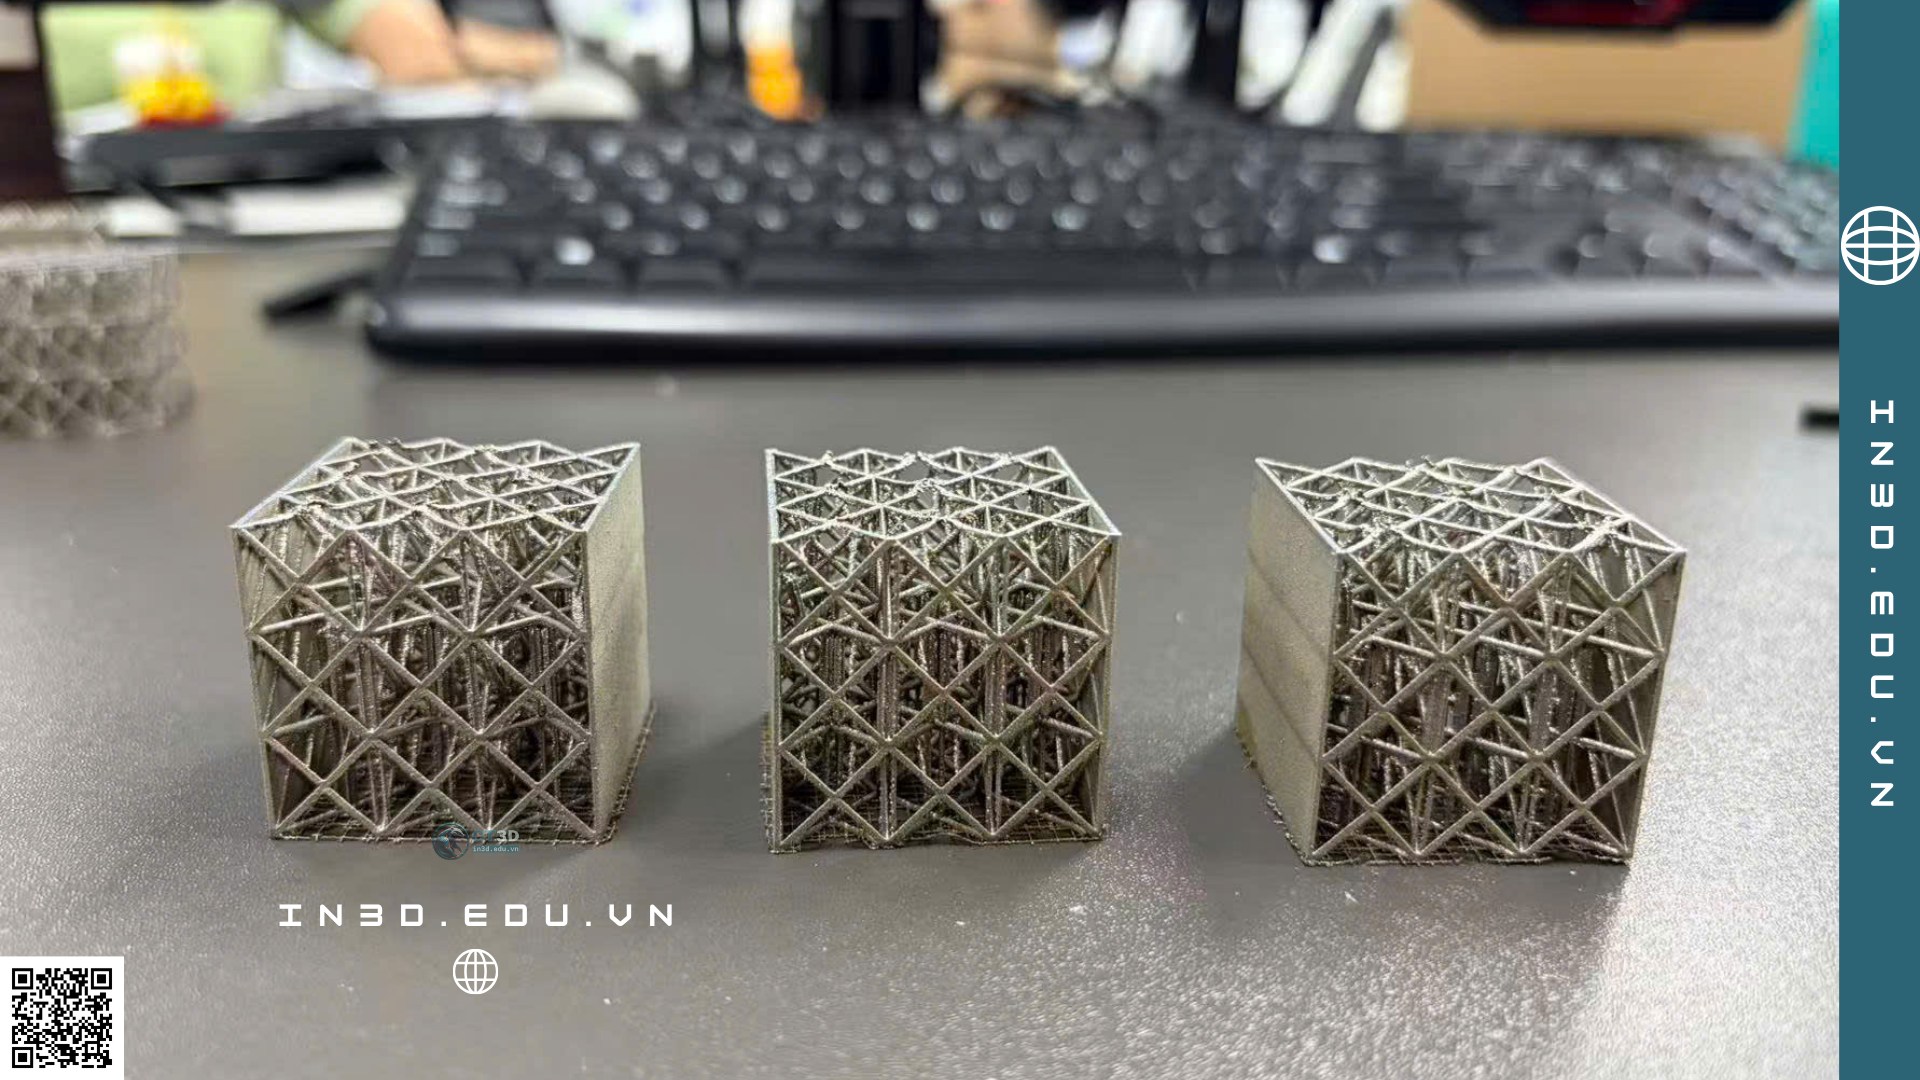
Thể tích chi tiết và thể tích support: bột kim loại đắt, laser quét càng nhiều càng tốn giờ máy.
Chiều cao in: mỗi lớp mất một khoảng thời gian rải bột cố định. Chi tiết cao in lâu hơn chi tiết thấp cùng thể tích. Xếp nhiều chi tiết thấp trên cùng một bàn in giúp chia chi phí.
Vật liệu: titan đắt hơn inox và nhôm.
Hậu xử lý: ủ, cắt đế, gỡ support, gia công lại, đánh bóng. Với nhiều chi tiết, hậu xử lý chiếm phần đáng kể.
Kiểm tra: đo 3D, chụp CT, thử cơ tính nếu cần.
Có lần một kỹ sư gửi file chi tiết đặc như cục gạch, hỏi sao báo giá cao. Sau khi cùng xem lại, chi tiết được khoét rỗng phần không chịu lực, thêm gân, giảm thể tích nhiều, chi phí in giảm theo. Thiết kế lại một chút thường tiết kiệm hơn mặc cả.
Câu hỏi thường gặp
Chi tiết in 3D kim loại có bền như chi tiết gia công không?
Với quy trình in và hậu xử lý đúng, cơ tính tĩnh của inox, nhôm, titan in SLM có thể tương đương hoặc gần với vật liệu rèn, đúc cùng loại. Độ bền mỏi phụ thuộc nhiều vào rỗ khí bên trong và độ nhám bề mặt, cần đánh giá theo từng ứng dụng.
Có in được ren trực tiếp không?
Ren lớn có thể in, nhưng ren nhỏ và ren cần độ chính xác nên để lỗ rồi taro hoặc gia công ren sau. Cách này chắc chắn hơn.
In kim loại mất bao lâu?
Thời gian in phụ thuộc chiều cao và số chi tiết trên bàn in, thường tính bằng giờ đến vài ngày, cộng thêm thời gian ủ và hậu xử lý. Với đơn một vài chi tiết, tổng thời gian thường ngắn hơn đáng kể so với chờ khuôn đúc.
Có nên mua máy in kim loại cho xưởng không?
Wohlers Report 2026 cho thấy dịch vụ in chiếm 48% doanh thu ngành, nghĩa là rất nhiều doanh nghiệp chọn thuê thay vì mua. Máy in kim loại đòi hỏi đầu tư lớn, khí trơ, quy trình an toàn bột kim loại, thiết bị hậu xử lý và người vận hành có kinh nghiệm. Chỉ nên mua khi đã có lượng đơn ổn định và đội ngũ hiểu công nghệ.
Có thể in kim loại từ chi tiết quét 3D không?
Được. Quét 3D chi tiết, dựng lại CAD bằng thiết kế ngược, chỉnh lại các chỗ mòn, rồi in. Cần lưu ý chi tiết cũ đã mòn, nên kỹ sư phải quyết định kích thước danh nghĩa chứ không copy y nguyên dữ liệu quét.
Lời cuối
In 3D kim loại SLM không còn là chuyện xa vời của NASA hay Airbus. Những lý do họ dùng nó, như gộp chi tiết, kênh phức tạp, giảm khối lượng, rút thời gian, đều xuất hiện ở xưởng cơ khí Việt Nam. Điều quan trọng là chọn đúng chi tiết để in, thiết kế lại cho hợp với công nghệ, và tính đủ khâu hậu xử lý. Còn chi tiết đơn giản thì cứ để máy phay làm.
Nếu bạn có một chi tiết đang phân vân nên in kim loại hay gia công, gửi file để cùng xem. Liên hệ xưởng CT3D qua hotline/Zalo 0888 7999 38 hoặc 0975 008 728.
Nguồn tham khảo
- NIST – Additive manufacturing: https://www.nist.gov/additive-manufacturing
- NASA (2015) – Piece by Piece: NASA Team Moves Closer to Building a 3-D Printed Rocket Engine: https://www.nasa.gov/technology/manufacturing-materials-3-d-printing/piece-by-piece-nasa-team-moves-closer-to-building-a-3-d-printed-rocket-engine/
- NASA (2023) – 3D Printed Rocket Launched Using Innovative NASA Alloy: https://www.nasa.gov/centers-and-facilities/marshall/3d-printed-rocket-launched-using-innovative-nasa-alloy/
- Airbus (2026) – How Airbus is pioneering aircraft manufacturing with Titanium 3D printing: https://www.airbus.com/en/newsroom/stories/2026-01-how-airbus-is-pioneering-aircraft-manufacturing-with-titanium-3d-printing
- FDA – 3D Printing of Medical Devices: https://www.fda.gov/medical-devices/products-and-medical-procedures/3d-printing-medical-devices
- GE Aerospace (tài liệu hãng) – Catalyst turboprop engine: https://www.geaerospace.com/commercial/aircraft-engines/catalyst
- Wohlers Associates (2024) – Wohlers Report 2024 shows metal AM growth: https://wohlersassociates.com/news/wohlers-report-2024-shows-metal-am-growth-in-new-report/
- Wohlers Associates (2026) – Wohlers Report 2026 values AM market at $24.2B: https://wohlersassociates.com/press-releases/new-wohlers-report-2026-values-additive-manufacturing-market-at-24-2b/