
Một móc khóa in trong 20 phút. Một chiếc mũ bảo hiểm cosplay in trong ba ngày. Cùng là in 3D, nhưng thời gian chênh nhau hàng trăm lần. Câu hỏi “in 3D mất bao lâu” vì thế chỉ có câu trả lời chính xác khi đã có file và đưa vào phần mềm cắt lớp. Dù vậy, hiểu các yếu tố quyết định thời gian giúp bạn ước lượng trước, lên kế hoạch đúng, và biết chỗ nào có thể rút ngắn khi đang gấp. Bài này đi qua từng yếu tố, kèm con số thực tế cho các loại chi tiết phổ biến.
Thời gian thực tế cho một số loại chi tiết
Bảng dưới đây là thời gian in điển hình trên máy FDM để bàn đời mới và máy resin MSLA, với cài đặt chất lượng tiêu chuẩn. Đây chỉ là thời gian máy chạy, chưa tính chuẩn bị file và hậu xử lý.
| Chi tiết | Kích thước | Công nghệ | Thời gian in (khoảng) |
|---|---|---|---|
| Móc khóa, logo phẳng | 50 × 30 × 3 mm | FDM | 15–30 phút |
| Giá đỡ điện thoại | 80 × 70 × 100 mm | FDM | 1,5–3 giờ |
| Vỏ hộp mạch có nắp | 100 × 60 × 30 mm | FDM | 3–6 giờ |
| Chậu cây trang trí | Ø120 × 120 mm | FDM | 4–8 giờ |
| Mặt nạ cosplay | 200 × 180 × 100 mm | FDM | 15–30 giờ |
| Figure | Cao 100 mm | Resin | 4–6 giờ |
| Figure | Cao 200 mm | Resin | 8–14 giờ |
| Bàn in resin xếp kín 20 chi tiết nhỏ | Cao 30 mm | Resin | 1,5–2,5 giờ |
| Mẻ SLS đầy buồng | Cao 200–300 mm | SLS | 12–24 giờ in, cộng nhiều giờ làm nguội |
Thời gian in FDM phụ thuộc vào đâu
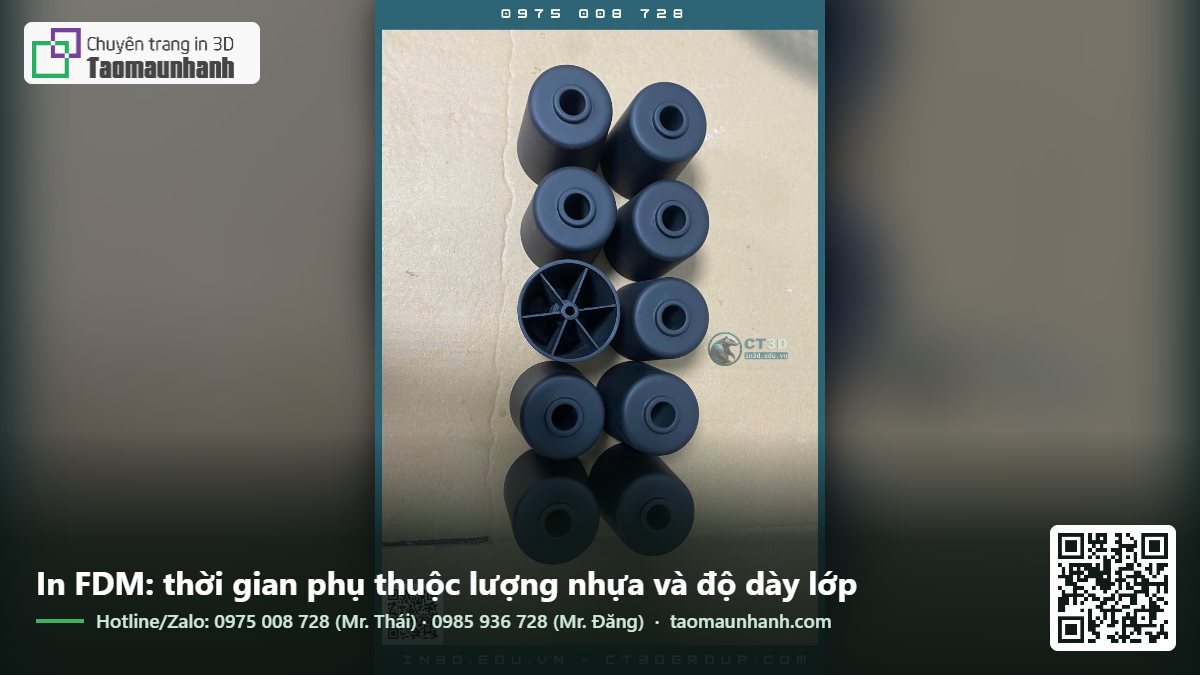
Với FDM, thời gian gần như tỷ lệ với tổng chiều dài đường nhựa đầu phun phải đi, cộng thời gian di chuyển không đùn. Các yếu tố dưới đây quyết định con số đó.
1. Thể tích nhựa thực tế
Không phải kích thước bao, mà là lượng nhựa thật sự được đùn ra. Một khối hộp rỗng 100 mm và một khối đặc cùng kích thước có thời gian in khác nhau rất xa. Thể tích nhựa phụ thuộc vào số vách, độ dày đáy và nắp, và mật độ infill.
2. Độ dày lớp
Đây là yếu tố có ảnh hưởng lớn nhất. Chi tiết cao 100 mm in lớp 0,2 mm cần 500 lớp. In lớp 0,1 mm cần 1.000 lớp, thời gian gần như gấp đôi. In lớp 0,28 mm chỉ cần khoảng 360 lớp.
Độ dày lớp nhỏ cho bề mặt mặt cong mịn hơn, nhưng không làm chi tiết chính xác hơn theo phương ngang. Với chi tiết kỹ thuật mặt phẳng nhiều, lớp 0,2–0,28 mm thường là đủ.
3. Mật độ infill và số vách
Tăng infill từ 15% lên 50% có thể tăng thời gian 40–80% tùy hình dạng. Tăng số vách từ 2 lên 4 cũng tăng thời gian đáng kể, nhưng làm chi tiết bền hơn rõ rệt. Với chi tiết chịu lực, tăng vách thường hiệu quả hơn tăng infill.
4. Tốc độ in và gia tốc
Máy FDM thế hệ mới với khung CoreXY và thuật toán bù rung in nhanh hơn máy đời cũ vài lần. Cùng một chi tiết, máy đời cũ mất 10 giờ, máy mới có thể chỉ 3–4 giờ. Tuy nhiên tốc độ còn bị giới hạn bởi khả năng nung chảy nhựa của đầu phun và khả năng làm nguội của quạt. Vật liệu như TPU dẻo phải in chậm dù máy nhanh.
5. Support
Support vừa tốn thời gian in vừa tốn thời gian gỡ. Một chi tiết nhiều phần nhô có thể tốn thêm 20–50% thời gian cho support. Đặt hướng in hợp lý có thể giảm support đáng kể.
6. Chiều cao và số lớp nhỏ
Mỗi lớp đều có thời gian cố định cho việc nâng trục Z, di chuyển tới điểm bắt đầu, rút nhựa. Chi tiết cao và mảnh, mỗi lớp rất nhỏ, có khi phải in chậm lại để lớp kịp nguội trước khi in lớp tiếp theo (thông số thời gian lớp tối thiểu).
7. In nhiều màu
Với máy đổi sợi tự động, mỗi lần đổi màu cần thời gian rút sợi cũ, nạp sợi mới, xả nhựa thừa. Một chi tiết có nhiều lần đổi màu trên mỗi lớp có thể chậm gấp vài lần so với in một màu.
Thời gian in resin phụ thuộc vào đâu
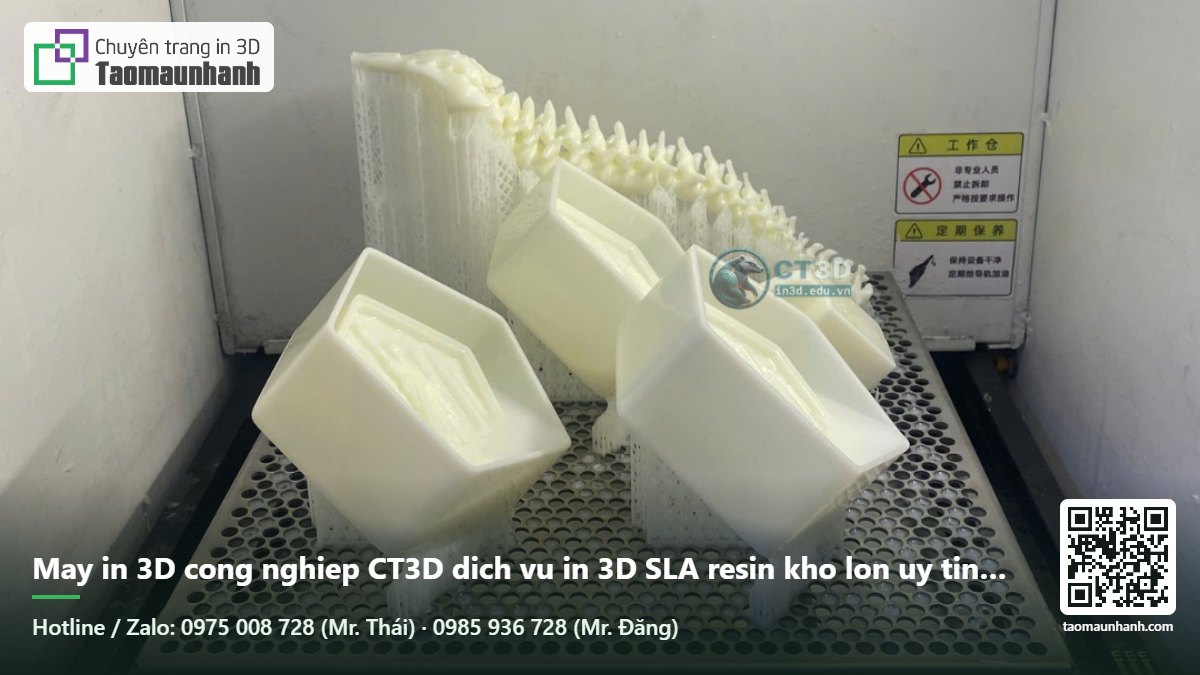
Máy resin MSLA chiếu sáng cả lớp cùng lúc, nên thời gian in mỗi lớp gần như không đổi dù trên bàn có một chi tiết hay hai mươi chi tiết. Thời gian in chủ yếu phụ thuộc:
- Chiều cao theo trục Z sau khi đã xoay chi tiết. Đây là yếu tố chính. Chi tiết đặt nằm thấp in nhanh hơn đặt đứng cao.
- Độ dày lớp: 0,05 mm phổ biến cho figure, 0,025 mm cho chi tiết rất nhỏ, 0,1 mm khi cần nhanh.
- Thời gian chiếu sáng mỗi lớp theo loại resin. Resin kỹ thuật hoặc resin màu tối thường cần chiếu lâu hơn.
- Tốc độ nâng hạ bàn và thời gian chờ resin chảy đều sau mỗi lần nâng.
Hệ quả thực tế: in resin hiệu quả nhất khi xếp kín bàn in. Hai mươi chi tiết nhỏ cùng chiều cao in mất gần bằng thời gian một chi tiết.
Với resin, cần cộng thêm hậu xử lý: gỡ khỏi bàn, rửa trong cồn IPA vài phút, để khô, gỡ support, chiếu UV vài phút đến vài chục phút. Với figure cần sơn, hậu xử lý có thể lâu hơn thời gian in nhiều lần.
Thời gian in SLS phụ thuộc vào đâu
SLS in theo mẻ. Thời gian mẻ in phụ thuộc chủ yếu vào chiều cao buồng bột được sử dụng, và một phần vào tổng diện tích laser phải quét mỗi lớp. Sau khi in, cả khối bột cần làm nguội từ từ trong máy hoặc trạm làm nguội để chi tiết không cong vênh. Thời gian làm nguội có thể ngang hoặc lâu hơn thời gian in. Vì vậy dịch vụ SLS thường báo thời gian theo ngày, không theo giờ.
Đọc ước tính thời gian từ slicer
Mọi slicer đều hiển thị thời gian in dự kiến sau khi cắt lớp. Vài điều cần biết khi đọc con số này:
- Slicer đời mới khá chính xác nếu dùng đúng profile máy, sai lệch thường trong khoảng 5–10%.
- Profile máy chung chung hoặc profile không khớp với cài đặt gia tốc thực tế của máy có thể làm ước tính sai lệch lớn.
- Chưa gồm thời gian làm nóng bàn và đầu phun ở một số slicer, thường 2–10 phút.
- Chưa gồm thời gian hiệu chỉnh tự động như cân bàn, đo rung đầu bản in ở các máy có tính năng này.
- Xem bảng phân tích theo loại đường in: nhiều slicer cho biết bao nhiêu phần trăm thời gian dành cho vách ngoài, infill, support, di chuyển. Bảng này chỉ ra chỗ có thể tối ưu.
Rút ngắn thời gian in mà không giảm chất lượng
Khi đang gấp, đây là những thay đổi hiệu quả nhất theo thứ tự ưu tiên:
- Tăng độ dày lớp cho chi tiết không cần mặt cong mịn. Từ 0,16 lên 0,24 mm tiết kiệm khoảng một phần ba thời gian. Nhiều slicer có tính năng độ dày lớp thay đổi (adaptive layers): lớp dày ở phần thẳng đứng, lớp mỏng ở phần cong.
- Giảm infill cho chi tiết không chịu lực, 10–15% là đủ. Dùng kiểu infill nhanh như lưới đơn giản thay vì kiểu phức tạp.
- Đổi hướng in để giảm chiều cao và giảm support.
- Dùng đầu phun lớn hơn như 0,6 mm cho chi tiết lớn, ít chi tiết nhỏ. Đường in rộng hơn, ít đường hơn, nhanh hơn rõ rệt và chi tiết còn bền hơn.
- Dùng support dạng cây (tree support) thay vì support dạng lưới cho chi tiết hữu cơ. Ít nhựa hơn, nhanh hơn, dễ gỡ hơn.
- Chia chi tiết lớn thành nhiều phần và in song song trên nhiều máy nếu có.
- Bỏ “ironing” và các tính năng làm đẹp không cần thiết ở bản thử.
Không nên tăng tốc độ vượt khả năng của máy và vật liệu. In quá nhanh làm nhựa đùn không kịp chảy, vách mỏng hơn, liên kết lớp yếu đi, và tăng nguy cơ hỏng bản in. Bản in hỏng ở giờ thứ tám mới thật sự tốn thời gian.
Ví dụ: cùng một chi tiết, bốn cách cài đặt
Để thấy rõ ảnh hưởng của từng thông số, lấy ví dụ một giá đỡ hình chữ L kích thước 120 × 60 × 80 mm, in bằng PETG trên máy FDM để bàn đời mới. Con số dưới đây minh họa xu hướng; máy và slicer cụ thể sẽ cho kết quả khác.
| Cài đặt | Lớp | Vách | Infill | Đầu phun | Thời gian tương đối |
|---|---|---|---|---|---|
| Chất lượng cao | 0,12 mm | 4 | 40% | 0,4 mm | 100% (mốc so sánh) |
| Tiêu chuẩn | 0,2 mm | 3 | 25% | 0,4 mm | khoảng 50–55% |
| Bản nháp nhanh | 0,28 mm | 2 | 12% | 0,4 mm | khoảng 30–35% |
| Bền và nhanh | 0,3 mm | 3 | 20% | 0,6 mm | khoảng 30% |
Dòng cuối cho thấy một điểm ít người để ý: đổi sang đầu phun 0,6 mm vừa nhanh gần bằng bản nháp, vừa cho vách dày và liên kết lớp tốt hơn, nên chi tiết chức năng còn bền hơn bản tiêu chuẩn. Đổi lại, chi tiết nhỏ và chữ nổi sẽ kém sắc nét hơn.
Bài học: trước khi chọn cài đặt, hãy hỏi chi tiết này để làm gì. Mẫu kiểm tra kích thước chỉ cần bản nháp. Chi tiết chịu lực cần vách dày, không nhất thiết lớp mỏng. Chỉ mẫu trưng bày mới thật sự cần lớp mỏng nhất.
Tổng thời gian từ lúc gửi file đến lúc nhận hàng
Khi đặt in qua dịch vụ, thời gian máy chạy chỉ là một phần. Một đơn hàng điển hình gồm:
- Kiểm tra file và báo giá: vài chục phút đến vài giờ, lâu hơn nếu file cần sửa.
- Chờ máy: tùy lượng đơn đang xếp hàng. Đơn gấp có thể được ưu tiên.
- In: như bảng ở trên.
- Hậu xử lý: gỡ support vài phút đến vài giờ; rửa và chiếu UV với resin; sơn hoàn thiện có thể thêm 1–3 ngày vì cần thời gian khô giữa các lớp sơn.
- Kiểm tra và đóng gói: đo các kích thước quan trọng, đóng gói chống va đập.
- Giao hàng: nội thành trong ngày, đi tỉnh 1–3 ngày.
Vì vậy, với đơn gấp, hãy nói rõ thời hạn ngay khi gửi file. Xưởng có thể đề xuất phương án nhanh hơn: đổi công nghệ, tăng độ dày lớp, chia nhiều máy, hoặc bỏ bước sơn.
Tạo Mẫu Nhanh nhận các đơn in gấp trong ngày với chi tiết FDM nhỏ và vừa. Gửi file kèm thời hạn cần hàng tới contact@ct3dgroup.com hoặc gọi hotline/Zalo 0975 008 728 (Mr. Thái) hoặc 0985 936 728 (Mr. Đăng) để được xác nhận thời gian cụ thể.
Tham khảo thêm: Nếu cần triển khai thực tế, bạn có thể tham khảo dịch vụ in 3D tại ct3dgroup.com và dịch vụ tạo mẫu nhanh tại in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
In 3D một vật nhỏ mất bao lâu?
Vật nhỏ vài centimet như móc khóa, nút bấm, chốt thường in trong 15 phút đến 1 giờ bằng FDM. Với resin, một mẻ chi tiết nhỏ thường 1–2 giờ, chưa tính rửa và chiếu UV.
Vì sao in 3D lâu như vậy?
Vì máy xây vật thể từng lớp mỏng, mỗi lớp từ 0,05 đến 0,3 mm. Một chi tiết cao 10 cm cần hàng trăm đến hàng nghìn lớp. Đổi lại, in 3D không cần làm khuôn, nên từ file đến chi tiết vẫn nhanh hơn nhiều so với gia công truyền thống ở số lượng ít.
Có in 3D trong ngày được không?
Được với chi tiết FDM nhỏ đến trung bình, không cần sơn, đặt vào buổi sáng. Chi tiết lớn, resin cần sơn, hoặc SLS thường cần 1–4 ngày.
Máy in 3D in nhanh nhất được bao nhiêu?
Máy FDM để bàn đời mới đạt tốc độ di chuyển vài trăm mm/giây, nhưng tốc độ thực tế bị giới hạn bởi khả năng nung chảy và làm nguội nhựa. Với chi tiết thông thường, máy mới in nhanh hơn máy đời cũ khoảng 2–4 lần.