
Khuôn một mảnh đổ hở mặt trên thì ai cũng làm được: đặt mẫu vào hộp, đổ silicon, chờ đông, lấy mẫu ra. Nhưng khi mẫu là một khối tròn, một cái tượng đứng, một chi tiết có lỗ xuyên, thì khuôn một mảnh không còn dùng được. Lúc đó bạn cần khuôn silicon nhiều mảnh, thường là hai mảnh, đôi khi ba bốn mảnh.
Làm khuôn nhiều mảnh khó hơn ở chỗ phải suy nghĩ trước khi đổ. Cắt khuôn ở đâu, các mảnh khớp nhau bằng gì, vật liệu rót vào từ đâu, không khí thoát ra chỗ nào. Sai một trong mấy thứ đó là sản phẩm ra có đường bavia dày, bị lệch mảnh, hoặc thủng lỗ do bọt khí kẹt. Bài này mình chia sẻ cách xưởng thường thiết kế một bộ khuôn nhiều mảnh, từ lúc nhìn mẫu cho tới lúc đổ thử.

Khi nào cần khuôn nhiều mảnh
Quy tắc đơn giản: nếu bạn không thể lấy sản phẩm ra khỏi khuôn bằng một hướng kéo duy nhất, bạn cần chia khuôn.

Ví dụ một tấm phù điêu mặt sau phẳng thì khuôn một mảnh đổ hở là đủ, mặt phẳng của phù điêu chính là mặt rót. Một chiếc cốc có quai, một tượng người đứng, một quả cầu, một chi tiết máy có hai mặt đều có chi tiết, những thứ này đều cần ít nhất hai mảnh.
Silicon mềm có thể giúp bạn tránh chia khuôn trong một số trường hợp. Khuôn Shore A 10 tới 20 có thể lột ngược ra như lột găng tay, cắt một đường rạch dọc rồi banh ra lấy sản phẩm (gọi là khuôn rạch, cut mold). Cách này nhanh, nhưng đường rạch dễ để lại vết trên sản phẩm và khuôn dễ lệch nếu không có vỏ giữ. Với sản phẩm cần đẹp, cần lặp lại chính xác, khuôn nhiều mảnh được thiết kế đàng hoàng vẫn tốt hơn.
Bước 1: Chọn đường phân khuôn
Đường phân khuôn (parting line) là đường ranh giới nơi hai mảnh khuôn gặp nhau. Trên sản phẩm, đây là chỗ sẽ có một vệt mảnh, gọi là đường bavia (flash). Chọn đường phân khuôn tốt thì vệt này nhỏ và nằm ở chỗ dễ sửa.
Nguyên tắc chọn
Đặt đường phân khuôn ở chỗ “rộng nhất” của mẫu nếu nhìn theo hướng kéo khuôn. Tưởng tượng bạn chiếu đèn từ trên xuống, đường biên của bóng mẫu chính là ứng viên tốt nhất cho đường phân khuôn. Khi khuôn tách theo đường này, mỗi nửa khuôn đều kéo ra được mà không bị móc vào sản phẩm.
Tránh đặt đường phân khuôn qua vùng chi tiết quan trọng như mặt người, chữ, logo. Nếu bắt buộc phải đi qua, cố đi theo các đường tự nhiên có sẵn trên mẫu như nếp áo, viền mép, cạnh vát. Vệt bavia nằm trên đường có sẵn sẽ gần như vô hình.
Ưu tiên đường phân khuôn nằm trên mặt phẳng hoặc đường cong đơn giản. Đường phân khuôn ngoằn ngoèo khó làm, khó khớp, và dễ hở.
Với mẫu kỹ thuật
Mẫu cơ khí, vỏ thiết bị thường có sẵn cạnh rõ ràng. Đường phân khuôn thường đặt ở cạnh lớn nhất, ví dụ đường ranh giữa mặt trên và thành bên của vỏ hộp. Nếu mẫu được thiết kế từ đầu có tính tới việc đúc khuôn, việc này dễ hơn nhiều. Mình có viết riêng bài về thiết kế sản phẩm để đúc khuôn silicon dễ, bạn nên đọc nếu đang ở giai đoạn thiết kế.
Bước 2: Hai cách làm khuôn hai mảnh
Có hai cách phổ biến để tạo ra mặt phân khuôn. Mỗi cách hợp với một loại mẫu. Nếu muốn xem thêm từng bước kèm máy móc cần có và cách các xưởng tính giá, bạn có thể đọc bài hướng dẫn cách làm khuôn silicon 2 mảnh của CT3D.

Cách đổ đất sét (clay bed)
Đây là cách truyền thống. Bạn vùi nửa dưới của mẫu vào một lớp đất sét, vuốt mặt đất sét phẳng đúng tới đường phân khuôn. Đổ silicon lên nửa trên, chờ đông. Lật ngược, bỏ đất sét, phủ chất chống dính lên mặt silicon vừa đông, rồi đổ silicon cho nửa còn lại.
Lưu ý quan trọng: nếu dùng silicon gốc bạch kim, phải chọn đất sét không chứa lưu huỳnh. Nhiều loại đất sét nặn có lưu huỳnh, làm silicon bạch kim không đông ở mặt tiếp xúc.
Cách đổ khối rồi cắt (cut mold, đổ liền rồi rạch)
Đổ toàn bộ mẫu trong một khối silicon, chờ đông, rồi dùng dao mổ cắt khuôn theo đường phân khuôn đã đánh dấu trước. Cách này nhanh, phù hợp mẫu nhỏ và cho khuôn vacuum casting. Nhiều xưởng làm đúc chân không dùng cách này với đường cắt dạng zic zắc để hai mảnh tự khớp nhau.
Mẹo: trước khi đổ, dán một đường băng keo màu mảnh lên mẫu đúng vị trí đường phân khuôn. Khi cắt, bạn dò theo vệt màu đó để biết dao đã tới mẫu chưa.
| Tiêu chí | Đổ đất sét (clay bed) | Đổ khối rồi cắt |
|---|---|---|
| Độ khó | Tốn công chuẩn bị | Nhanh, cần tay nghề cắt |
| Hình dạng mặt phân khuôn | Phẳng, sạch, dễ kiểm soát | Theo đường cắt, có thể không đều |
| Hợp với | Tượng, mẫu lớn, mẫu mỹ thuật | Mẫu nhỏ, khuôn vacuum casting |
| Lượng silicon | Có thể tiết kiệm hơn | Tốn hơn một chút |
| Nguy cơ ức chế đóng rắn | Có (nếu đất sét có lưu huỳnh) | Thấp |
| Cần chất chống dính giữa hai mảnh | Bắt buộc | Không (vì cắt sau) |
Bước 3: Chốt định vị để các mảnh khớp đúng
Hai mảnh khuôn phải khớp đúng vị trí mỗi lần ghép, nếu không sản phẩm sẽ bị lệch nửa trên với nửa dưới. Chốt định vị (registration key) là những cái mấu lồi lõm giúp hai mảnh tự rơi đúng chỗ.
Cách làm đơn giản nhất với khuôn đổ đất sét: dùng đầu bút tròn hoặc viên bi ấn những lỗ lõm hình bán cầu trên mặt đất sét, cách mẫu khoảng 1 tới 2 cm. Khi đổ silicon nửa trên, silicon chảy vào các lỗ đó thành mấu lồi. Khi đổ nửa dưới, mấu lồi tạo thành lỗ lõm tương ứng.
Với xưởng có in 3D, có thể in sẵn các chốt định vị dạng côn hoặc chốt tròn, dán vào mặt phân khuôn. Cách này cho độ khớp tốt và đồng đều giữa các bộ khuôn. Xưởng mình hay in luôn cả hộp khuôn có sẵn chốt khi làm khuôn cho các dự án lặp lại.
Một số nguyên tắc:
- Đặt ít nhất 3 chốt, không thẳng hàng, để khuôn không xoay được.
- Chốt hình côn hoặc bán cầu dễ tháo hơn chốt trụ thẳng.
- Đặt chốt bất đối xứng một chút để không ghép ngược được.
- Không đặt chốt quá sát mẫu, dễ làm mỏng thành khuôn ở đó.
Bước 4: Cổng rót và lỗ thoát khí
Đây là phần nhiều người làm khuôn tự học hay bỏ qua, và cũng là nguyên nhân số một của sản phẩm bị thủng, thiếu góc.
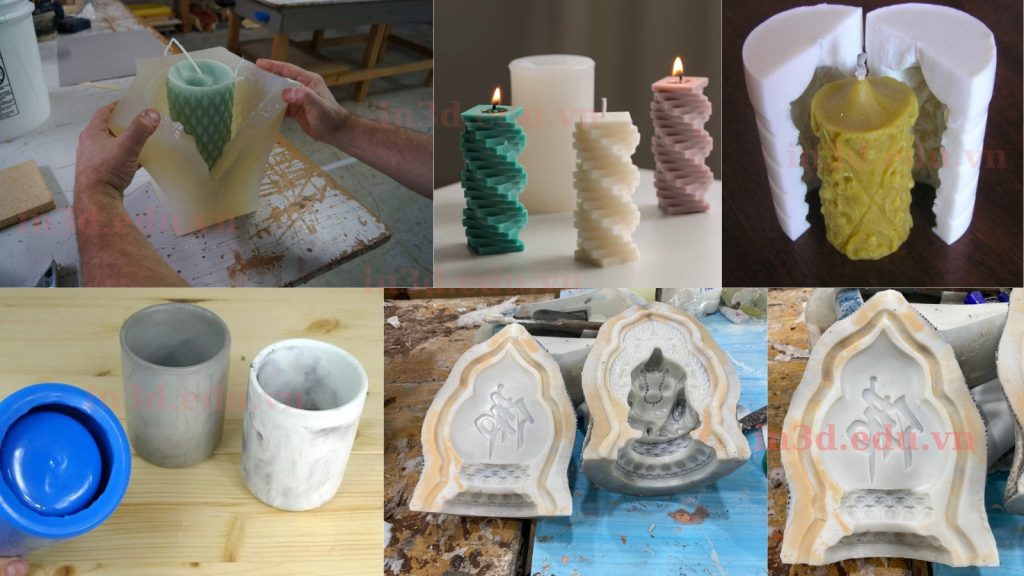
Cổng rót (pour gate, sprue)
Cổng rót là đường dẫn để vật liệu từ ngoài vào trong khuôn. Nên đặt ở phần thấp nhất của sản phẩm khi rót, hoặc ở mặt sẽ bị che sau này (mặt đế tượng, mặt trong vỏ hộp). Vật liệu chảy từ dưới lên giúp đẩy không khí ra ngoài tốt hơn.
Kích thước cổng rót phụ thuộc vật liệu. Nhựa PU loãng, đông nhanh cần cổng vừa đủ để rót nhanh trước khi nhựa đặc lại. Thạch cao, xi măng đặc cần cổng to hơn. Cổng quá nhỏ làm rót chậm, vật liệu đặc lại giữa chừng. Cổng quá to thì phải cắt gọt nhiều sau khi đúc.
Lỗ thoát khí (vent)
Khi vật liệu chảy vào, không khí trong khuôn phải có đường thoát. Nếu không, khí bị dồn vào những điểm cao nhất, những góc kín, tạo thành lỗ rỗng trên sản phẩm. Lỗ thoát khí là những ống nhỏ đi từ các điểm cao nhất của lòng khuôn ra ngoài.
Cách tìm chỗ cần đặt lỗ thoát khí: xoay mẫu theo đúng tư thế khi rót, tìm mọi điểm “đỉnh” cục bộ, những chỗ mà nếu là cái chén úp ngược thì không khí sẽ kẹt lại. Ví dụ đầu ngón tay giơ lên, đỉnh mũ, các góc trên của hộp. Mỗi điểm như vậy cần một lỗ thoát.
Cách làm: dán những que nhựa nhỏ, que tre, hoặc sợi nhựa in 3D từ các điểm đó lên tới mép khuôn trước khi đổ silicon. Khi silicon đông, rút que ra là có đường thoát khí. Đường kính chỉ cần vài milimet.
Đọc thêm: bài khuôn silicon và đúc chân không từ mẫu in 3D có giải thích thêm vì sao đúc trong buồng chân không giảm mạnh lỗi bọt khí.
Bước 5: Hộp khuôn, độ dày thành và vỏ cứng
Hộp khuôn (mold box) giữ silicon khi đổ. Có thể làm bằng mica, gỗ ép, nhựa in 3D, hoặc tấm nhựa dán keo nóng. Khoảng cách từ mẫu tới thành hộp thường khoảng 10 tới 15 mm cho mẫu nhỏ, lớn hơn cho mẫu to. Thành silicon mỏng quá thì khuôn yếu, dễ biến dạng. Dày quá thì tốn silicon và khuôn nặng.
Khuôn nhiều mảnh cỡ lớn, nhất là khi dùng silicon mềm, thường cần vỏ cứng bên ngoài (mother mold). Vỏ giữ các mảnh silicon đúng form và khớp chặt khi rót. Vỏ có thể làm bằng thạch cao, composite, hoặc in 3D. Với độ cứng silicon nên chọn cho từng loại khuôn, xem bài độ cứng silicon Shore A.
Khi ghép khuôn để rót, dùng dây thun to, dây rút hoặc tấm ép hai bên để giữ chặt. Ép quá mạnh làm khuôn mềm bị méo. Ép quá lỏng thì vật liệu rò ra mép, tạo bavia dày.
Bước 6: Chất chống dính giữa các mảnh
Silicon dính chặt vào silicon. Nếu đổ nửa thứ hai lên nửa thứ nhất mà không có chất chống dính, bạn sẽ có một khối liền không tách ra được.
Theo hướng dẫn kỹ thuật của Smooth-On về cure inhibition, silicon gốc thiếc sẽ không đông khi đổ lên silicon gốc bạch kim, và ngược lại. Vì vậy, các mảnh của cùng một bộ khuôn nên dùng cùng một loại silicon. Giữa hai mảnh dùng chất chống dính chuyên cho silicon trên silicon. Vaseline pha loãng là cách nhiều người dùng tạm, nhưng dễ làm bề mặt khuôn không đều và có thể ảnh hưởng tới độ đông của một số loại silicon. Tốt nhất là dùng sản phẩm chống dính hãng khuyên.
Bước 7: Đổ thử và chỉnh sửa
Không bộ khuôn nào hoàn hảo ở lần đổ đầu. Xưởng mình luôn đổ thử một hai lần bằng vật liệu rẻ trước khi đổ vật liệu thật.

Nhìn sản phẩm thử, kiểm tra:
- Có lỗ rỗng ở điểm cao nào không? Nếu có, thêm lỗ thoát khí ở đó.
- Vệt bavia có dày không? Nếu dày, kiểm tra cách ép khuôn hoặc mặt phân khuôn bị hở.
- Hai nửa có lệch nhau không? Kiểm tra chốt định vị.
- Vật liệu có chảy đầy hết không? Có thể cổng rót nhỏ quá hoặc vật liệu đặc lại sớm.
Lỗ thoát khí bổ sung có thể khoan thêm bằng mũi khoan nhỏ hoặc dùng dao mổ cắt rãnh trên mặt phân khuôn. Không cần làm lại cả khuôn.
Khuôn ba, bốn mảnh và lõi khuôn
Một số mẫu cần nhiều hơn hai mảnh: tượng có tay dang rộng, chi tiết có nhiều mặt bên đều có undercut, vỏ hộp có lỗ ở cạnh. Nguyên tắc vẫn vậy: mỗi mảnh phải kéo ra được theo một hướng. Thứ tự tháo cũng phải tính trước: mảnh nào tháo trước, mảnh nào tháo sau.
Với sản phẩm rỗng như bình, cốc, ta thêm lõi khuôn (core). Lõi có thể bằng silicon, bằng nhựa in 3D, hoặc bằng vật liệu tan được. Lõi phải được định vị chắc vào các mảnh ngoài để không bị trôi khi rót.
Với các dự án phức tạp như thế này, chi phí thiết kế khuôn chiếm phần đáng kể, vì thời gian suy nghĩ cách chia khuôn có khi còn lâu hơn thời gian đổ silicon.
Khuôn nhiều mảnh cho đúc chân không
Đúc chân không (vacuum casting) nhựa PU dùng khuôn silicon nhiều mảnh rất phổ biến. Theo hướng dẫn của Formlabs về vacuum casting (nguồn hãng), quy trình gồm bốn bước: thiết kế CAD, in mẫu chủ (master), làm khuôn silicon, rồi đúc urethane trong chân không. Hãng cũng cho biết một khuôn silicon cho khoảng 50 lần đúc, tùy điều kiện.

Ở xưởng mình, với khuôn vacuum casting PU cho chi tiết kỹ thuật, số lần đúc thực tế thường khoảng 15 tới 20 lần trước khi bề mặt khuôn bắt đầu xuống cấp, vì nhựa PU và nhiệt khi đóng rắn làm khuôn mòn nhanh hơn so với đúc vật liệu mỹ thuật. Khác biệt này phụ thuộc loại nhựa, độ phức tạp chi tiết và tiêu chuẩn bề mặt khách yêu cầu. Bạn có thể đọc thêm bài cũ trên trang silicone mold vacuum là gì để nắm khái niệm cơ bản.
Câu hỏi thường gặp
Khuôn silicon hai mảnh khác khuôn một mảnh thế nào về giá?
Khuôn hai mảnh tốn thêm công thiết kế đường phân khuôn, làm chốt, làm cổng rót, và thường tốn silicon hơn. Thời gian làm cũng dài hơn vì phải chờ mảnh thứ nhất đông mới đổ mảnh thứ hai. Một bộ khuôn ở xưởng thường mất khoảng 2 tới 7 ngày làm việc tùy độ phức tạp.
Làm sao giảm vệt bavia trên sản phẩm?
Chọn đường phân khuôn đi theo các cạnh có sẵn trên mẫu, làm mặt phân khuôn phẳng và sạch, chốt định vị đủ và chắc, ép khuôn vừa phải khi rót. Vệt bavia mảnh có thể xử lý bằng dao và giấy nhám sau khi đúc.
Lỗ thoát khí có làm hỏng bề mặt sản phẩm không?
Sẽ để lại một gai nhỏ ở chỗ lỗ thoát, cắt và chà nhám là hết. Đặt lỗ thoát ở chỗ khuất nếu có thể. Một gai nhỏ dễ xử lý hơn rất nhiều so với một lỗ rỗng do kẹt khí.
Có thể in 3D hộp khuôn và chốt định vị không?
Có, và rất tiện cho khuôn lặp lại. Nếu dùng silicon gốc bạch kim, cần kiểm tra loại nhựa in có gây ức chế không, nhất là resin chưa đóng rắn kỹ.
Mẫu gốc in 3D có cần xử lý gì trước khi làm khuôn nhiều mảnh?
Cần chà nhám xóa vân lớp in, sơn lót, phủ chống dính nếu cần, và kiểm tra tương thích với silicon. Silicon chép lại mọi vết trên bề mặt mẫu, kể cả những vết rất nhỏ. Bài in 3D làm mẫu gốc cho khuôn đúc có nói kỹ về phần này.
Lời cuối
Khuôn silicon nhiều mảnh không khó nếu bạn làm theo thứ tự: chọn đường phân khuôn, chọn cách tạo mặt phân khuôn, đặt chốt định vị, thiết kế cổng rót và lỗ thoát khí, làm hộp và vỏ khuôn, dùng chất chống dính đúng loại, rồi đổ thử để chỉnh. Phần lớn lỗi sản phẩm đến từ việc bỏ qua lỗ thoát khí hoặc chọn đường phân khuôn vội.
Nếu mẫu của bạn phức tạp và cần khuôn ba bốn mảnh hoặc có lõi, có thể tham khảo dịch vụ khuôn mẫu của CT3D để xưởng tư vấn cách chia khuôn trước khi làm. Liên hệ xưởng CT3D qua hotline/Zalo 0888 7999 38 hoặc 0975 008 728.
Nguồn tham khảo
- Smooth-On (nguồn hãng), What is “cure inhibition”?: https://www.smooth-on.com/support/faq/104/
- Formlabs (nguồn hãng), Guide to Vacuum Casting (Urethane Casting): https://formlabs.com/blog/vacuum-casting-urethane-casting-polyurethane-casting/