
Phần lớn nhựa in 3D đều cứng. Nhưng rất nhiều chi tiết trong đời sống cần mềm: gioăng làm kín, đệm chống rung, ốp bảo vệ, đế chống trượt, tay cầm êm, bánh xe nhỏ, dây đeo. TPU là vật liệu cho phép in những chi tiết như vậy trên máy in 3D FDM thông thường. TPU dẻo như cao su, đàn hồi, chịu mài mòn, chịu dầu mỡ, nhưng cũng là một trong những vật liệu khó in nhất với người mới. Bài này giải thích TPU là gì, chọn độ cứng thế nào, in TPU ra sao cho đẹp, và thiết kế chi tiết dẻo để tận dụng tối đa vật liệu này.
TPU là gì
TPU là viết tắt của thermoplastic polyurethane, nhựa polyurethane nhiệt dẻo. Nó thuộc nhóm vật liệu đàn hồi nhiệt dẻo (TPE): mềm và đàn hồi như cao su ở nhiệt độ thường, nhưng nóng chảy được khi nung, nên có thể ép phun, đùn và in 3D. Cao su lưu hóa và silicone thì không nóng chảy được, đó là khác biệt cơ bản.
Ngoài in 3D, TPU có mặt ở khắp nơi: ốp lưng điện thoại dẻo, dây đồng hồ thông minh, đế giày thể thao, vỏ bọc dây cáp, ống dẫn khí nén, bánh xe đẩy.
Độ cứng Shore: con số quan trọng nhất
Độ mềm của TPU được đo bằng thang độ cứng Shore A. Con số càng nhỏ, vật liệu càng mềm. Một vài mốc để hình dung:
| Độ cứng Shore A | Cảm giác tương đương | Độ khó in | Ứng dụng |
|---|---|---|---|
| 60A–70A | Rất mềm, như dây thun, tẩy bút chì mềm | Rất khó | Đệm êm, chi tiết cần bóp mạnh |
| 80A–85A | Mềm, như đế giày mềm | Khó | Gioăng, đệm chống rung, núm bấm |
| 90A | Dẻo vừa, như bánh xe đẩy | Trung bình | Ốp bảo vệ, tay cầm |
| 95A | Dẻo nhưng chắc, như ốp điện thoại dẻo | Dễ nhất trong nhóm TPU | Ốp, bánh xe, dây đeo, chi tiết chịu mài mòn |
TPU 95A là loại phổ biến nhất trong in 3D vì in dễ nhất. Loại mềm hơn cần máy có bộ đùn phù hợp và kinh nghiệm.
Đặc tính của TPU
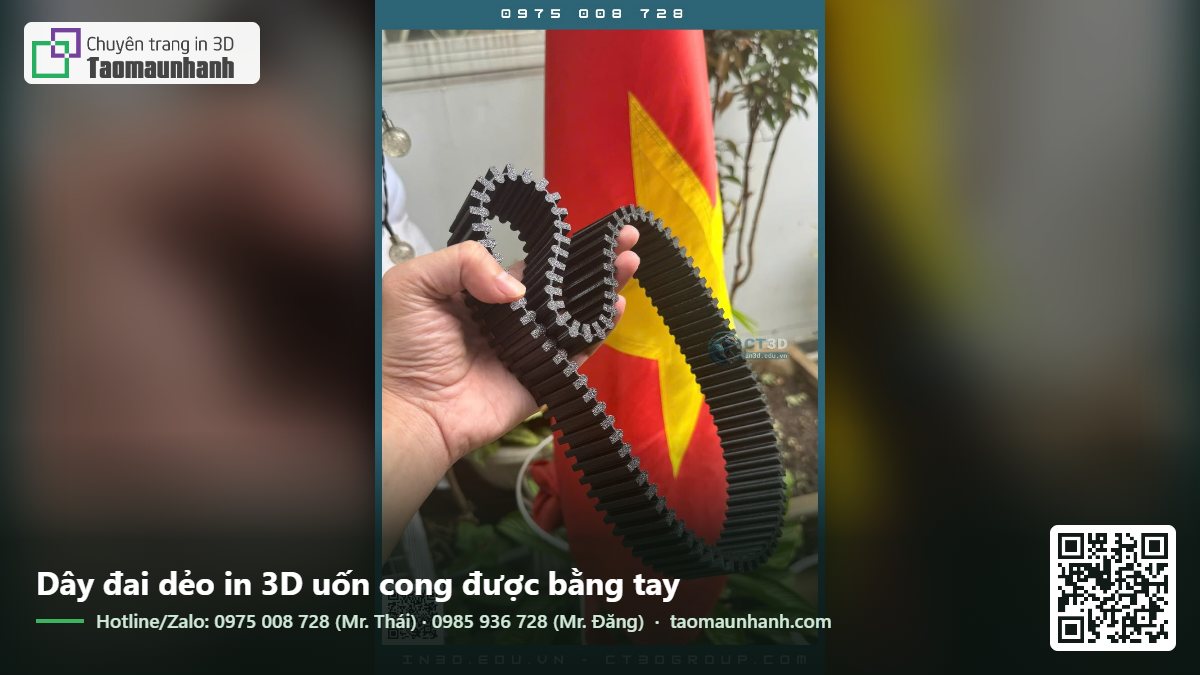
- Đàn hồi: bị kéo, nén, uốn rồi trở lại hình dạng ban đầu.
- Chịu mài mòn rất tốt: bền hơn nhiều loại cao su khi cọ xát.
- Chịu va đập tuyệt vời: gần như không gãy vỡ.
- Chịu dầu, mỡ, nhiều loại hóa chất thông thường.
- Liên kết lớp rất tốt: chi tiết TPU ít khi tách lớp.
- Hút ẩm mạnh: sợi TPU cần được sấy và bảo quản kín.
- Chịu nhiệt trung bình: mềm hơn khi nóng, không nên dùng ở nhiệt độ cao liên tục.
- Bám dính: bề mặt hơi bám, có ma sát cao, tốt cho đế chống trượt.
Ứng dụng phổ biến của TPU in 3D
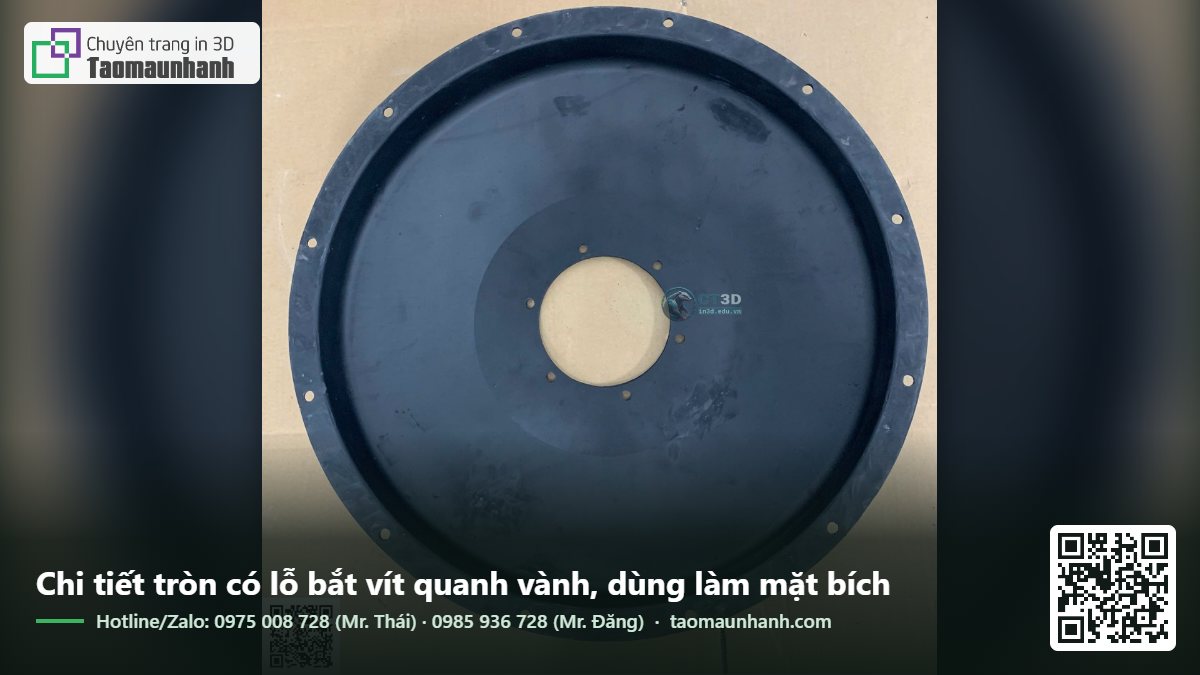
Gioăng và đệm làm kín
Gioăng có tiết diện đặc biệt, kích thước không có sẵn trên thị trường, gioăng cho máy cũ đã ngừng sản xuất. In TPU cho phép có gioăng trong vài giờ. Lưu ý: TPU in FDM có thể không kín tuyệt đối như gioăng đúc với áp suất cao, cần thử nghiệm thực tế.
Đệm chống rung, chân đế
Chân máy in, chân thiết bị, đệm lót động cơ nhỏ. Độ mềm có thể điều chỉnh bằng infill mà không cần đổi vật liệu.
Ốp bảo vệ, vỏ bọc
Ốp bảo vệ thiết bị cầm tay, góc va đập của vỏ máy, bao đầu dụng cụ, vỏ bọc tay cầm.
Bánh xe, con lăn, dây đai
Lốp cho robot, xe đồ chơi, con lăn kéo giấy, dây đai truyền động nhỏ.
Chi tiết đeo trên người
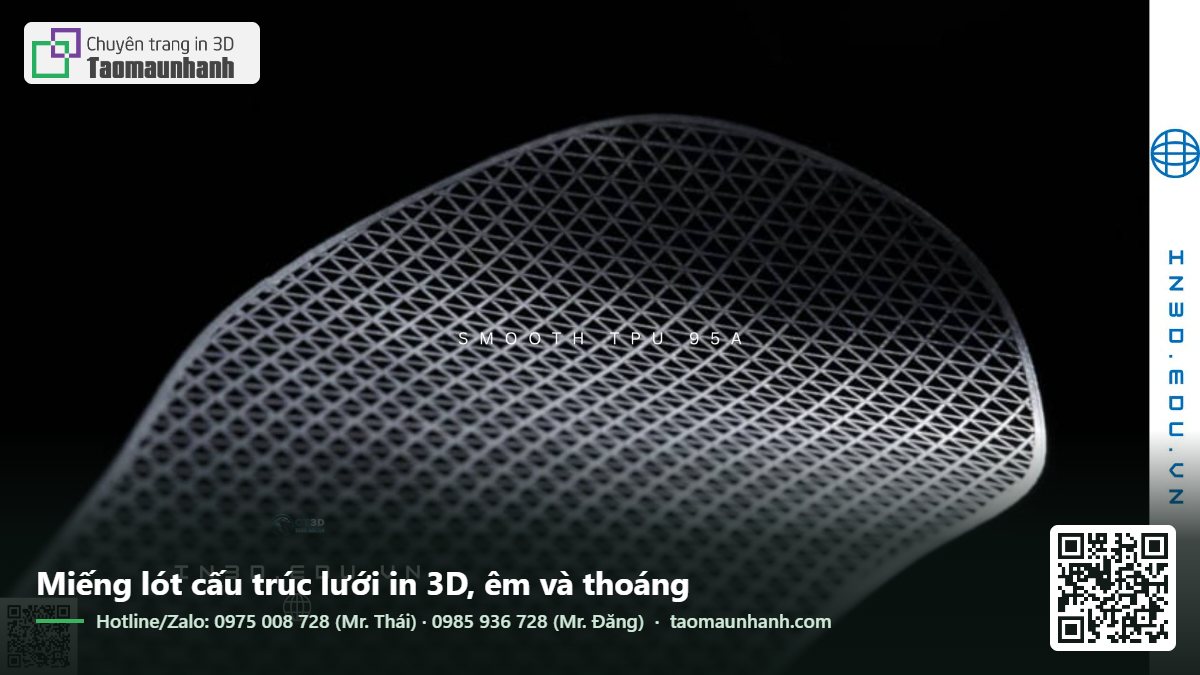
Dây đeo, miếng lót, đệm bảo hộ, tay cầm êm. Kết hợp với cấu trúc lưới cho cảm giác thoáng và êm.
Chi tiết in hai vật liệu
Máy hai đầu phun hoặc có bộ đổi sợi in được chi tiết vừa cứng vừa mềm trong một lần: thân PLA hoặc PETG, phần tay cầm hoặc gioăng TPU.
Cách in TPU thành công
Bộ đùn trực tiếp là lợi thế lớn
Máy có bộ đùn đặt ngay trên đầu phun (direct drive) in TPU dễ hơn nhiều so với máy dùng ống dẫn dài (Bowden). Với Bowden, sợi TPU mềm bị nén và uốn cong trong ống, dẫn đến đùn không đều hoặc nghẹt. TPU 95A vẫn in được trên Bowden nếu in rất chậm, nhưng TPU mềm hơn thì gần như cần direct drive.
In chậm
Đây là quy tắc quan trọng nhất. TPU in tốt ở tốc độ thấp hơn nhiều so với PLA, thường chỉ bằng một phần ba đến một nửa. In nhanh sẽ làm sợi bị ép gập trong bộ đùn, gây nghẹt.
Thông số tham khảo
| Thông số | Giá trị tham khảo |
|---|---|
| Nhiệt độ đầu phun | 210–235 °C |
| Nhiệt độ bàn | 40–60 °C |
| Tốc độ in | Thấp, ví dụ 15–30 mm/s với máy thông thường |
| Rút nhựa | Rất ít hoặc tắt |
| Quạt | Vừa phải |
| Lực ép bánh đùn | Nhẹ hơn khi in PLA để không bóp méo sợi |
Giảm kéo tơ
TPU kéo tơ nhiều vì không thể rút nhựa mạnh. Các cách giảm: sấy sợi kỹ, giảm nhiệt độ, bật tùy chọn tránh đi qua vùng ngoài, sắp xếp chi tiết để giảm số lần di chuyển giữa các đảo. Sợi tơ mảnh còn lại dễ cắt bỏ bằng kéo hoặc lướt nhiệt.
Bám bàn và tháo bản in
TPU bám rất chặt vào PEI trơn và kính, có thể làm hỏng bề mặt khi tháo. Nên dùng PEI nhám, hoặc phủ lớp keo dán giấy mỏng làm lớp ngăn.
Thiết kế chi tiết TPU
Điều chỉnh độ mềm bằng infill và vách
Một ưu điểm thú vị: cùng một cuộn TPU 95A, bạn có thể in ra chi tiết mềm hơn hoặc cứng hơn bằng cách thay đổi số vách và infill. Ít vách, infill thưa kiểu gyroid sẽ cho chi tiết mềm và nhún. Nhiều vách, infill dày cho chi tiết chắc. Đây là cách thiết kế đệm có độ êm thay đổi theo vùng.
Cấu trúc lưới
Thiết kế cấu trúc lưới ba chiều thay vì khối đặc cho đệm, lót, đế. Lưới cho phép kiểm soát độ cứng, thoáng khí, nhẹ. Với hình dạng lưới phức tạp, SLS TPU cho kết quả tốt hơn FDM vì không cần support.
Độ dày thành
Thành TPU mỏng sẽ rất mềm và dễ rách khi kéo. Thành chịu lực nên dày từ 1,2–2 mm trở lên.
Lắp ghép
TPU co giãn nên có thể thiết kế lắp chặt (ép vào) với dung sai âm nhẹ: gioăng hơi to hơn rãnh một chút để ép kín. Hãy in thử để tìm mức nén phù hợp.
TPU in 3D hay silicone đúc
| Tiêu chí | TPU in 3D | Silicone đúc khuôn |
|---|---|---|
| Thời gian có chi tiết | Vài giờ | Cần làm khuôn trước, vài ngày |
| Chi phí số lượng ít | Thấp | Cao do chi phí khuôn |
| Độ mềm tối thiểu | Khoảng 60–85A tùy máy | Rất mềm được |
| Chịu nhiệt | Trung bình | Rất tốt |
| Kín nước, kín khí | Cần thử nghiệm | Tốt |
| Bề mặt | Thấy vân lớp | Mịn theo khuôn |
| An toàn thực phẩm, y tế | Tùy loại, ít phổ biến | Có loại đạt chuẩn |
Kết luận thực tế: TPU in 3D rất hợp cho mẫu thử, chi tiết số lượng ít, thay thế khẩn cấp. Silicone đúc phù hợp khi cần chịu nhiệt cao, mềm hơn, kín tuyệt đối, đạt chuẩn thực phẩm hoặc sản xuất số lượng nhiều hơn.
Ví dụ thiết kế: gioăng nắp hộp bằng TPU
Một tình huống thường gặp: vỏ hộp thiết bị in PETG cần gioăng chống bụi và chống nước mưa tạt. Cách làm thực tế:
- Thiết kế rãnh gioăng trên mép đáy hộp, tiết diện chữ nhật, ví dụ rộng 2,5 mm sâu 2 mm.
- Thiết kế gioăng là một vòng kín chạy theo rãnh, tiết diện hơi lớn hơn rãnh: rộng 2,6 mm và cao 2,6 mm, để khi đậy nắp gioăng bị nén khoảng 20–30%.
- In gioăng bằng TPU 85A–95A, nằm phẳng trên bàn in, 100% infill hoặc nhiều vách để kín.
- Thử lắp: nếu nắp khó đóng, giảm chiều cao gioăng 0,1–0,2 mm. Nếu còn khe sáng, tăng lên.
- Kiểm tra bằng nước: xịt nước quanh mép nắp và kiểm tra bên trong bằng giấy thấm.
Với máy hai đầu phun, có thể in gioăng TPU liền vào nắp PETG trong một lần in, không cần lắp ghép. Hai vật liệu này bám vào nhau khá tốt.
Chọn TPU hay các vật liệu dẻo khác
| Vật liệu | Đặc điểm | Khi nào dùng |
|---|---|---|
| TPU 95A | Dẻo chắc, dễ in nhất | Ốp, bánh xe, dây đeo, đệm cứng vừa |
| TPU 85A và mềm hơn | Mềm như cao su, khó in | Gioăng, núm bấm, đệm êm |
| TPE | Mềm hơn, đàn hồi, thường khó in hơn TPU | Chi tiết rất mềm |
| PETG, nylon mỏng | Dẻo uốn nhưng không co giãn | Bản lề lá, ngàm gài, kẹp |
| Resin dẻo, resin đàn hồi | Mịn, chi tiết nhỏ | Mẫu thử chi tiết mềm nhỏ, cần bề mặt đẹp |
| SLS TPU | Không cần support, in lưới phức tạp | Đế giày, đệm lưới, chi tiết hình dạng phức tạp |
Một sai lầm thường gặp là dùng TPU cho bản lề hoặc ngàm gài. Những chi tiết này cần vật liệu dẻo uốn nhưng giữ hình dạng, không cần co giãn. PETG hoặc nylon phù hợp hơn TPU vì TPU quá mềm, chi tiết sẽ lỏng lẻo.
Bảo quản sợi TPU
TPU hút ẩm nhanh. Sợi ẩm in ra sẽ có bọt, kéo tơ nhiều, bề mặt xấu và chi tiết kém bền. Luôn sấy sợi trước khi in (thường ở khoảng 50–60 °C trong vài giờ), và in trực tiếp từ hộp sấy hoặc hộp kín nếu bản in kéo dài.
In TPU tại Tạo Mẫu Nhanh
Chúng tôi in TPU trên máy đùn trực tiếp, sợi được sấy và cấp từ hộp kín, phù hợp gioăng, đệm, ốp, bánh xe, chi tiết hai vật liệu. Với chi tiết cần mềm hơn hoặc kín tuyệt đối, chúng tôi tư vấn phương án làm khuôn và đúc silicone. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Tài liệu liên quan trong hệ thống CT3D: dịch vụ in 3D (ct3dgroup.com) và dịch vụ tạo mẫu nhanh (in3d.edu.vn).
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
TPU 95A là gì?
Là TPU có độ cứng 95 trên thang Shore A, dẻo nhưng khá chắc, như ốp lưng điện thoại dẻo. Đây là loại TPU dễ in nhất và phổ biến nhất.
Máy in 3D nào in được TPU?
Hầu hết máy FDM in được TPU 95A nếu in chậm. Máy có bộ đùn trực tiếp in TPU dễ hơn nhiều và in được loại mềm hơn.
Chi tiết TPU có kín nước không?
Có thể kín ở mức nhất định nếu in đặc, nhiệt độ đủ cao. Với yêu cầu kín nước, kín khí cao, cần thử nghiệm hoặc cân nhắc silicone đúc.
Vì sao in TPU hay bị nghẹt?
Thường do in quá nhanh, rút nhựa nhiều, hoặc đường dẫn sợi có khe hở khiến sợi mềm bị gập. In chậm, tắt hoặc giảm rút nhựa, dùng máy đùn trực tiếp.
Chi tiết TPU có dán được không?
TPU khó dán bằng keo thông thường vì mềm và bề mặt trơ. Keo cyanoacrylate dạng dẻo hoặc keo chuyên dụng cho nhựa dẻo cho kết quả tốt hơn. Nếu có thể, thiết kế khớp ép, rãnh giữ để không cần dán.
TPU có chịu được dầu nhớt không?
TPU chịu dầu, mỡ khá tốt, đây là lý do nó được dùng làm gioăng, đệm trong máy móc. Với dung môi mạnh, nên thử nghiệm trước.