
Bạn vẽ một cái nắp hộp đúng bằng kích thước miệng hộp, in ra thì không đậy vào được. Bạn vẽ lỗ 3 mm cho vít M3, in ra vít không lọt. Đây là trải nghiệm gần như ai làm in 3D cũng gặp ở những lần đầu. Nguyên nhân không phải máy in hỏng, mà vì chi tiết in 3D luôn lệch so với file một chút, và thiết kế phải tính trước khoảng lệch đó. Bài này giải thích dung sai in 3D đến từ đâu, mức dung sai thực tế của từng công nghệ, và cách thiết kế khe lắp, lỗ vít, ren để in một lần là dùng được.
Dung sai là gì và vì sao in 3D không in đúng kích thước
Dung sai là khoảng sai lệch cho phép giữa kích thước thực tế và kích thước thiết kế. Một trục thiết kế 10 mm với dung sai ±0,1 mm nghĩa là trục đo được từ 9,9 đến 10,1 mm đều đạt.
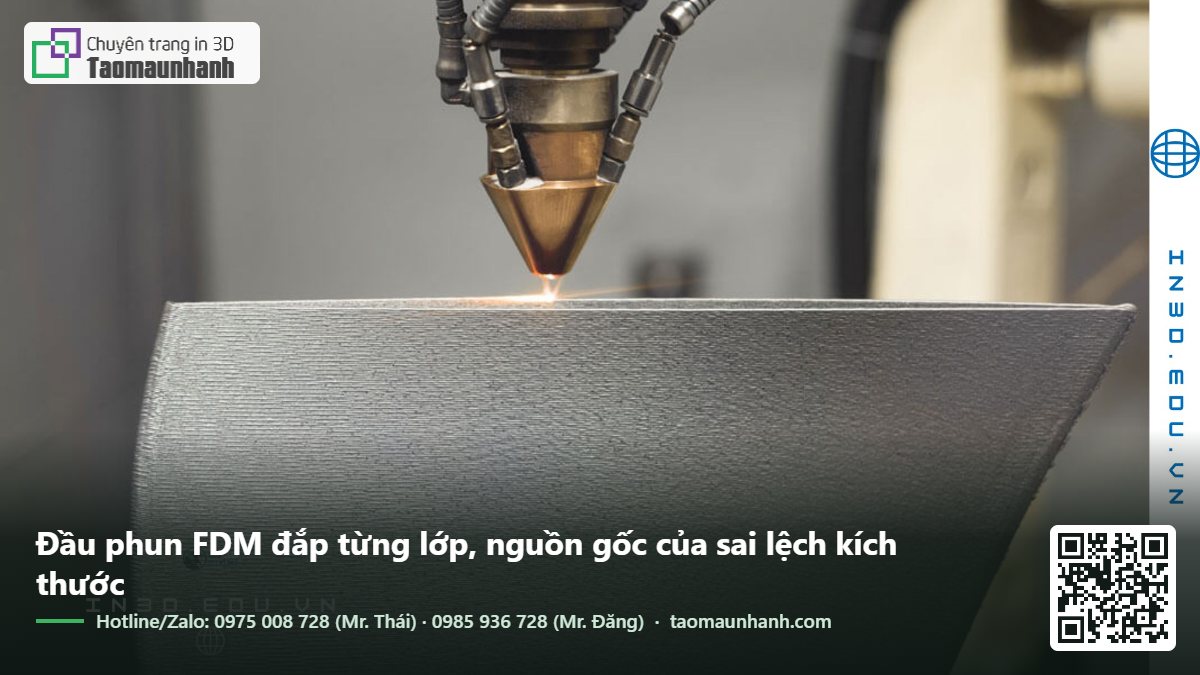
Mọi phương pháp gia công đều có sai lệch, in 3D cũng vậy. Với máy FDM, các nguồn sai lệch chính gồm:
- Bề rộng đường nhựa: sợi nhựa đùn ra có mặt cắt hơi bầu, mép ngoài phình ra một chút so với đường tâm mà slicer tính toán. Kết quả là kích thước ngoài thường lớn hơn và lỗ thường nhỏ hơn thiết kế.
- Co ngót khi nguội: nhựa co lại khi nguội. PLA co ít, ABS và nylon co nhiều hơn. Chi tiết càng lớn, sai lệch tuyệt đối do co ngót càng lớn.
- Lỗ tròn bị đa giác hóa: lỗ tròn trong file STL là đa giác nhiều cạnh. Nếu xuất STL độ phân giải thấp, lỗ thực chất là đa giác nội tiếp, nhỏ hơn đường tròn thật.
- Chân voi (elephant foot): vài lớp đầu bị ép xuống bàn in và phình ra, làm đáy chi tiết rộng hơn phần trên.
- Lượng tử hóa theo trục Z: chiều cao chi tiết được làm tròn theo bội số độ dày lớp. Với lớp 0,2 mm, một bậc cao 1,1 mm sẽ in thành 1,0 hoặc 1,2 mm.
- Độ chính xác cơ khí của máy: độ rơ dây curoa, độ thẳng của trục dẫn, độ phẳng bàn in.
- Lỗ nằm ngang: lỗ có trục song song mặt bàn in bị võng ở đỉnh vì phần nhô ra không có gì đỡ, nên thường hơi méo dạng ô van.
Với resin, nguồn sai lệch chính là ánh sáng lan rộng ra ngoài vùng chiếu (làm lỗ nhỏ lại, chi tiết dày thêm), co ngót khi đông cứng và khi chiếu UV sau in. Với SLS, nhiệt lan ra xung quanh làm bột dính thêm vào bề mặt, cộng với co ngót khi nguội cả khối bột.
Dung sai thực tế của từng công nghệ
| Công nghệ | Dung sai điển hình | Ghi chú |
|---|---|---|
| FDM để bàn | ±0,2 mm cho chi tiết dưới 100 mm, hoặc khoảng ±0,5% cho chi tiết lớn | Máy đã hiệu chỉnh tốt có thể đạt ±0,1 mm theo XY |
| FDM công nghiệp | khoảng ±0,1–0,15 mm | Buồng nhiệt ổn định giúp giảm co ngót không đều |
| Resin MSLA, SLA | ±0,05–0,15 mm | Chi tiết lớn dễ cong nhẹ, cần đặt hướng in hợp lý |
| SLS, MJF | ±0,2–0,3 mm hoặc khoảng ±0,3% | Chi tiết dày, phẳng lớn dễ cong vênh |
Những con số này là mức điển hình. Một máy cụ thể, với một cuộn nhựa cụ thể và một bộ cài đặt cụ thể, sẽ có sai lệch riêng và khá lặp lại. Đó là lý do in mẫu thử dung sai rất đáng làm, như phần sau sẽ hướng dẫn.
Bảng khe hở lắp ghép cho in 3D
Trong cơ khí truyền thống, lắp ghép được tra theo hệ thống dung sai ISO với cấp chính xác chặt. In 3D chưa đạt mức đó, nên người làm in 3D dùng các giá trị khe hở thực nghiệm. Khe hở dưới đây là tổng khe hở theo đường kính (hoặc tổng hai bên), áp dụng cho chi tiết cỡ nhỏ và vừa.
| Kiểu lắp | Ví dụ | FDM (đầu phun 0,4 mm) | Resin | SLS |
|---|---|---|---|---|
| Lắp chặt (ép) | Chốt ép vào lỗ, không tháo ra | 0–0,1 mm | 0–0,05 mm | 0,1 mm |
| Lắp trung gian | Chốt định vị, tháo được bằng tay | 0,15–0,2 mm | 0,1 mm | 0,2 mm |
| Lắp lỏng | Nắp hộp, ngăn kéo, trục quay | 0,3–0,4 mm | 0,15–0,2 mm | 0,3–0,4 mm |
| In liền khối, chuyển động được | Bản lề in sẵn, khớp xoay | 0,4–0,6 mm | 0,3–0,4 mm | 0,4–0,5 mm |
Lưu ý quan trọng: hai chi tiết in theo hướng khác nhau sẽ có sai lệch khác nhau. Một chốt in đứng (trục thẳng đứng) thường tròn đều và chính xác hơn chốt in nằm. Khi có thể, hãy in các chi tiết tròn cần lắp chính xác với trục thẳng đứng.
Thiết kế lỗ vít
Lỗ xuyên cho vít đi qua
Lỗ để thân vít đi qua tự do nên lớn hơn đường kính danh nghĩa của vít. Với FDM, vẽ đường kính bằng đường kính vít cộng 0,3–0,5 mm:
- Vít M2: lỗ khoảng 2,3–2,4 mm
- Vít M3: lỗ khoảng 3,3–3,4 mm
- Vít M4: lỗ khoảng 4,4–4,5 mm
- Vít M5: lỗ khoảng 5,4–5,5 mm
Lỗ cho vít tự ren vào nhựa
Vít tự ren (vít cho nhựa) cắt ren trực tiếp vào thành lỗ. Lỗ nên nhỏ hơn đường kính vít khoảng 15–25%. Thành quanh lỗ nên dày ít nhất bằng đường kính vít, và in với ít nhất 3–4 vách để vít có đủ nhựa đặc để bám. Mối ghép kiểu này chỉ nên tháo lắp vài lần.
Lỗ cho đai ốc lục giác chìm
Hốc chứa đai ốc nên có kích thước cạnh đối cạnh lớn hơn đai ốc khoảng 0,2–0,3 mm. Ví dụ đai ốc M3 có cạnh đối cạnh 5,5 mm thì hốc vẽ khoảng 5,7–5,8 mm. Nếu hốc mở ngang, thêm độ sâu dư để đai ốc lọt hẳn vào.
Đai ốc cấy nóng (heat-set insert)
Đây là cách tạo ren bền nhất cho chi tiết FDM. Insert bằng đồng có khía bên ngoài được ép vào lỗ bằng mỏ hàn nóng. Nhựa xung quanh chảy ra, ôm lấy khía, nguội lại giữ chặt insert. Vít bắt vào ren kim loại nên tháo lắp được nhiều lần.
Kích thước lỗ cho insert phụ thuộc loại insert cụ thể. Nhà sản xuất insert thường công bố đường kính lỗ khuyến nghị, hãy dùng đúng con số đó. Lỗ nên sâu hơn chiều dài insert khoảng 1 mm để nhựa chảy có chỗ dồn vào. Thành quanh lỗ nên dày ít nhất 1,5–2 mm.
Thiết kế ren in trực tiếp
Ren in trực tiếp bằng FDM chỉ đáng tin với ren cỡ lớn, từ khoảng M8 trở lên, hoặc ren bước lớn kiểu nắp chai. Ren nhỏ hơn thường bị dính, mẻ hoặc không vặn được.
Khi thiết kế ren để in:
- Thêm khe hở 0,2–0,4 mm giữa ren trong và ren ngoài. Nhiều phần mềm CAD có tùy chọn ren “modeled” với khe hở tùy chỉnh.
- In ren với trục thẳng đứng để mặt cắt mỗi lớp là vòng tròn đều.
- Dùng độ dày lớp nhỏ, khoảng 0,12–0,16 mm, để biên dạng ren mịn hơn.
- Vát mép đầu ren để dễ vào ren.
Với resin, ren nhỏ hơn in được khá tốt nhờ độ phân giải cao, nhưng resin giòn nên ren dễ mẻ nếu siết mạnh. Với chi tiết cần ren nhỏ và bền, dùng insert hoặc tarô lại ren sau in.
Snap-fit và khớp đàn hồi
Khớp gài (snap-fit) dựa vào việc một ngàm nhựa uốn cong rồi bật về. Thiết kế khớp gài cho in 3D cần lưu ý:
- Hướng in: với FDM, ngàm gài phải được in sao cho lực uốn chạy dọc theo các lớp, không phải tách các lớp. Ngàm in đứng gần như chắc chắn gãy ở chân.
- Vật liệu: PETG, nylon, resin tough phù hợp hơn PLA và resin tiêu chuẩn vốn giòn.
- Chân ngàm: bo tròn chân ngàm để giảm tập trung ứng suất.
- Chiều dài ngàm: ngàm dài hơn thì uốn dễ hơn và ít gãy hơn với cùng độ võng.
Hiệu chỉnh máy để giảm sai lệch
Nếu bạn tự in, hiệu chỉnh máy giúp giảm sai lệch rõ rệt:
- Hiệu chỉnh lưu lượng (flow): in một khối vách đơn, đo độ dày vách, chỉnh hệ số lưu lượng cho khớp bề rộng đường in.
- Bù chân voi: hầu hết slicer có thông số bù cho lớp đầu, thường gọi là elephant foot compensation.
- Bù kích thước XY: slicer có thông số bù kích thước ngoài và bù lỗ riêng (horizontal expansion, XY hole compensation). Chỉnh sau khi đo khối thử.
- Kiểm tra độ căng dây curoa và độ rơ các trục.
- Sấy nhựa: nhựa ẩm đùn ra không đều, vừa ảnh hưởng bề mặt vừa ảnh hưởng kích thước.
In mẫu thử dung sai: cách tiết kiệm nhất
Trước khi in một chi tiết lớn có nhiều điểm lắp ghép, hãy in một mẫu thử nhỏ chỉ chứa các vị trí lắp quan trọng. Ví dụ với một hộp có nắp, chỉ cần in một đoạn mép hộp và một đoạn mép nắp dài vài centimet. Mẫu thử in trong 15–30 phút, tốn vài gam nhựa, nhưng có thể cứu một bản in 10 giờ.
Một cách khác là in tấm thử dung sai: một dãy chốt và lỗ với khe hở tăng dần 0,1; 0,2; 0,3; 0,4; 0,5 mm. Thử lắp từng cặp để biết khe hở nào cho kiểu lắp nào với máy và nhựa của bạn. Ghi lại kết quả, dùng cho các thiết kế sau.
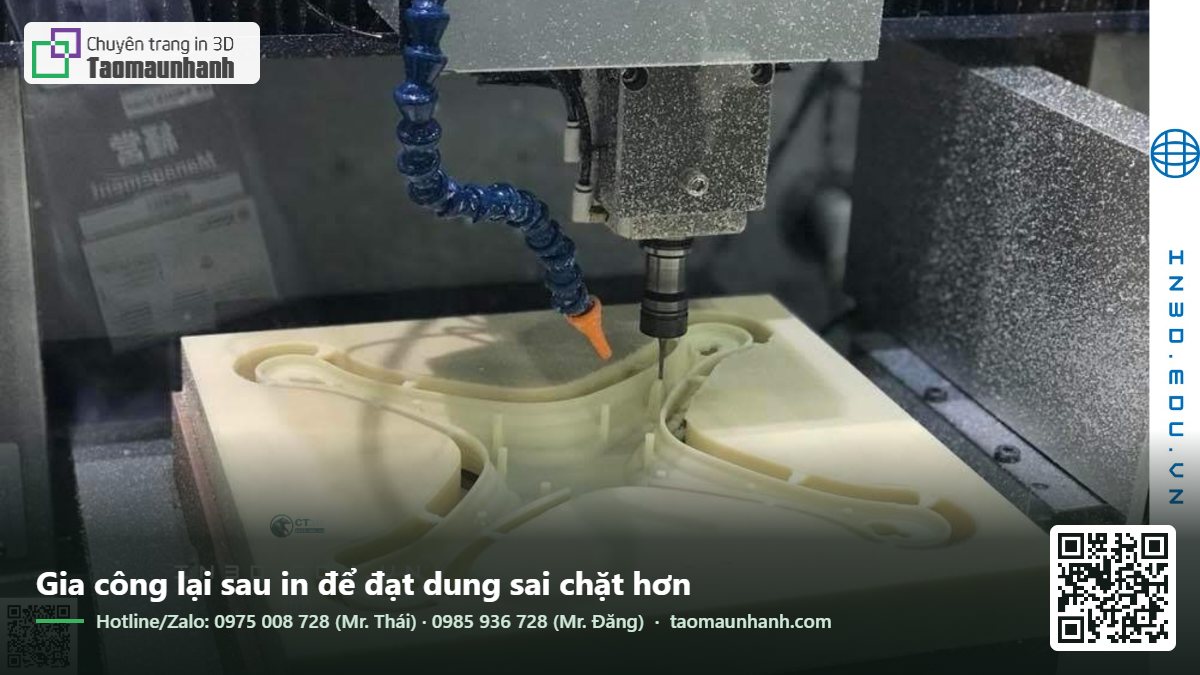
Gia công sau in khi cần chính xác hơn
Với những vị trí cần độ chính xác cao hơn khả năng của máy in, cách làm thực tế là in rồi gia công lại:
- Khoan, doa lỗ: vẽ lỗ nhỏ hơn 0,3–0,5 mm, sau in khoan hoặc doa đúng kích thước. Lỗ sẽ tròn và chính xác hơn hẳn.
- Tarô ren: vẽ lỗ bằng đường kính lỗ khoan tarô, sau in tarô ren. Hợp với ren M4 trở lên trong vật liệu dẻo dai như PETG, nylon.
- Chà phẳng mặt lắp: mặt tiếp xúc quan trọng có thể chà trên giấy nhám đặt trên mặt kính phẳng.
- Ép bạc đồng hoặc ổ bi: với trục quay cần độ chính xác và chống mòn, in hốc rồi ép bạc lót hoặc ổ bi tiêu chuẩn vào.
Ghi dung sai khi đặt in
Khi gửi file cho xưởng in, đừng chỉ gửi STL. Hãy ghi chú những kích thước quan trọng và kiểu lắp mong muốn, ví dụ: “lỗ Ø8 lắp ổ bi 608, cần lắp chặt” hoặc “nắp phải đậy vừa tay, không lỏng”. Với chi tiết kỹ thuật, gửi kèm file STEP và bản vẽ 2D có ghi dung sai. Kỹ thuật viên sẽ chọn công nghệ, hướng in và bù kích thước phù hợp, và đo lại các kích thước này trước khi giao.
Tạo Mẫu Nhanh kiểm tra khe lắp, lỗ vít, độ dày thành trước khi in và báo trước những điểm có rủi ro. Gửi file và ghi chú tới contact@ct3dgroup.com hoặc gọi hotline/Zalo 0975 008 728 (Mr. Thái) hoặc 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Nếu cần triển khai thực tế, bạn có thể tham khảo dịch vụ thiết kế 3D tại ct3dgroup.com và dịch vụ thiết kế 3D tại in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
In 3D chính xác đến bao nhiêu mm?
FDM để bàn thường đạt khoảng ±0,2 mm, resin khoảng ±0,05–0,15 mm, SLS khoảng ±0,2–0,3 mm. Kết quả thực tế phụ thuộc kích thước chi tiết, vật liệu và hiệu chỉnh máy.
Vì sao lỗ in 3D luôn nhỏ hơn thiết kế?
Do mép đường nhựa phình ra vào trong lỗ, lỗ tròn bị xuất thành đa giác nội tiếp, và nhựa co ngót khi nguội. Bù bằng cách vẽ lỗ lớn hơn 0,2–0,4 mm, dùng chức năng bù lỗ trong slicer, hoặc khoan doa lại sau in.
Khe hở bao nhiêu thì nắp hộp in 3D đậy vừa?
Với FDM, tổng khe hở khoảng 0,3–0,4 mm cho nắp đậy vừa tay. Muốn chặt hơn thì giảm xuống 0,2 mm. Nên in thử một đoạn mép trước khi in cả hộp.
Có in ren M3 bằng FDM được không?
In được nhưng không đáng tin. Nên dùng đai ốc cấy nóng bằng đồng, đai ốc lục giác chìm, hoặc vít tự ren cho nhựa thay vì in ren M3 trực tiếp.