
Nếu bạn cần một chi tiết in 3D dùng được thật, chứ không chỉ để nhìn, SLS thường là câu trả lời. Chi tiết in SLS bằng nylon PA12 bền, dẻo dai, chịu hóa chất, và có thể in những hình dạng mà FDM hay resin gần như bó tay: bản lề in liền khối, xích, cụm lắp ráp đã ghép sẵn, kênh dẫn khí bên trong. Bài này giải thích SLS hoạt động thế nào, vì sao nó không cần support, cách thiết kế cho SLS, và khi nào bỏ thêm tiền cho SLS là đáng.
SLS hoạt động như thế nào
SLS là viết tắt của Selective Laser Sintering, tức thiêu kết chọn lọc bằng laser. Quy trình một mẻ in diễn ra như sau:
- Gia nhiệt buồng bột. Buồng in chứa bột nylon được nung nóng tới sát nhiệt độ nóng chảy của vật liệu. Bột lúc này rất nóng nhưng vẫn rời từng hạt.
- Rải lớp bột. Một thanh gạt hoặc trục lăn rải một lớp bột mỏng, thường khoảng 0,1 mm, phủ đều lên bề mặt buồng in.
- Quét laser. Tia laser quét lên những vùng thuộc mặt cắt của chi tiết ở lớp đó. Năng lượng laser chỉ cần đẩy bột vượt qua ngưỡng nóng chảy, các hạt chảy và dính vào nhau, dính vào lớp bên dưới.
- Hạ bàn và lặp lại. Bàn in hạ xuống một lớp, bột mới được rải lên, laser quét lớp tiếp theo. Quá trình lặp lại hàng nghìn lần.
- Làm nguội. Khi in xong, cả khối bột chứa chi tiết bên trong cần được làm nguội từ từ, thường mất nhiều giờ. Làm nguội nhanh sẽ khiến chi tiết cong vênh.
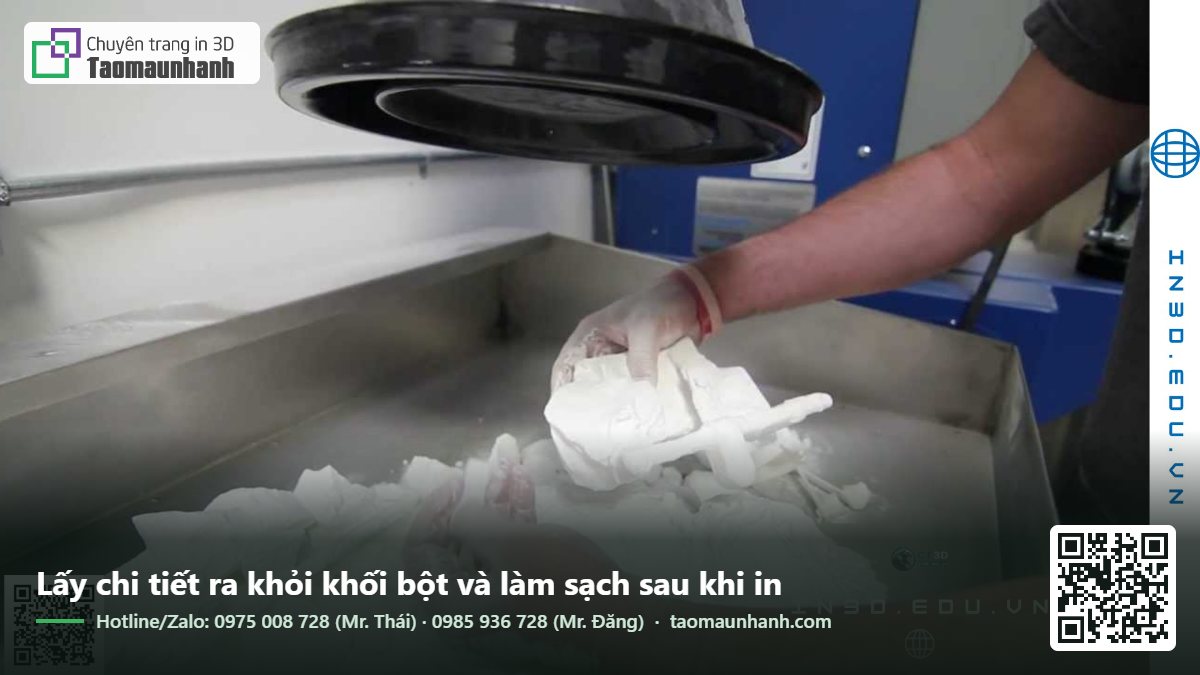
- Lấy chi tiết và làm sạch. Chi tiết được “đào” ra khỏi khối bột, chải và phun hạt để làm sạch bột bám.
Công nghệ MJF (Multi Jet Fusion) cho kết quả tương tự nhưng dùng cách khác: đầu phun rải chất hấp thụ nhiệt lên vùng cần in, sau đó đèn nhiệt quét qua cả lớp. Chi tiết MJF thường có màu xám đậm và bề mặt hơi khác SLS, nhưng tính chất cơ học khá gần nhau.
Vì sao SLS không cần support
Đây là ưu điểm lớn nhất của SLS. Ở FDM và resin, mọi phần nhô ra lơ lửng đều phải có giá đỡ, nếu không sẽ rủ xuống hoặc rơi vào bể. Ở SLS, phần bột chưa được thiêu kết bao quanh chi tiết ở mọi phía và đỡ nó trong suốt quá trình in.
Hệ quả thực tế:
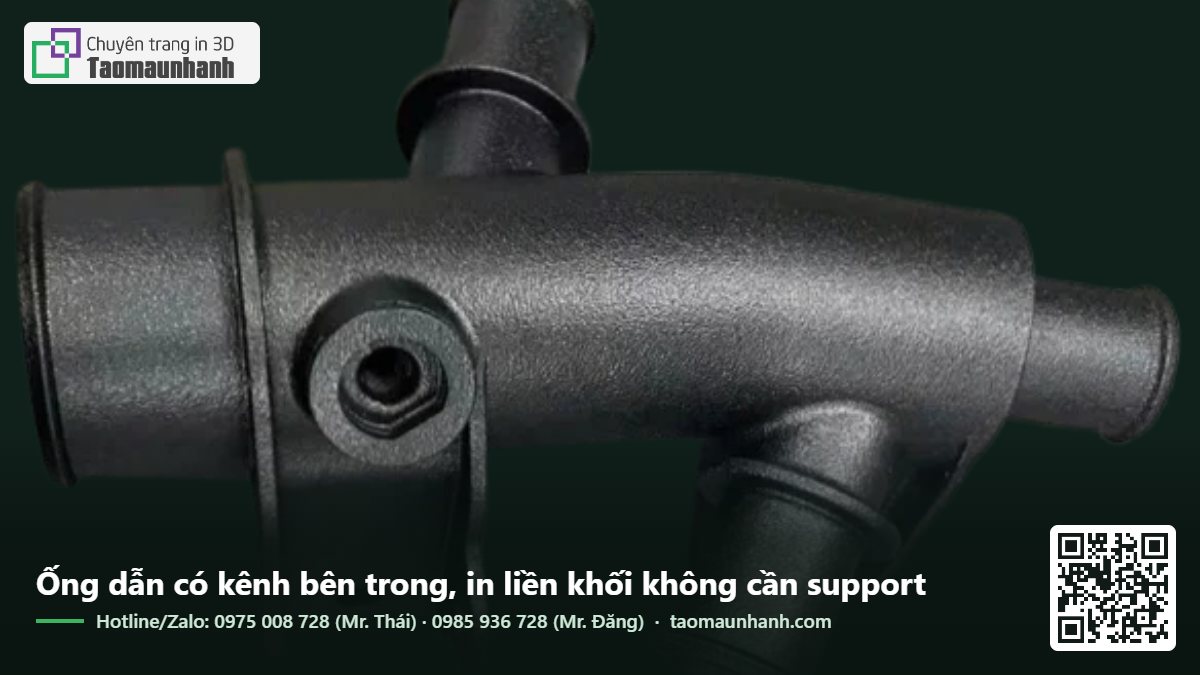
- Tự do hình học: phần nhô ngang, vòm, khoang kín, kênh cong bên trong đều in được mà không để lại vết support.
- Cụm lắp ráp in sẵn: bản lề, khớp xoay, xích, bánh răng ăn khớp có thể in một lần ở trạng thái đã lắp, chỉ cần chừa khe hở đủ.
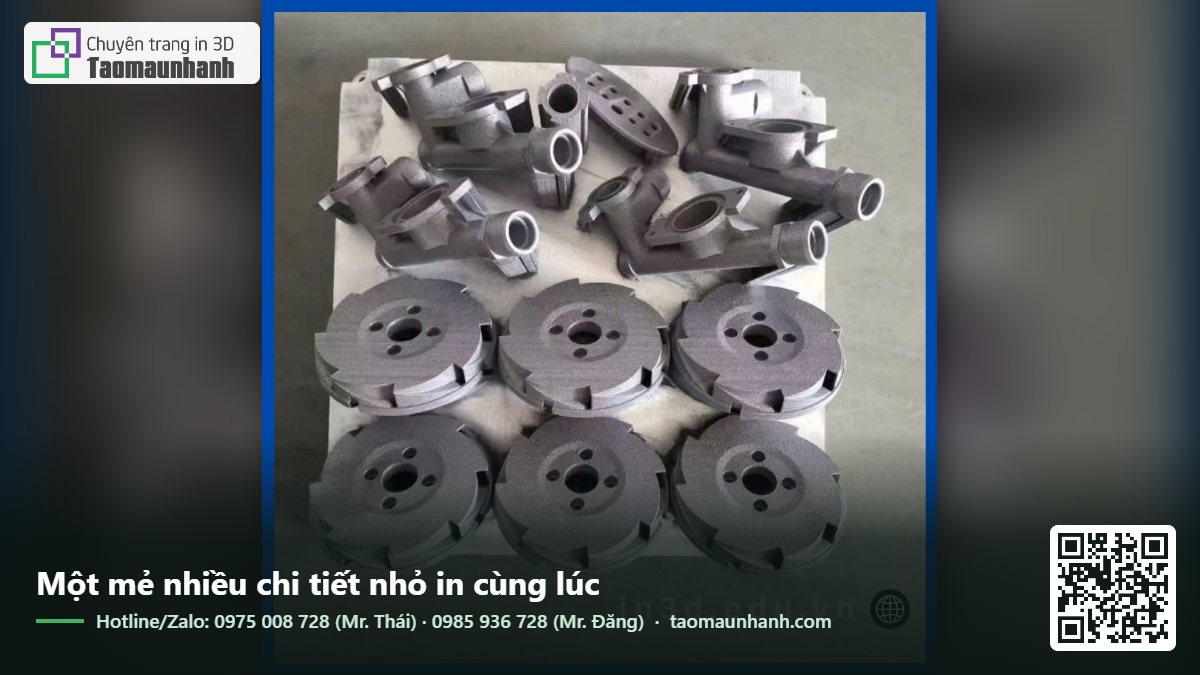
- Xếp chồng ba chiều: chi tiết có thể đặt lơ lửng ở bất kỳ độ cao nào trong buồng bột. Một mẻ in tận dụng cả thể tích buồng, không chỉ mặt bàn như FDM.
- Bề mặt đồng đều: không có mặt nào bị nhám vì vết support.
Vật liệu SLS phổ biến
| Vật liệu | Đặc điểm | Ứng dụng điển hình |
|---|---|---|
| PA12 (nylon 12) | Bền, dẻo nhẹ, chịu hóa chất và dầu, hút ẩm ít hơn các loại nylon khác | Vỏ thiết bị, kẹp, khớp nối, ống dẫn, chi tiết sử dụng cuối |
| PA11 | Dẻo dai hơn PA12, chịu va đập tốt, gốc sinh học | Chi tiết chịu va đập, khớp snap-fit, đồ bảo hộ |
| PA12 pha sợi thủy tinh | Cứng hơn, ổn định kích thước hơn, chịu nhiệt cao hơn | Vỏ chịu nhiệt, chi tiết cần độ cứng |
| PA pha sợi carbon | Cứng và nhẹ | Chi tiết robot, drone, đồ gá cần nhẹ |
| TPU | Đàn hồi như cao su | Đế giày, đệm lưới, gioăng hình dạng phức tạp |
Chi tiết PA12 có tính chất cơ học gần với chi tiết nylon ép phun. Đây là lý do nhiều doanh nghiệp dùng SLS không chỉ để làm mẫu mà để sản xuất loạt nhỏ chi tiết dùng thật.
So sánh SLS với FDM và resin
| Tiêu chí | SLS PA12 | FDM (PETG, ABS) | Resin tiêu chuẩn |
|---|---|---|---|
| Độ bền theo mọi hướng | Gần như đồng đều | Yếu theo phương xếp lớp | Đồng đều nhưng giòn |
| Support | Không cần | Cần với phần nhô | Gần như luôn cần |
| Bề mặt | Nhám mịn, mờ | Thấy vân lớp | Rất mịn |
| Chi tiết nhỏ nhất | khoảng 0,5–0,8 mm | khoảng 0,8 mm | khoảng 0,2–0,3 mm |
| Chịu nhiệt | Tốt | Tùy nhựa | Kém với resin thường |
| Chi phí một chi tiết đơn lẻ | Cao | Thấp | Trung bình |
| Chi phí mỗi chi tiết khi in loạt | Có thể thấp | Trung bình | Trung bình |
Quy tắc thiết kế cho SLS
SLS dễ tính hơn FDM về hình học, nhưng vẫn có những quy tắc riêng.
Độ dày thành
Tối thiểu khoảng 0,7–1 mm. Thành mỏng hơn có thể in được nhưng dễ cong và dễ gãy khi làm sạch bột. Thành chịu lực nên từ 1,5–2 mm.
Khe hở cho chi tiết chuyển động
Chi tiết in sẵn ở trạng thái lắp cần khe hở khoảng 0,4–0,5 mm để bột không bị thiêu kết dính hai mặt với nhau. Khe quá nhỏ, nhiệt lan từ hai bên sẽ làm bột trong khe dính lại và khớp không chuyển động được.
Lỗ thoát bột
Chi tiết rỗng kín sẽ giữ lại bột bên trong. Nếu muốn chi tiết rỗng để giảm trọng lượng và giá, hãy chừa ít nhất hai lỗ thoát đường kính từ 3–5 mm để thổi bột ra. Hoặc để nguyên bột bên trong nếu không cần giảm trọng lượng, vì phần bột kẹt bên trong không làm hỏng chi tiết.
Mặt phẳng lớn và chi tiết dày
Mặt phẳng lớn, mỏng và các khối đặc dày là hai thứ dễ cong vênh trong SLS do co ngót không đều khi nguội. Hãy thêm gân tăng cứng cho tấm phẳng, làm rỗng khối dày, và giữ độ dày thành tương đối đồng đều.
Chữ và chi tiết nổi
Chữ nổi hoặc chìm nên có nét rộng và sâu ít nhất 0,5–1 mm để còn rõ sau khi phun hạt làm sạch.
Dung sai
Dung sai điển hình khoảng ±0,2–0,3 mm hoặc ±0,3% kích thước, tùy kích thước và hình dạng. Với lỗ lắp chính xác, nên vẽ nhỏ hơn và doa lại sau in.
Bề mặt và hậu xử lý chi tiết SLS
Chi tiết SLS sau khi làm sạch có màu trắng ngà, bề mặt nhám mịn như giấy nhám rất mịn, sờ hơi khô. Bề mặt hơi xốp nên dễ bám bẩn nếu để mộc. Các lựa chọn hoàn thiện phổ biến:
- Phun hạt: làm sạch và đều bề mặt, bắt buộc với mọi chi tiết.
- Nhuộm màu: nhuộm đen là phổ biến nhất. Màu thấm vào bề mặt nên trầy xước không lộ màu trắng.
- Làm mịn bằng hơi hóa chất: trên thiết bị chuyên dụng, cho bề mặt bán bóng, kín hơn, dễ lau chùi và kín nước tốt hơn.
- Sơn: sơn được nhưng cần lót kỹ vì bề mặt xốp hút sơn.
- Phủ kín nước: với chi tiết chứa chất lỏng, cần lớp phủ chống thấm vì SLS mộc có thể thấm nhẹ qua thành mỏng.
Chi phí in SLS được tính thế nào
Giá SLS không tính theo một chi tiết riêng lẻ như FDM, mà theo mẻ. Một mẻ in chiếm buồng bột trong nhiều giờ, cộng thời gian làm nguội và làm sạch. Chi phí phụ thuộc:
- Thể tích thật của chi tiết: lượng bột được thiêu kết.
- Thể tích bao của chi tiết: chiếm bao nhiêu chỗ trong buồng in.
- Chiều cao mẻ: quyết định thời gian in.
- Bột tiêu hao: một phần bột không thiêu kết bị lão hóa nhiệt và phải bỏ đi hoặc pha với bột mới.
- Hậu xử lý: phun hạt, nhuộm, làm mịn.
Hệ quả: một chi tiết đơn lẻ in SLS có thể đắt gấp vài lần FDM. Nhưng nếu bạn cần 50, 100 hay 300 chi tiết nhỏ giống nhau, chúng được xếp chồng kín buồng in và giá mỗi chi tiết giảm mạnh, có khi rẻ hơn FDM và chất lượng đồng đều hơn.
Ví dụ ứng dụng SLS thực tế
Một vài trường hợp điển hình mà SLS giải quyết tốt hơn hẳn các công nghệ khác:
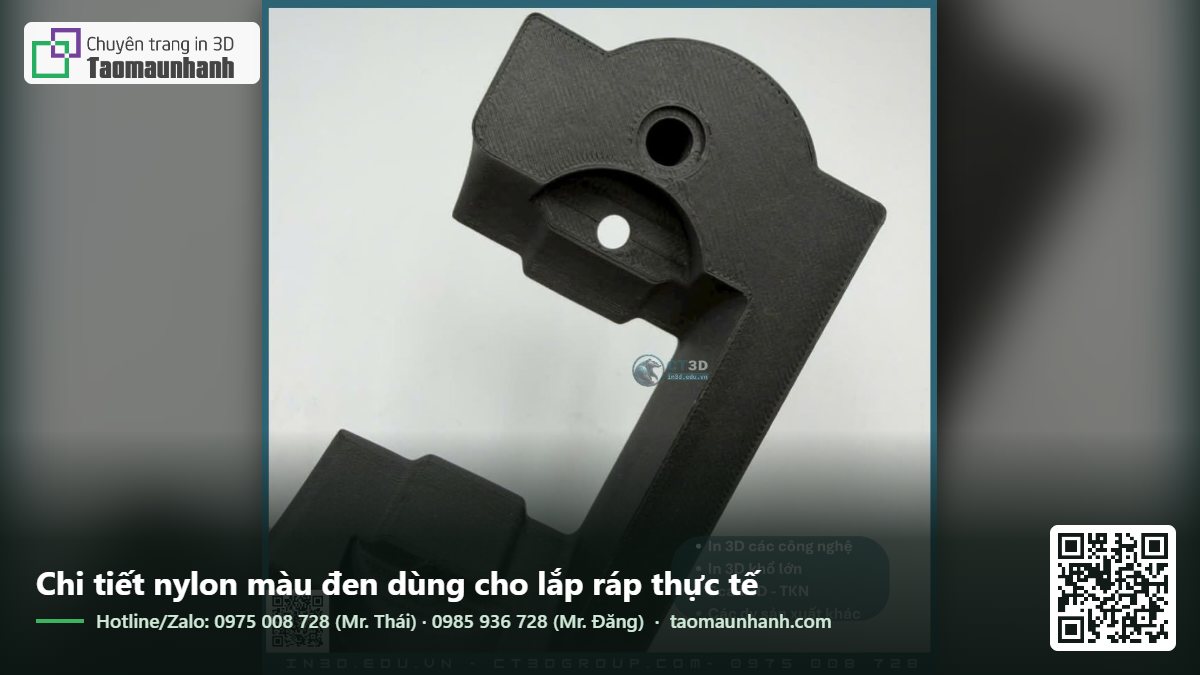
- Vỏ thiết bị điện tử loạt nhỏ: 50–200 bộ vỏ cho lô sản phẩm thử thị trường. Vỏ SLS nhuộm đen trông gần như hàng ép phun, bắt vít tự ren trực tiếp được, chịu rơi tốt.
- Đồ gá kẹp trên dây chuyền: kẹp có ngàm đàn hồi, chịu thao tác đóng mở hàng nghìn lần mỗi ca mà không gãy như PLA.
- Ống dẫn khí, ống làm mát: đường ống cong ba chiều, có mặt bích và vấu bắt vít liền khối, không cần ghép nhiều đoạn.
- Chi tiết robot, drone: giá đỡ động cơ, khung, khớp nối cần nhẹ mà bền, nhiều hình dạng tối ưu hóa không in được bằng FDM.
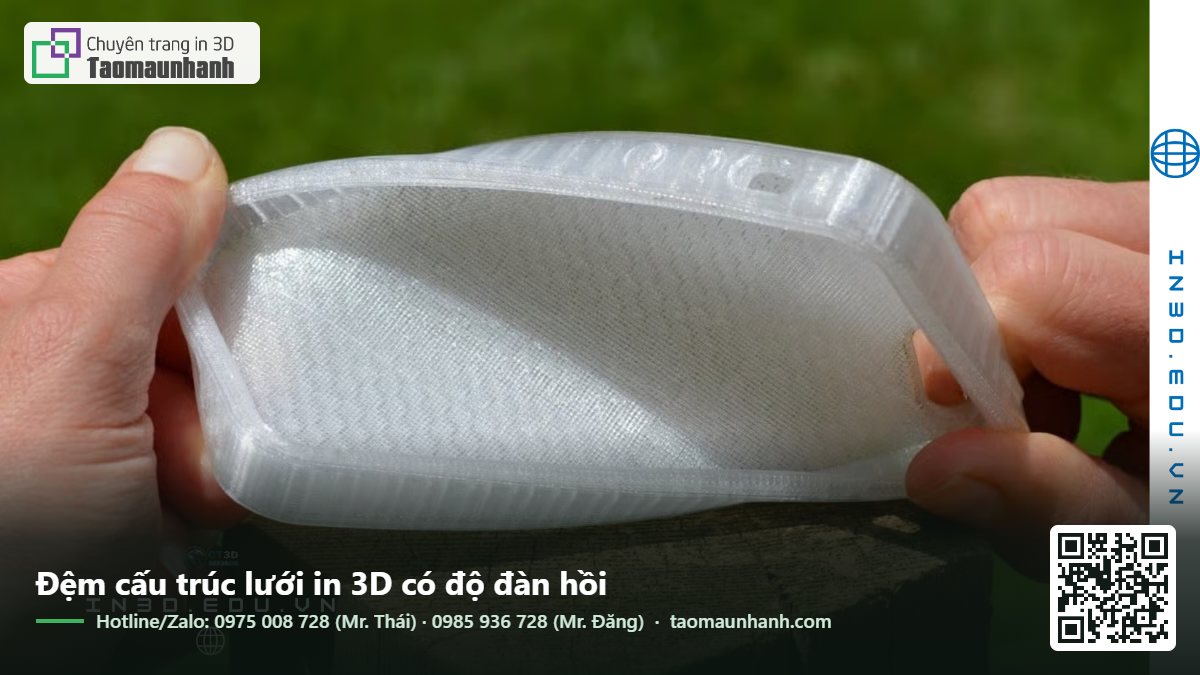
- Đệm và lót cấu trúc lưới: lót đệm, tay cầm, miếng đệm bảo hộ có độ đàn hồi thay đổi theo vùng nhờ cấu trúc lưới in bằng TPU.
- Phụ tùng thay thế: chi tiết nhựa kỹ thuật của máy cũ đã ngừng sản xuất, cần bền gần như nguyên bản.
Điểm chung của các trường hợp này: chi tiết phải làm việc thật, chịu lực và chịu môi trường, và số lượng chưa đủ lớn để đầu tư khuôn ép.
Khi nào nên chọn SLS
- Chi tiết phải chịu lực thật, chịu va đập, uốn lặp lại, như kẹp, móc, khớp snap-fit.
- Hình học phức tạp, nhiều phần nhô, có kênh bên trong, không muốn vết support.
- Cụm lắp ráp muốn in liền một lần: bản lề, khớp xoay, xích.
- Loạt nhỏ từ vài chục đến vài trăm chi tiết dùng thật, chưa đáng mở khuôn ép.
- Chi tiết tiếp xúc dầu, nhiên liệu, hóa chất nhẹ, hoặc nhiệt độ cao hơn mức PLA, PETG chịu được.
- Cấu trúc lưới (lattice) cho đệm, lót, chi tiết giảm trọng lượng.
Khi nào không nên chọn SLS
- Chỉ cần mẫu xem hình dáng một lần: FDM rẻ hơn nhiều.
- Cần bề mặt bóng mịn, chi tiết rất nhỏ, chữ nhỏ sắc nét: resin phù hợp hơn.
- Cần chi tiết trong suốt: SLS không làm được.
- Cần gấp trong vài giờ: SLS cần thời gian in và làm nguội theo mẻ.
- Chi tiết rất lớn vượt kích thước buồng in: cần chia mảnh hoặc dùng FDM khổ lớn.
Đặt in SLS ở Tạo Mẫu Nhanh
Gửi file STEP hoặc STL, cho biết số lượng, công dụng, có cần nhuộm màu hay làm mịn không. Kỹ thuật viên sẽ kiểm tra độ dày thành, khe hở, lỗ thoát bột và báo giá theo mẻ. Với đơn số lượng, chúng tôi có thể đề xuất phương án tối ưu giữa SLS và FDM để bạn so sánh. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Nếu cần triển khai thực tế, bạn có thể tham khảo dịch vụ in 3D MJF PA12 tại ct3dgroup.com và dịch vụ in 3D MJF PA12 tại in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
In 3D SLS là gì?
SLS là công nghệ dùng laser thiêu kết bột nhựa, phổ biến nhất là nylon PA12, thành từng lớp. Phần bột chưa thiêu kết đỡ chi tiết nên không cần support.
Chi tiết in SLS có bền không?
Có. Chi tiết PA12 bền gần đều theo mọi hướng, dẻo dai và chịu hóa chất, tính chất gần với nylon ép phun. Đây là công nghệ hay dùng cho chi tiết sử dụng thật.
Vì sao in SLS đắt hơn FDM?
Máy SLS và bột nylon đắt hơn nhiều, mỗi mẻ cần thời gian gia nhiệt và làm nguội dài. Với chi tiết đơn lẻ giá cao hơn, nhưng khi in nhiều chi tiết trong một mẻ, giá mỗi chi tiết giảm rõ.
Chi tiết SLS có màu gì?
PA12 SLS mộc có màu trắng ngà, chi tiết MJF có màu xám. Có thể nhuộm đen hoặc nhuộm màu, sơn, hoặc làm mịn để thay đổi bề mặt.