
Bạn có một sản phẩm mới và cần 50 cái để thử thị trường, 200 cái cho đợt bán đầu tiên, hay 30 bộ để phát cho khách hàng dùng thử. Mở khuôn ép phun thì quá đắt và quá lâu cho số lượng này, mà thiết kế có thể còn thay đổi. In 3D từng cái thì lo không đồng đều và giá mỗi cái cao. Đây là vùng “số lượng ít” mà nhiều doanh nghiệp và nhà sáng lập loay hoay. Bài này so sánh các phương án sản xuất loạt nhỏ từ 10 đến vài trăm sản phẩm, giúp bạn chọn đúng phương án theo số lượng, vật liệu và yêu cầu chất lượng.
Bốn phương án cho sản xuất loạt nhỏ
1. In 3D FDM
Phù hợp với chi tiết kỹ thuật, đồ gá, vỏ hộp đơn giản cần bền, không cần bề mặt đẹp. Chi phí đầu vào bằng không, giá mỗi cái gần như không đổi theo số lượng. Có thể chạy nhiều máy song song để tăng tốc. Hạn chế: vân lớp, độ đồng đều giữa các máy cần kiểm soát kỹ, thời gian in mỗi cái dài.
2. In 3D resin SLA
Phù hợp với chi tiết nhỏ cần bề mặt đẹp, chi tiết sắc: phụ kiện, linh kiện trang sức, chi tiết trang trí. Xếp kín bàn in giúp in nhiều chi tiết cùng lúc. Hạn chế: resin tiêu chuẩn giòn và kém bền dưới UV; resin kỹ thuật đắt hơn.
3. In 3D MJF/SLS nylon PA12
Đây là công nghệ in 3D thực sự hợp cho sản xuất loạt nhỏ. Chi tiết bền, dẻo, đồng đều theo mọi hướng, không cần support, xếp chồng hàng trăm chi tiết nhỏ trong một mẻ. Tính chất cơ học gần với nhựa ép phun. Có thể nhuộm đen, phun hạt làm mịn. Hạn chế: bề mặt hơi nhám, màu hạn chế, chi tiết phẳng lớn dễ cong.
4. Khuôn silicon đúc chân không (vacuum casting)
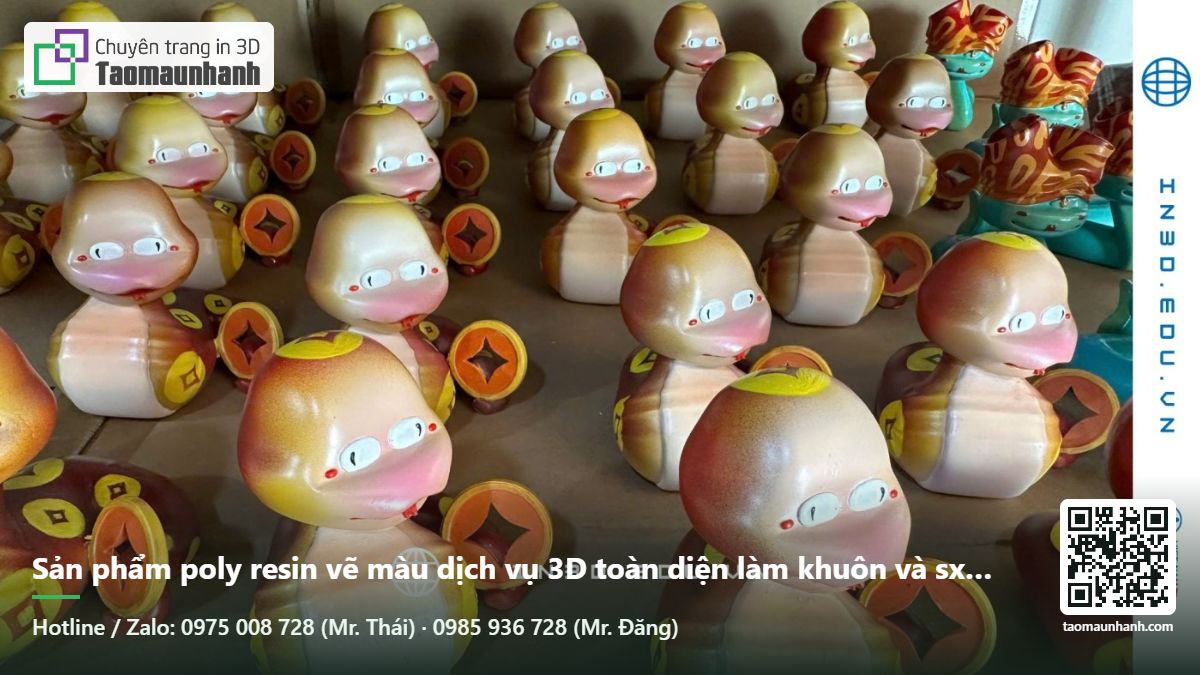
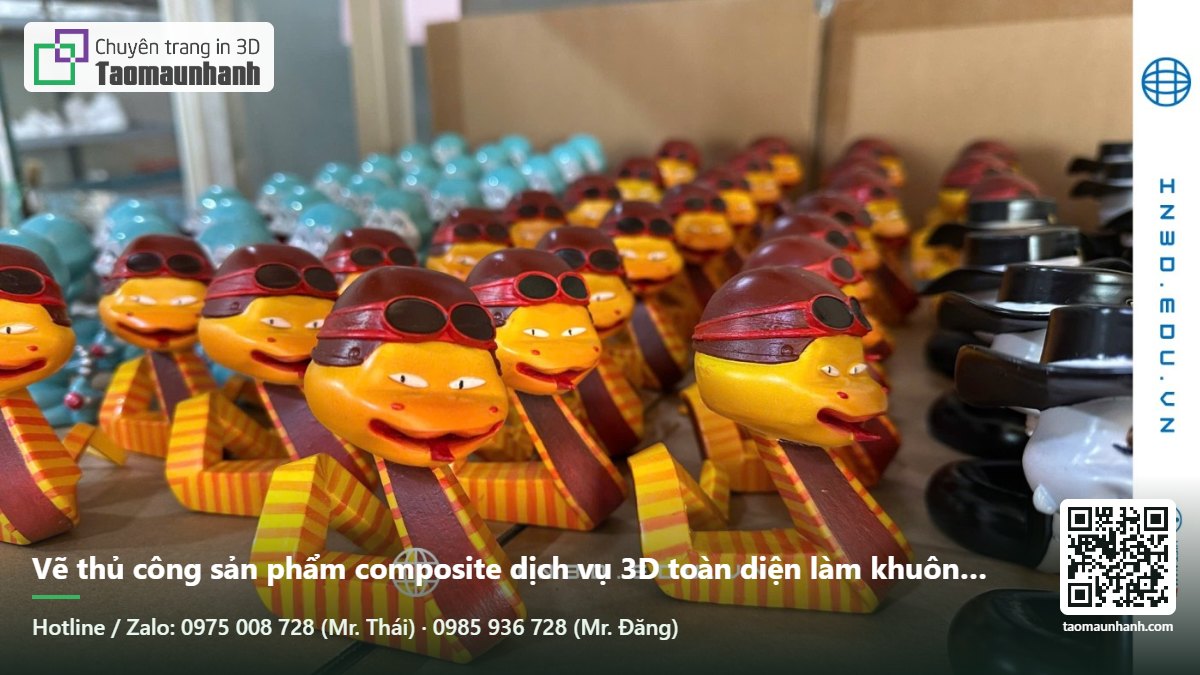
In 3D một mẫu gốc thật đẹp, làm khuôn silicon từ mẫu gốc, rồi đổ nhựa PU vào khuôn trong buồng chân không. Mỗi khuôn silicon thường cho khoảng vài chục sản phẩm trước khi phải làm khuôn mới, tùy hình dạng và vật liệu đổ. Nhựa PU có nhiều loại mô phỏng ABS, PP, PC trong suốt, cao su với các độ cứng khác nhau, có thể pha màu ngay trong nhựa.
Ưu điểm: bề mặt đẹp như mẫu gốc, màu đồng đều, chọn được tính chất vật liệu đa dạng, giá mỗi cái giảm khi số lượng tăng. Hạn chế: cần thời gian làm khuôn, khuôn có tuổi thọ giới hạn.
5. Khuôn ép phun nhôm (tham khảo)
Khi số lượng lên vài nghìn, khuôn nhôm hoặc khuôn thép mềm cho ép phun trở nên kinh tế. Chi phí khuôn ban đầu lớn, thời gian làm khuôn dài, nhưng giá mỗi sản phẩm rất thấp và dùng đúng nhựa sản xuất thật.
So sánh nhanh
| Phương án | Số lượng hợp lý | Chi phí ban đầu | Bề mặt | Vật liệu |
|---|---|---|---|---|
| FDM | 1–100 | Không | Có vân lớp | PLA, PETG, ABS, ASA, nylon, TPU |
| SLA | 1–200 chi tiết nhỏ | Không | Mịn | Các loại resin |
| MJF/SLS PA12 | 10–1.000 | Không | Nhám mịn, nhuộm được | Nylon PA12, PA11, TPU |
| Khuôn silicon + PU | 20–500 | Mẫu gốc + khuôn | Đẹp như mẫu gốc | PU mô phỏng ABS, PP, PC, cao su |
| Khuôn ép phun | Từ vài nghìn | Cao | Như hàng sản xuất | Nhựa sản xuất thật |
Các khoảng số lượng trên chỉ là định hướng. Điểm chuyển giữa các phương án phụ thuộc mạnh vào kích thước, độ phức tạp và yêu cầu bề mặt.
Tìm điểm hòa vốn
Cách so sánh đơn giản: viết tổng chi phí của mỗi phương án theo số lượng.
- In 3D: Tổng = Số lượng × Giá mỗi cái. Giá mỗi cái giảm nhẹ khi xếp kín mẻ in, nhưng gần như là đường thẳng.
- Khuôn silicon: Tổng = Mẫu gốc + (Số khuôn × Giá khuôn) + Số lượng × Giá đổ mỗi cái. Giá đổ mỗi cái thường thấp hơn giá in 3D, nhưng có chi phí đầu vào.
- Ép phun: Tổng = Giá khuôn + Số lượng × Giá ép mỗi cái. Giá khuôn rất cao, giá ép mỗi cái rất thấp.
Vẽ ba đường này trên cùng một biểu đồ, điểm giao nhau là điểm hòa vốn. Hãy yêu cầu xưởng báo giá cho cùng một sản phẩm ở vài mức số lượng, ví dụ 20, 50, 100, 300 cái, để thấy rõ đường chi phí của từng phương án.
Độ đồng đều giữa các sản phẩm
Với sản xuất loạt nhỏ, khách hàng cuối nhận từng sản phẩm riêng lẻ và sẽ so sánh chúng. Độ đồng đều quan trọng không kém chất lượng từng cái.
- FDM: các máy khác nhau có thể cho kích thước và bề mặt hơi khác nhau. Nên in cả loạt trên cùng một dòng máy, cùng lô nhựa, cùng thông số đã khóa.
- SLA: đồng đều tốt nếu cùng máy, cùng lô resin, cùng quy trình rửa và chiếu UV.
- MJF: đồng đều tốt trong cùng mẻ; giữa các mẻ cũng ổn định nếu quy trình bột được kiểm soát.
- Khuôn silicon: rất đồng đều về hình dạng, có thể dao động nhẹ kích thước giữa các khuôn.
Kiểm soát chất lượng cho loạt nhỏ
- Duyệt mẫu đầu (first article): sản xuất một hoặc vài sản phẩm đầu, khách kiểm tra kỹ và ký duyệt trước khi chạy cả loạt.
- Định nghĩa kích thước quan trọng: chọn vài kích thước then chốt và dung sai chấp nhận.
- Kiểm tra theo mẫu: đo ngẫu nhiên một tỷ lệ sản phẩm trong loạt, hoặc đo toàn bộ nếu số lượng nhỏ.
- Kiểm tra ngoại quan: thống nhất tiêu chí lỗi bề mặt chấp nhận được, kèm ảnh mẫu.
- Lưu mẫu chuẩn: giữ một sản phẩm đã duyệt làm mẫu đối chiếu.
Thiết kế cho sản xuất loạt nhỏ
Nếu in MJF
- Thành dày tối thiểu khoảng 1 mm, tránh khối đặc quá dày (trên 15–20 mm) để giảm co ngót và giá.
- Chi tiết rỗng kín cần lỗ thoát bột.
- Mặt phẳng lớn thêm gân để giảm cong.
- Khe hở cho chi tiết in liền khối chuyển động khoảng 0,4–0,5 mm.
Nếu đúc khuôn silicon
- Có góc thoát khuôn nhẹ giúp tháo sản phẩm dễ và khuôn bền hơn, dù silicon đàn hồi chịu được góc âm tốt hơn khuôn cứng.
- Độ dày thành đều để nhựa PU đông đều, tránh co rút cục bộ.
- Tránh chi tiết quá mảnh, dễ rách khuôn.
- Mẫu gốc phải được hoàn thiện bề mặt rất kỹ, vì mọi vết trên mẫu gốc sẽ lặp lại trên tất cả sản phẩm.
Thiết kế sẵn cho ép phun sau này
Nếu sản phẩm thành công, bạn sẽ chuyển sang ép phun. Thiết kế ngay từ đầu với độ dày thành đều, góc thoát khuôn, gân và trụ vít theo chuẩn ép phun giúp quá trình chuyển đổi suôn sẻ, không phải thiết kế lại.
Ví dụ lựa chọn
120 vỏ thiết bị IoT để thử thị trường
Vỏ cần đẹp, màu thương hiệu, lắp vít. Phương án hợp lý: in SLA mẫu gốc, làm khuôn silicon, đổ PU mô phỏng ABS pha màu, lắp đai ốc cấy. Hoặc in MJF nhuộm đen nếu chấp nhận bề mặt nhám mịn.
40 đồ gá cho dây chuyền
Không cần đẹp, cần bền và chính xác. MJF nylon PA12 là lựa chọn tốt; nếu ngân sách thấp hơn và hình dạng đơn giản, FDM PETG hoặc nylon.
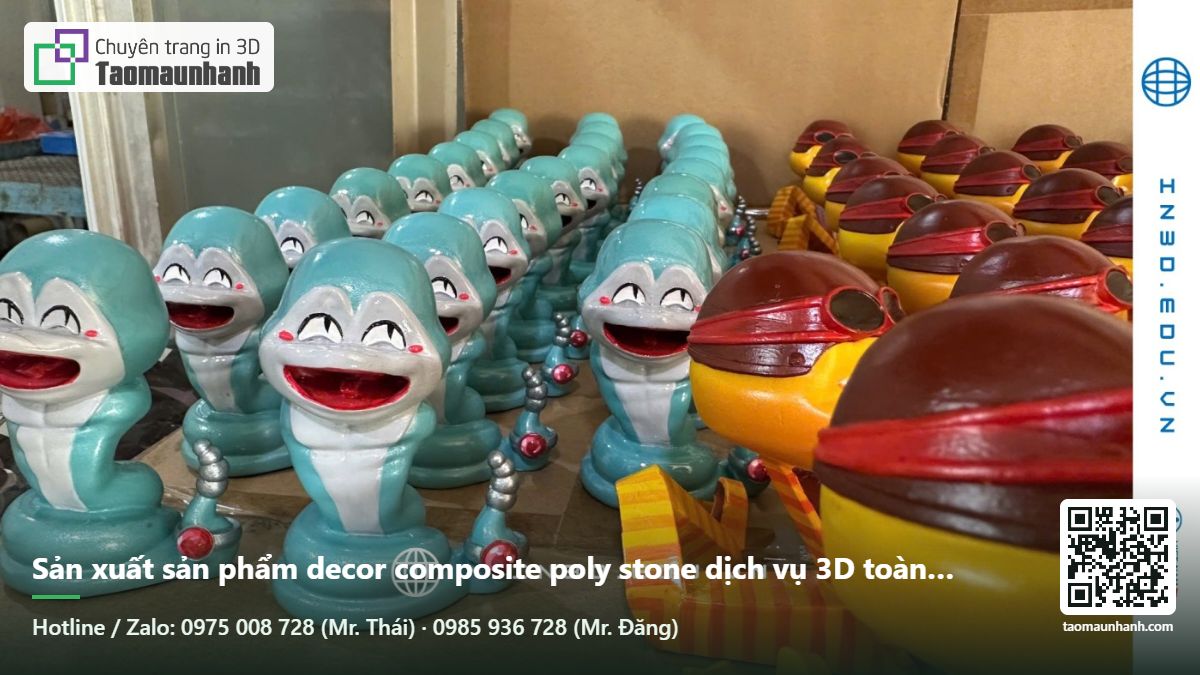
300 nhân vật mini cho chiến dịch quà tặng
Chi tiết nhỏ, nhiều nét, cần sơn. In resin mẫu gốc, khuôn silicon, đổ resin, sơn. Hoặc in resin trực tiếp nếu kích thước rất nhỏ và xếp kín bàn in được nhiều.
Sản xuất loạt nhỏ cùng CT3D Group
CT3D Group có đủ các mắt xích cho sản xuất loạt nhỏ: in 3D FDM, SLA khổ lớn, MJF/MJP nylon PA12, in kim loại SLM; làm khuôn silicon, đúc resin, polyresin, composite; sơn hoàn thiện và lắp ráp. Gửi file và số lượng dự kiến để nhận báo giá so sánh các phương án.
Tham khảo thêm: Nếu cần triển khai thực tế, bạn có thể tham khảo dịch vụ làm khuôn silicon tại ct3dgroup.com và dịch vụ làm khuôn silicon tại in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
Bao nhiêu cái thì nên làm khuôn thay vì in 3D?
Không có con số cố định. Với chi tiết nhỏ, in MJF có thể kinh tế tới vài trăm cái. Với chi tiết cần bề mặt đẹp, khuôn silicon thường có lợi từ vài chục cái. Khuôn ép phun hợp lý từ vài nghìn cái trở lên.
Sản phẩm in 3D có bán được như hàng sản xuất không?
Có, nhất là chi tiết nylon MJF và sản phẩm đúc khuôn silicon. Nhiều sản phẩm thiết bị chuyên dụng, phụ kiện cao cấp được sản xuất hoàn toàn bằng các phương pháp này.
Khuôn silicon dùng được bao nhiêu lần?
Thường khoảng vài chục lần đổ, tùy hình dạng sản phẩm, loại silicon và loại nhựa đổ. Hình dạng phức tạp, nhiều góc âm làm khuôn mau rách hơn.
Có thể thay đổi thiết kế giữa chừng không?
Với in 3D, có thể thay đổi bất cứ lúc nào vì không có khuôn. Với khuôn silicon, thay đổi thiết kế cần làm mẫu gốc và khuôn mới, nhưng chi phí thấp hơn nhiều so với sửa khuôn ép phun.