
Những bức tượng Phật nhỏ trên bàn làm việc, tượng linh vật để tủ kính, cúp lưu niệm, tượng chân dung mini làm quà, phần lớn đều là tượng polyresin. Ở xưởng hay gọi gọn là “tượng poly”, còn hàng xuất khẩu thì hay ghi polystone hoặc resin stone. Đúc tượng polyresin là cách để làm ra vài chục đến vài trăm bức tượng giống hệt nhau từ một mẫu gốc, giá thành vừa phải, cầm nặng tay như đá, sơn lên trông như đồng, gỗ hay gốm.
Bài này mình kể lại toàn bộ quy trình làm tượng poly ở xưởng: polyresin thực ra là gì, khuôn silicon cần làm thế nào, pha bột đá ra sao, đổ đặc hay đổ rỗng, và những lỗi hay gặp khi làm hàng loạt. Nếu bạn đang định đặt một lô tượng làm quà tặng, sản phẩm décor hay hàng lưu niệm, đọc xong sẽ dễ trao đổi với xưởng hơn.
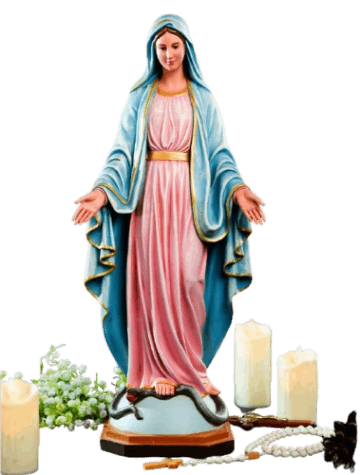
Polyresin và polystone là gì
Polyresin là cách gọi thương mại của hỗn hợp nhựa polyester không no (unsaturated polyester resin) trộn với bột đá, thường là bột đá vôi (canxi cacbonat) hoặc bột đá trắng. Khi thêm chất xúc tác, nhựa đóng rắn và giữ chặt bột đá lại thành một khối cứng. Polystone về bản chất cũng là hỗn hợp tương tự, chỉ là tỷ lệ bột đá cao hơn nên nặng hơn và cảm giác giống đá hơn. Ranh giới giữa hai tên gọi khá mờ, mỗi nơi gọi một kiểu.

Nhựa polyester là loại nhựa quen thuộc trong ngành composite. Chẳng hạn, theo Encyclopaedia Britannica, nhà điêu khắc người Mỹ Duane Hanson làm những bức tượng người như thật của ông bằng “sợi thủy tinh đúc và nhựa polyester”, trong đó có tác phẩm nổi tiếng “Tourists” năm 1970. Tượng poly dùng cùng loại nhựa đó, chỉ khác là thay sợi thủy tinh bằng bột đá để có độ nặng và bề mặt mịn.
| Đặc điểm | Polyresin (poly thường) | Polystone (tỷ lệ đá cao) | Composite FRP |
|---|---|---|---|
| Thành phần chính | Nhựa polyester + bột đá | Nhựa polyester + nhiều bột đá | Nhựa polyester + sợi thủy tinh |
| Cảm giác khi cầm | Nặng vừa | Nặng, mát tay như đá | Nhẹ |
| Độ bền va đập | Trung bình | Thấp hơn, dễ mẻ | Cao |
| Kích thước hợp lý | Nhỏ đến trung bình | Nhỏ đến trung bình | Trung bình đến rất lớn |
| Chi tiết bề mặt | Rất tốt | Rất tốt | Tốt |
| Dùng ngoài trời | Hạn chế nếu không phủ bảo vệ | Hạn chế | Tốt nếu sơn chống UV |
Vì thế tượng poly hợp với sản phẩm trong nhà, kích thước từ vài centimet đến khoảng nửa mét. Tượng lớn hơn hoặc để ngoài trời thường chuyển sang composite FRP, mà bạn có thể đọc trong bài làm tượng composite FRP khổ lớn.
Bắt đầu từ mẫu gốc
Mọi bức tượng poly đều chép từ một mẫu gốc. Mẫu gốc có thể là tượng nặn tay bằng đất sét, tượng gỗ chạm, tượng cũ cần nhân bản, hoặc ngày càng phổ biến là bản in 3D từ file thiết kế. In 3D có lợi thế là chỉnh sửa trên máy tính dễ, phóng to thu nhỏ chính xác, và làm ra nhiều kích cỡ từ một file. Khi cần nhân bản tượng cũ mà không có file, xưởng sẽ quét 3D tượng rồi chỉnh lại. Bài dùng máy quét 3D để phóng size tượng có kể về cách làm này.
Mẫu gốc cần được hoàn thiện thật kỹ trước khi làm khuôn: chà phẳng vân lớp in, trét kín vết nối, sơn lót. Mọi lỗi nhỏ trên mẫu đều sẽ xuất hiện trên cả trăm bức tượng sau này, và sửa trên từng bức thì tốn công gấp trăm lần.
Làm khuôn silicon cho tượng poly

Chọn silicon
Khuôn tượng poly thường dùng silicon gốc thiếc, vì giá hợp lý, dễ làm và ít kén mẫu gốc. Silicon gốc bạch kim cũng dùng được, cho khuôn bền và co ngót thấp hơn, nhưng đắt hơn và dễ bị ức chế đóng rắn nếu mẫu gốc có lưu huỳnh hoặc bề mặt không tương thích. Ví dụ về dòng gốc thiếc, theo thông số Smooth-On công bố, Mold Max 30 có độ cứng 30A, thời gian thao tác 45 phút, đóng rắn 24 giờ, co ngót khoảng 0,2%.
Độ cứng phổ biến cho khuôn tượng là Shore A 20 đến 30. Tượng có nhiều chi tiết lẹm như tóc, ngón tay, nếp áo chồng thì dùng mềm hơn, khoảng Shore A 15 đến 20, để lột khuôn không làm gãy sản phẩm. Trang thang độ cứng của Smooth-On cũng gợi ý mẫu mảnh như tượng thạch cao nên dùng cao su 30A hoặc mềm hơn.
Kiểu khuôn
Tượng nhỏ thường làm khuôn đổ khối (xem thêm về đổ khuôn silicon theo yêu cầu), có thể là khuôn bọc kiểu “găng tay” (glove mold) lột ra như lột tất, hoặc khuôn hai mảnh có vỏ. Tượng trung bình trở lên thì làm khuôn silicon quét có vỏ cứng để tiết kiệm silicon và giữ dáng, như mình đã viết trong bài khuôn silicon quét và khuôn vỏ cứng.
Một bộ khuôn tượng poly làm tốt có thể đúc trên 50 lần, phổ biến khoảng 20 đến 100 sản phẩm tùy độ phức tạp của mẫu. Với đơn hàng vài trăm bức, xưởng sẽ làm nhiều bộ khuôn từ cùng một mẫu gốc để đổ song song, vừa nhanh vừa không phải chờ khuôn này hỏng mới làm khuôn khác.
Pha hỗn hợp polyresin
Đây là phần “bí quyết” của mỗi xưởng, nhưng nguyên tắc chung khá đơn giản.
Nhựa polyester được trộn với chất xúc tác (thường là MEKP) theo tỷ lệ nhỏ, phần trăm cụ thể tùy loại nhựa và nhiệt độ phòng. Trời nóng thì dùng ít xúc tác hơn để có đủ thời gian đổ, trời lạnh thì tăng lên một chút. Xúc tác quá nhiều làm nhựa đông nhanh, tỏa nhiệt mạnh, tượng dễ nứt và ngả màu. Quá ít thì nhựa đông chậm, bề mặt dính.
Bột đá được thêm vào nhựa trước khi cho xúc tác. Tỷ lệ bột càng cao thì tượng càng nặng, giá vật liệu càng rẻ, nhưng hỗn hợp càng đặc, khó chảy vào chi tiết nhỏ và dễ nhốt bọt. Xưởng thường điều chỉnh theo từng loại tượng: tượng nhiều chi tiết thì pha loãng hơn ở lớp đầu.
Một mẹo mà xưởng nào cũng làm: đổ lớp đầu tiên bằng hỗn hợp loãng (ít bột hoặc không bột), lắc xoay khuôn cho nhựa phủ khắp bề mặt trong, sau đó mới đổ phần hỗn hợp đặc. Lớp đầu này giúp bắt chi tiết và giảm rỗ bề mặt, giống lớp in bề mặt khi làm khuôn silicon.
Đổ đặc hay đổ rỗng

Đổ đặc
Tượng nhỏ, cỡ vài centimet đến khoảng 15 cm, thường đổ đặc. Đơn giản, nhanh, tượng chắc tay. Nhưng tượng càng lớn đổ đặc càng nặng, tốn vật liệu và tỏa nhiệt nhiều ở lõi, dễ nứt.
Đổ rỗng (đổ xoay)
Tượng lớn hơn thường đổ rỗng: đổ một lượng hỗn hợp vào khuôn, xoay, lắc khuôn cho hỗn hợp phủ đều thành trong thành một lớp vỏ, đổ phần thừa ra, lặp lại vài lần cho đủ dày. Tượng nhẹ hơn, ít nứt hơn, tiết kiệm vật liệu. Phần đáy có thể bịt lại bằng một lớp poly, gỗ hoặc nỉ.
Có một cách lai: đổ lớp vỏ poly bên ngoài, bên trong đổ thêm vật liệu khác nhẹ và rẻ hơn hoặc lót sợi thủy tinh để tăng bền cho những phần mảnh.
Gia cường chỗ mảnh
Tay cầm kiếm, cánh hoa, mũi giáo, đuôi linh vật là những chỗ hay gãy. Xưởng thường đặt sẵn lõi thép, dây đồng hoặc sợi thủy tinh vào khuôn trước khi đổ để tăng độ bền.
Tháo khuôn, sửa và sơn
Sau khi đông (thời gian tùy nhựa, xúc tác và nhiệt độ), tượng được lột khỏi khuôn. Tiếp theo là mài bavia ở đường phân khuôn, trét các lỗ rỗ nhỏ, chà nhám. Tượng sau đó được sơn lót và sơn hoàn thiện: giả đồng, giả gỗ, giả đá, nhũ vàng, sơn màu nhiều lớp. Phần sơn chiếm khá nhiều thời gian và quyết định giá trị thẩm mỹ của sản phẩm. Cách sơn cho tượng nhỏ khá giống cách sơn figure, bạn có thể xem bài sơn hoàn thiện mô hình nhân vật in 3D để hình dung các lớp sơn. Mẫu thực tế của các lô tượng polystone sau khi sơn giả đồng, giả đá cũng là nguồn tham khảo tốt khi bạn chọn kiểu hoàn thiện.

Với đơn hàng cần đồng bộ màu, xưởng làm một bức mẫu sơn để khách duyệt trước, sau đó mới sơn hàng loạt theo đúng quy trình và mã màu đã chốt.
Quy trình làm hàng loạt ở xưởng
Mình tóm tắt các bước một đơn hàng tượng poly từ đầu đến cuối:
- Tiếp nhận ý tưởng, ảnh mẫu hoặc tượng thật. Nếu chưa có mẫu, dựng 3D và in mẫu gốc (khoảng 1 đến 3 ngày cho khâu in).
- Hoàn thiện mẫu gốc, khách duyệt.
- Làm khuôn silicon (khoảng 2 đến 7 ngày tùy độ phức tạp), đúc thử.
- Duyệt mẫu đúc thử và mẫu sơn.
- Làm thêm khuôn nếu số lượng lớn.
- Đúc hàng loạt, mài sửa, sơn hoàn thiện.
- Kiểm tra, đóng gói chống va đập.
Toàn bộ quy trình này là những gì các bên sản xuất tượng polyresin chuyên nghiệp làm hàng ngày, từ vài bản đến hàng trăm bản.
Những lỗi hay gặp khi đúc tượng poly
Rỗ bề mặt: do hỗn hợp quá đặc, không có lớp phủ loãng đầu tiên, hoặc khuôn không có lỗ thoát khí ở điểm cao. Cách sửa là pha loãng lớp đầu, xoay khuôn kỹ, mở thêm lỗ thoát khí.

Nứt tượng: xúc tác quá nhiều, đổ quá dày một lần, nhiệt độ phòng quá cao. Chia lớp, giảm xúc tác, đổ rỗng với tượng lớn.
Tượng cong vênh: lấy ra khỏi khuôn quá sớm khi nhựa chưa đông hẳn, hoặc để tượng ở tư thế không đúng khi còn mềm.
Bề mặt dính: xúc tác quá ít, hoặc nhựa bị ức chế bởi độ ẩm, nhiệt độ thấp.
Khuôn nhanh hỏng: nhựa polyester có styrene, sau nhiều lần đúc làm bề mặt silicon khô và giòn dần. Có thể dùng chất chống dính để kéo dài tuổi thọ, nhưng với đơn hàng lớn vẫn nên chuẩn bị khuôn thay thế.
Màu tượng không đều giữa các lô: do tỷ lệ bột, xúc tác hay nhiệt độ mỗi mẻ khác nhau. Cần ghi chép công thức từng mẻ.
Câu hỏi thường gặp
Tượng polyresin có bền không?
Bền trong điều kiện trong nhà, nhưng không chịu va đập mạnh như composite FRP. Rơi xuống nền gạch có thể mẻ, gãy chỗ mảnh. Để ngoài trời lâu dễ bạc màu nếu không có lớp sơn bảo vệ.
Polystone và polyresin cái nào tốt hơn?
Không có cái nào tốt hơn tuyệt đối. Polystone nặng và cảm giác như đá hơn, polyresin nhẹ hơn và ít giòn hơn. Chọn theo cảm giác sản phẩm và ngân sách.
Một khuôn silicon đúc được bao nhiêu tượng poly?
Khuôn làm tốt có thể đúc trên 50 lần, phổ biến khoảng 20 đến 100 sản phẩm tùy mẫu. Tượng nhiều chi tiết sắc, lẹm sâu thì khuôn hỏng nhanh hơn.
Đặt bao nhiêu tượng thì nên làm khuôn thay vì in 3D từng cái?
Thường từ khoảng vài chục bản trở lên thì đúc khuôn bắt đầu lợi hơn in 3D từng bức, nhất là khi muốn tượng nặng tay và sơn giả đồng, giả đá. Điểm hòa vốn cụ thể phụ thuộc kích thước và độ phức tạp.
Có làm tượng poly cỡ lớn được không?
Được, bằng cách đổ rỗng và gia cường. Nhưng với tượng cao trên khoảng nửa mét hoặc để ngoài trời, composite FRP thường là lựa chọn hợp lý hơn.
Lời cuối
Đúc tượng polyresin là một quy trình đã rất “chín” ở các xưởng thủ công và công nghiệp. Cái tạo ra khác biệt giữa tượng đẹp và tượng xấu nằm ở mẫu gốc chỉn chu, khuôn silicon chia đúng, hỗn hợp poly pha hợp lý và khâu sơn có tay nghề. Khi làm hàng loạt, việc ghi chép công thức, làm nhiều bộ khuôn và duyệt mẫu sơn trước là những thứ giúp lô hàng đồng đều.
Nếu bạn cần làm một lô tượng poly, từ mẫu gốc đến sơn hoàn thiện, có thể liên hệ xưởng CT3D qua hotline/Zalo 0888 7999 38 hoặc 0975 008 728.
Nguồn tham khảo
- Encyclopaedia Britannica: Duane Hanson – https://www.britannica.com/biography/Duane-Hanson
- Smooth-On (tài liệu hãng): Mold Max 30 – https://www.smooth-on.com/products/mold-max-30/
- Smooth-On (tài liệu hãng): Durometer Shore Hardness Scale – https://www.smooth-on.com/page/durometer-shore-hardness-scale/