
Nhựa PU đúc khuôn là thứ vật liệu mà gần như xưởng khuôn silicon nào cũng có trong kho. Nó là nhựa polyurethane hai thành phần, trộn A với B rồi đổ vào khuôn, vài phút đến vài giờ sau là cứng lại thành sản phẩm. Người ta dùng PU để làm vỏ thiết bị mẫu, chi tiết thay thế, mô hình trưng bày, figure, núm vặn, bánh xe nhỏ, gioăng cao su, và rất nhiều thứ khác cần làm vài chục cái mà chưa đáng mở khuôn thép.
Nghe thì đơn giản, nhưng ai từng tự đổ PU sẽ biết nó khó chịu thế nào: sản phẩm rỗ chi chít, mặt dưới bị sùi bọt, chỗ mềm chỗ cứng, hoặc đổ xong để cả ngày vẫn dính tay. Phần lớn các lỗi đó đến từ ba nguyên nhân: chọn sai loại PU, trộn sai, và không kiểm soát được bọt khí với độ ẩm.
Bài này mình chia sẻ lại những gì xưởng hay làm với nhựa PU: các loại PU phổ biến, cách đọc thông số, cách trộn, cách đổ và khi nào nên dùng buồng chân không.

Nhựa PU đúc khuôn là gì
Polyurethane (viết tắt PU) là một họ polymer rất rộng. Bọt xốp nệm, đế giày, sơn gỗ, keo dán, bánh xe đẩy hàng đều có thể là PU. Trong làm khuôn, khi nói “nhựa PU đúc” là nói tới loại PU lỏng hai thành phần: phần A thường là isocyanate, phần B là polyol. Trộn hai phần lại sẽ xảy ra phản ứng, tỏa nhiệt nhẹ và đông cứng.

Điểm hay của PU là có thể pha chế ra rất nhiều tính chất: từ mềm như cao su tẩy (Shore A thấp) đến cứng như nhựa ABS (Shore D cao), từ màu trắng đục đến trong suốt, từ đông trong vài phút đến vài giờ. Nhờ vậy nó được dùng để mô phỏng nhiều loại nhựa thương mại khi làm mẫu.
Trong dịch vụ đúc chân không (vacuum casting), PU là vật liệu chính. Theo hướng dẫn về vacuum casting do hãng Formlabs công bố, quy trình gồm bốn bước: thiết kế CAD, in mẫu chủ (master), làm khuôn silicon, rồi đúc urethane trong chân không. Họ cũng cho biết một khuôn silicon dùng được khoảng 50 lần đúc, và urethane được đóng rắn trong chân không để tránh bọt khí. Thực tế ở xưởng CT3D, với nhựa PU kỹ thuật đúc chân không, một khuôn thường cho khoảng 15 đến 20 lần đúc đẹp, vì PU kỹ thuật “ăn” silicon nhanh hơn các vật liệu mỹ thuật.
Các loại nhựa PU đúc phổ biến
| Loại PU | Độ cứng tham khảo | Mô phỏng | Dùng cho |
|---|---|---|---|
| PU cứng đông nhanh | Shore D 60–80 | ABS, PS | Vỏ máy mẫu, chi tiết trưng bày, figure |
| PU cứng chịu va đập | Shore D 70–80 | ABS, PP cứng | Chi tiết lắp ráp, kẹp, nắp |
| PU dẻo, đàn hồi | Shore A 30–90 | Cao su, TPU, TPE | Gioăng, đệm, tay cầm mềm, bánh xe |
| PU trong suốt | Shore D 80 trở lên | PC, PMMA | Kính đèn, nắp trong, mẫu hiển thị |
| PU chịu nhiệt | Shore D 80 trở lên | PC, PA | Chi tiết gần nguồn nhiệt, thử nghiệm |
| PU chậm cháy | Tùy dòng | Nhựa đạt chuẩn chống cháy | Vỏ thiết bị điện mẫu |
Bảng trên là cách phân nhóm tương đối, số liệu cụ thể khác nhau tùy hãng và dòng sản phẩm. Ví dụ, theo thông số Smooth-On công bố, nhựa đúc urethane Smooth-Cast 300 có độ cứng Shore 70D, thời gian thao tác chỉ 3 phút, đông trong khoảng 7 đến 10 phút, trộn 1A:1B theo thể tích. Loại đông nhanh như vậy rất tiện cho đổ tay sản phẩm nhỏ, nhưng không kịp để hút chân không lâu.
Đọc thông số nhựa PU cho đúng
Khi cầm bảng thông số kỹ thuật (TDS) của một loại nhựa PU, bạn nên để ý mấy dòng sau:

Thời gian thao tác (pot life, working time): là khoảng thời gian từ lúc trộn tới lúc nhựa bắt đầu đặc lại, không đổ được nữa. Đây là con số quan trọng nhất khi chọn cách đổ. Đổ tay sản phẩm nhỏ thì 3 đến 5 phút là đủ. Muốn trộn, hút chân không, rồi rót vào khuôn phức tạp thì nên chọn loại có thời gian thao tác dài hơn.
Thời gian tháo khuôn (demold time): sau bao lâu thì lấy sản phẩm ra được. Lưu ý lấy ra được chưa có nghĩa là đã đạt độ bền cuối cùng. Nhiều loại PU cần thêm vài giờ đến vài ngày, hoặc sấy nhẹ, mới đạt tính chất đầy đủ.
Tỷ lệ trộn: theo thể tích hay theo khối lượng. Hai cách này khác nhau vì phần A và phần B có tỷ trọng khác nhau. Ví dụ Smooth-Cast 300 trộn 1:1 theo thể tích nhưng 100:90 theo khối lượng. Xưởng mình luôn cân bằng cân điện tử, không đong bằng cốc chia vạch.
Độ nhớt: nhựa càng loãng càng dễ chảy vào chi tiết nhỏ và dễ thoát bọt.
Độ co ngót: ảnh hưởng tới kích thước sản phẩm, quan trọng với chi tiết lắp ráp.
Vì sao nhựa PU hay bị rỗ
Độ ẩm là kẻ thù số một
Phần isocyanate trong PU phản ứng với nước rất mạnh. Khi gặp hơi ẩm, nó sinh ra khí CO2, tạo thành vô số bọt nhỏ trong sản phẩm, có khi làm sản phẩm phồng lên như bánh bông lan. Ở Việt Nam, độ ẩm không khí thường cao, nhất là mùa mưa, nên chuyện này gặp rất thường xuyên.
Nguồn ẩm có thể từ: không khí, can nhựa mở nắp để lâu, khuôn silicon còn ẩm sau khi rửa, cốc khuấy bằng giấy hút ẩm, chất tạo màu lẫn nước, và cả mồ hôi tay.
Cách phòng: đậy kín can ngay sau khi rót, có thể bơm khí khô (nitơ) vào can trước khi đóng nắp nếu dùng lâu; sấy khuôn silicon ở nhiệt độ vừa phải trước khi đổ; dùng cốc nhựa sạch; chỉ dùng màu pha cho PU.
Bọt khí từ lúc khuấy và lúc rót
Khuấy mạnh như đánh trứng là cuốn không khí vào nhựa. Nên khuấy chậm, cạo đều thành và đáy cốc, khuấy đủ thời gian hướng dẫn. Khi rót, rót thành dòng mảnh từ một điểm thấp nhất của khuôn, để nhựa tự dâng lên và đẩy không khí ra ngoài qua lỗ thoát khí. Rót từ trên cao xuống hoặc đổ ào ào sẽ nhốt khí trong các hốc.
Khuôn thiết kế không có đường thoát khí
Mọi điểm cao nhất của sản phẩm khi đặt trong khuôn đều là chỗ không khí bị kẹt lại. Nếu không có lỗ thoát khí (vent) ở đó, sản phẩm sẽ thiếu góc, thiếu chi tiết. Phần này liên quan nhiều tới cách chia khuôn, bạn có thể đọc thêm trong bài thiết kế khuôn silicon nhiều mảnh.
Đổ tay hay đúc chân không
Đổ tay
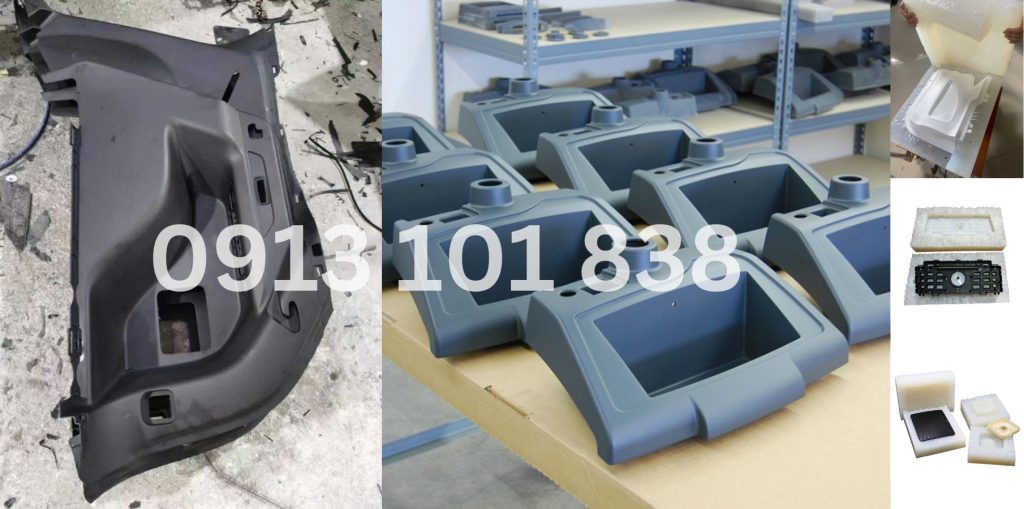
Hợp với sản phẩm nhỏ, hình dạng đơn giản, không cần bề mặt hoàn hảo, và dùng PU đông nhanh. Mẹo để giảm rỗ khi đổ tay: quét một lớp nhựa mỏng lên toàn bộ mặt khuôn trước (giống lớp in bề mặt khi làm khuôn), rồi mới rót phần còn lại. Có thể lắc, gõ nhẹ khuôn để bọt nổi lên.
Đúc chân không
Đây là cách làm chuẩn cho chi tiết kỹ thuật và mẫu cần bề mặt đẹp. Máy đúc chân không có buồng kín, trong đó nhựa được trộn và khử khí dưới áp suất thấp, sau đó rót vào khuôn cũng đang ở trong chân không. Khi xả áp, áp suất khí quyển ép nhựa vào từng góc khuôn. Sản phẩm ra gần như không có bọt.
Với các chi tiết cần độ chính xác như vỏ máy, nắp hộp, khớp lắp, mình luôn khuyên dùng khuôn silicon hút chân không thay vì đổ tay. Chi phí cao hơn một chút nhưng tỷ lệ sản phẩm đạt cao hơn rất nhiều.
Đọc thêm: khuôn silicon và đúc chân không từ mẫu in 3D trước khi đầu tư khuôn ép.
Nồi áp lực
Một cách khác mà xưởng nhỏ hay dùng là đổ xong đặt khuôn vào nồi áp lực (pressure pot). Áp suất cao không đẩy bọt ra mà nén bọt nhỏ lại tới mức không nhìn thấy. Cách này rẻ hơn máy đúc chân không, hợp với sản phẩm mỹ thuật, nhưng không thay được chân không cho các chi tiết thành mỏng, dài.
Quy trình đổ nhựa PU ở xưởng
Mình tóm tắt cách xưởng làm một mẻ đúc PU:

- Kiểm tra khuôn: sạch, khô, các mảnh ráp khít, kẹp hoặc băng dính chặt. Nếu khuôn mới hoặc PU dễ dính, phun một lớp chống dính mỏng.
- Làm ấm vật liệu và khuôn về nhiệt độ ổn định. Nhựa quá lạnh thì đặc, khó thoát bọt; quá nóng thì đông nhanh, không kịp rót.
- Lắc đều từng thành phần (một số loại phần B bị lắng), cân chính xác theo tỷ lệ khối lượng.
- Thêm màu nếu cần, vào phần B trước rồi mới trộn với A.
- Khuấy chậm, cạo thành cốc, đủ thời gian.
- Khử khí trong buồng chân không nếu thời gian thao tác cho phép.
- Rót từ điểm thấp, theo dòng mảnh, cho tới khi nhựa trào lên ở lỗ thoát khí.
- Để đóng rắn theo thời gian hướng dẫn, tháo khuôn nhẹ tay.
- Để sản phẩm “chín” thêm hoặc sấy nhẹ trước khi đem đi lắp ráp, sơn.
Lựa chọn mẫu gốc cho khuôn đúc PU
Chất lượng sản phẩm PU phụ thuộc rất nhiều vào mẫu gốc. Khuôn silicon chép lại từng vết xước, từng vân lớp in. Vì vậy mẫu gốc thường được in bằng công nghệ cho bề mặt mịn như SLA resin, sau đó chà nhám và sơn lót. Với những chi tiết lớn, xưởng dùng máy SLA khổ lớn tới 800×800×500 mm, lớp in 25 đến 100 micron. Bạn có thể đặt in master qua dịch vụ in 3D rồi chuyển sang làm khuôn luôn để đỡ mất công vận chuyển.
Nếu bạn đang phân vân nên in 3D luôn số lượng ít hay làm khuôn đúc PU, bài in 3D số lượng ít 10 đến 500 cái có phần so sánh khá chi tiết.
Những lỗi khác hay gặp và cách sửa
Sản phẩm dính, mềm ở một số chỗ: thường do trộn chưa đều, còn vệt nhựa chưa phản ứng ở thành cốc. Cách sửa là cạo thành cốc kỹ, hoặc đổ sang cốc thứ hai rồi khuấy tiếp (kỹ thuật “hai cốc”).
Sản phẩm giòn, dễ gãy: tỷ lệ trộn sai, hoặc lấy ra quá sớm khi chưa đóng rắn đủ.
Bề mặt có vân như vỏ cam: khuôn ẩm hoặc lớp chống dính quá dày.
Sản phẩm cong vênh: lấy ra sớm, hoặc thành sản phẩm dày mỏng không đều, phần dày tỏa nhiệt nhiều co ngót nhiều hơn.
Khuôn silicon nhanh hỏng: PU có tính “ăn” silicon, đặc biệt các dòng cứng, nhanh đông. Sau mỗi lần đúc, bề mặt khuôn khô dần, mất độ bóng, rồi bắt đầu dính. Lúc đó có thể dùng chất chống dính để kéo dài thêm vài lần, nhưng nên chuẩn bị khuôn thay thế nếu cần số lượng lớn.
Câu hỏi thường gặp
Nhựa PU đúc khuôn có độc không?
Phần isocyanate trong nhựa PU lỏng có thể gây kích ứng da và đường hô hấp. Khi làm nên đeo găng nitrile, kính, làm ở nơi thông gió và đọc kỹ bảng an toàn hóa chất (SDS) của hãng. Sản phẩm đã đóng rắn hoàn toàn thì ổn định hơn nhiều.
Vì sao sản phẩm PU của tôi bị phồng và có nhiều lỗ nhỏ?
Gần như chắc chắn là do ẩm. Kiểm tra can nhựa có bị hở nắp lâu không, khuôn có khô không, có dùng màu gốc nước không.
Có cần máy đúc chân không không?
Sản phẩm mỹ thuật, đơn giản thì đổ tay hoặc dùng nồi áp lực vẫn được. Chi tiết kỹ thuật thành mỏng, cần bề mặt đẹp và lắp ráp chính xác thì nên đúc chân không.
Một khuôn silicon đúc được bao nhiêu sản phẩm PU?
Với PU kỹ thuật đúc chân không, khoảng 15 đến 20 lần là phổ biến. Tùy độ phức tạp, độ sắc cạnh của mẫu và loại PU mà con số này có thể khác.
PU có thay được nhựa ép phun không?
Ở mức làm mẫu và loạt nhỏ thì PU mô phỏng khá tốt hình dáng, màu sắc và một phần tính chất cơ học. Nhưng nó không giống hoàn toàn nhựa ép phun về độ bền lâu dài và chịu nhiệt. Với sản lượng lớn, khuôn ép vẫn là lựa chọn kinh tế hơn.
Lời cuối
Nhựa PU đúc khuôn rất dễ bắt đầu nhưng khó làm đẹp đều tay. Ba thứ quyết định chất lượng là: chọn đúng loại PU theo yêu cầu sản phẩm, cân trộn chính xác, và kiểm soát triệt để độ ẩm với bọt khí. Còn lại là chuyện khuôn có được chia đúng, có đủ lỗ thoát khí, mẫu gốc có mịn hay không.
Nếu bạn cần đúc vài chục chi tiết PU từ mẫu in 3D, hoặc cần tư vấn chọn vật liệu mô phỏng nhựa thương mại, có thể liên hệ xưởng CT3D qua hotline/Zalo 0888 7999 38 hoặc 0975 008 728.
Nguồn tham khảo
- Formlabs (tài liệu hãng): Guide to Vacuum Casting (Urethane Casting) – https://formlabs.com/blog/vacuum-casting-urethane-casting-polyurethane-casting/
- Smooth-On (tài liệu hãng): Smooth-Cast 300 – https://www.smooth-on.com/products/smooth-cast-300/