
Máy in 3D xây vật thể từ dưới lên, mỗi lớp đặt trên lớp trước. Vậy điều gì xảy ra khi một phần của mô hình lơ lửng giữa không trung, như cánh tay dang ngang của bức tượng, mái hiên của mô hình nhà, hay mặt dưới của một cái móc? Không có gì bên dưới để đỡ, nhựa sẽ rủ xuống. Giải pháp là support: các cấu trúc tạm được in kèm để đỡ phần nhô, sau đó gỡ bỏ. Support giúp in được gần như mọi hình dạng, nhưng tốn nhựa, tốn thời gian và để lại vết trên bề mặt. Bài này giải thích khi nào cần support, các loại support, cách cài đặt để dễ gỡ, và cách thiết kế để cần ít support nhất.
Khi nào cần support
Quy tắc 45 độ
Mỗi lớp nhựa FDM có thể nhô ra một chút so với lớp dưới mà vẫn được đỡ một phần. Với hầu hết máy và vật liệu, phần nhô nghiêng tới khoảng 45° so với phương thẳng đứng vẫn in được không cần support. Nghiêng hơn nữa, mỗi lớp bám vào lớp dưới quá ít và bắt đầu rủ xuống. Với PLA và quạt làm mát tốt, nhiều máy in được tới 55–60° với chất lượng chấp nhận được.
Thử tưởng tượng chữ Y, H và T. Chữ Y in được không cần support vì hai nhánh nghiêng dưới 45°. Chữ H in được vì thanh ngang là một “cầu” nối hai cột. Chữ T thì hai cánh ngang lơ lửng, cần support.
Cầu (bridge)
Phần nằm ngang nhưng được đỡ ở cả hai đầu gọi là cầu. Máy FDM có thể vắt sợi nhựa căng ngang khoảng trống mà không cần support, nếu khoảng cách không quá dài, thường vài chục milimét tùy máy và vật liệu. Cầu dài hơn sẽ võng.
Đảo lơ lửng
Bất kỳ phần nào bắt đầu giữa không trung, không nối với phần bên dưới, như đầu một cái móc úp xuống, bắt buộc phải có support.
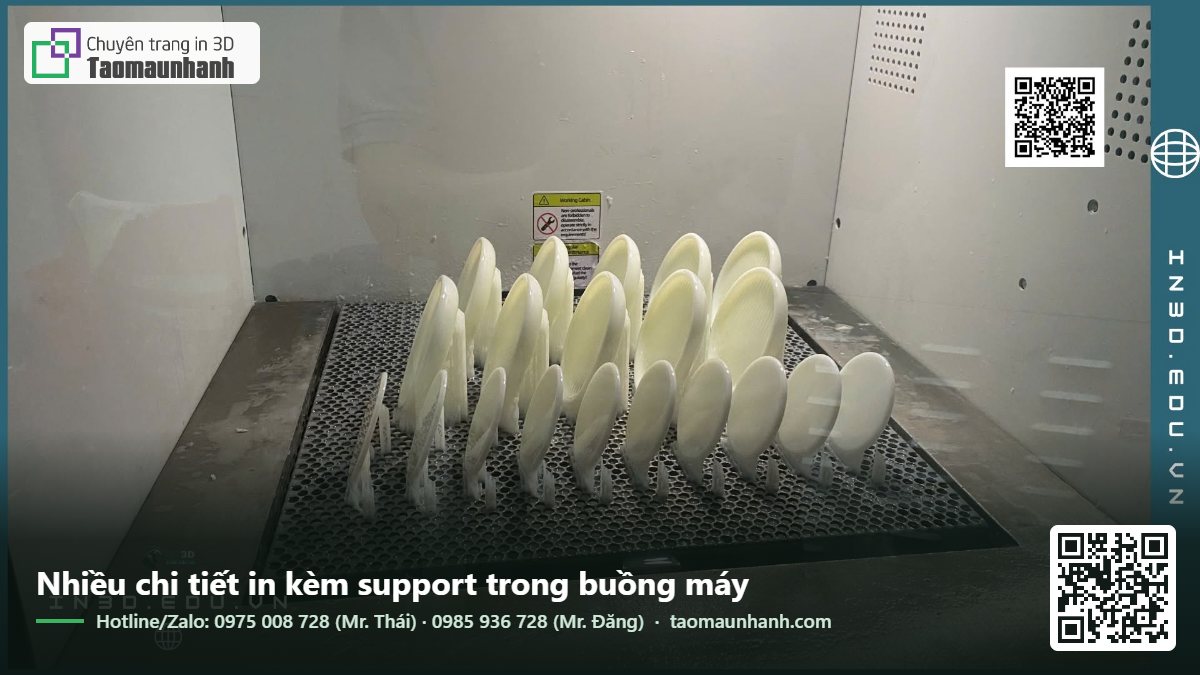
Các loại support trong in FDM
Support dạng lưới (normal, grid, lines)
Các cột thẳng đứng chạy từ bàn in hoặc từ bề mặt chi tiết lên tới phần nhô. Ổn định, dễ dự đoán, phù hợp với phần nhô phẳng, rộng như mái, sàn, kệ. Nhược điểm: tốn nhựa, nhiều điểm tiếp xúc với chi tiết, khó gỡ ở chỗ hẹp.
Support dạng cây (tree, organic)
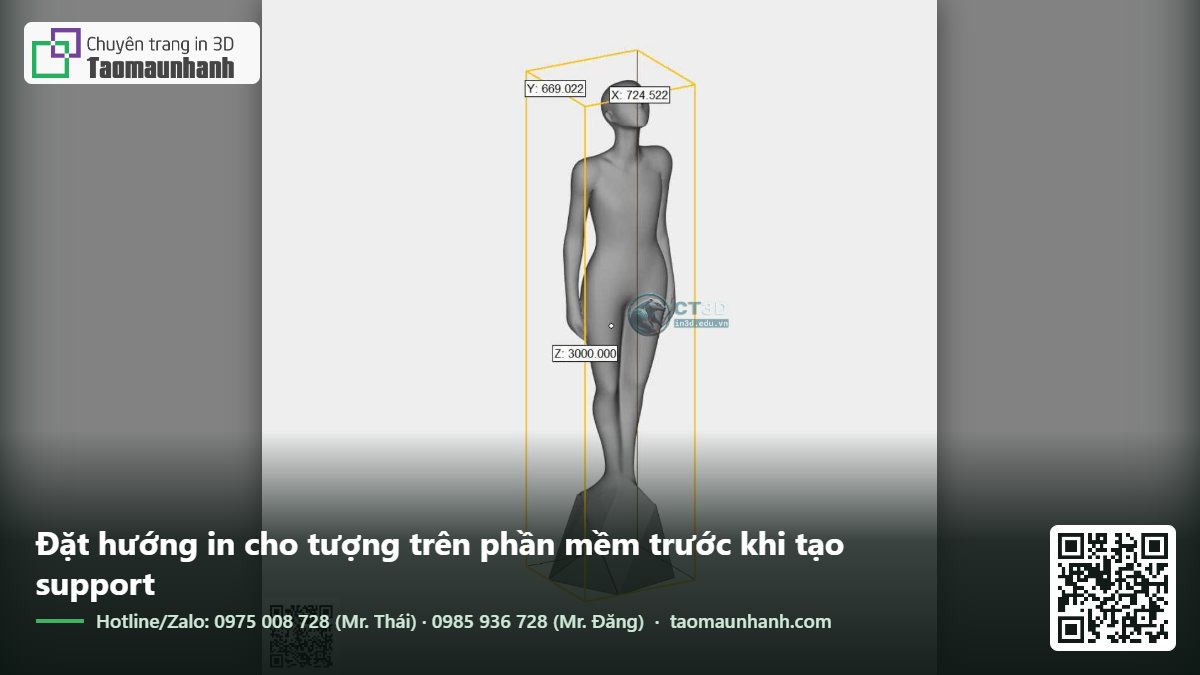
Mọc từ bàn in như thân cây, phân nhánh ra để chạm vào các điểm cần đỡ. Ít nhựa hơn, ít điểm tiếp xúc hơn, dễ gỡ hơn, để lại ít vết hơn. Rất phù hợp với chi tiết hữu cơ như tượng, figure, nhân vật. Kém hơn dạng lưới ở phần nhô phẳng diện tích lớn.
Support chỉ từ bàn in hay ở mọi nơi
Tùy chọn “chỉ chạm bàn in” (build plate only) không cho support mọc từ bề mặt chi tiết, tránh để lại vết trên chi tiết. Tùy chọn “mọi nơi” (everywhere) cho phép support mọc ra từ chính chi tiết, cần thiết với hình dạng có phần nhô nằm phía trên phần khác của chi tiết.
Support hòa tan
Máy có hai đầu phun hoặc bộ đổi sợi có thể in support bằng vật liệu khác. PVA tan trong nước, phù hợp đi kèm PLA. HIPS tan trong dung môi limonene, đi kèm ABS. Ngâm chi tiết vài giờ, support tan hết, bề mặt sạch không vết. Đây là lựa chọn cho hình dạng phức tạp, khoang kín, chi tiết lắp sẵn. Nhược điểm: vật liệu đắt, PVA hút ẩm mạnh, in chậm hơn.
Lớp giao diện bằng vật liệu khác
Một cách tiết kiệm hơn: support chính in cùng vật liệu, chỉ vài lớp tiếp xúc với chi tiết (lớp giao diện) in bằng vật liệu khác không bám dính, ví dụ PETG làm giao diện cho support PLA. Bề mặt dưới phẳng và tách support rất dễ.
Các thông số support quan trọng
| Thông số | Tác dụng | Gợi ý |
|---|---|---|
| Góc ngưỡng (overhang threshold) | Phần nhô nghiêng hơn góc này mới có support | 45–55° |
| Khoảng cách Z trên | Khe giữa đỉnh support và mặt dưới chi tiết | Bằng khoảng một độ dày lớp; PETG nên lớn hơn |
| Khoảng cách XY | Khe giữa support và thành bên của chi tiết | Khoảng 0,6–1 mm |
| Mật độ support | Support đặc hay thưa | 10–20% với dạng lưới |
| Lớp giao diện (interface) | Vài lớp đặc ở đỉnh support cho mặt dưới phẳng hơn | Bật khi cần mặt dưới đẹp |
| Đường kính nhánh (tree) | Độ chắc của support dạng cây | Tăng với chi tiết cao, nặng |
Khoảng cách Z là thông số then chốt quyết định dễ gỡ hay khó gỡ. Quá nhỏ, support dính chặt vào chi tiết như một khối. Quá lớn, mặt dưới chi tiết rủ xuống, xấu. Mỗi vật liệu có giá trị phù hợp riêng, cần thử vài lần với máy của bạn.
Support trong in resin
Với máy resin, support còn quan trọng hơn. Chi tiết được in treo ngược dưới bàn in, mỗi lớp bị kéo tách khỏi đáy bể. Support phải giữ chi tiết đủ chắc để không rơi, nhưng điểm tiếp xúc đủ nhỏ để dễ gỡ và ít vết. Vài nguyên tắc:
- Nghiêng chi tiết khoảng 30–45° để giảm diện tích mặt cắt mỗi lớp và giảm lực tách.
- Đỡ mọi điểm thấp nhất cục bộ (đầu ngón tay, mũi, chóp nhọn hướng xuống). Phần đó sẽ bắt đầu in giữa không trung nếu không có support.
- Dùng support nặng hơn cho phần nặng, support nhẹ cho chi tiết mảnh.
- Đặt support ở mặt khuất, không đặt trên mặt mặt người, chữ, mặt cần đẹp.
- Làm rỗng và đục lỗ thoát cho chi tiết lớn để giảm lực tách và lượng resin.
Máy SLS thì không cần support, vì bột chưa thiêu kết bao quanh và đỡ chi tiết.
Thiết kế để cần ít support
Cách tốt nhất để xử lý support là không cần đến nó. Một vài thủ thuật thiết kế:
- Vát 45° thay vì bậc ngang: thay mặt nhô ngang bằng mặt vát.
- Lỗ ngang hình giọt nước: lỗ tròn có trục nằm ngang được vẽ với đỉnh nhọn hình giọt nước, tự đỡ được phần trên.
- Chia chi tiết thành nhiều phần rồi ghép, mỗi phần có mặt phẳng đặt xuống bàn.
- Xoay hướng in để phần nhô thành phần nghiêng.
- Dùng cầu thay cho phần nhô một đầu khi có thể.
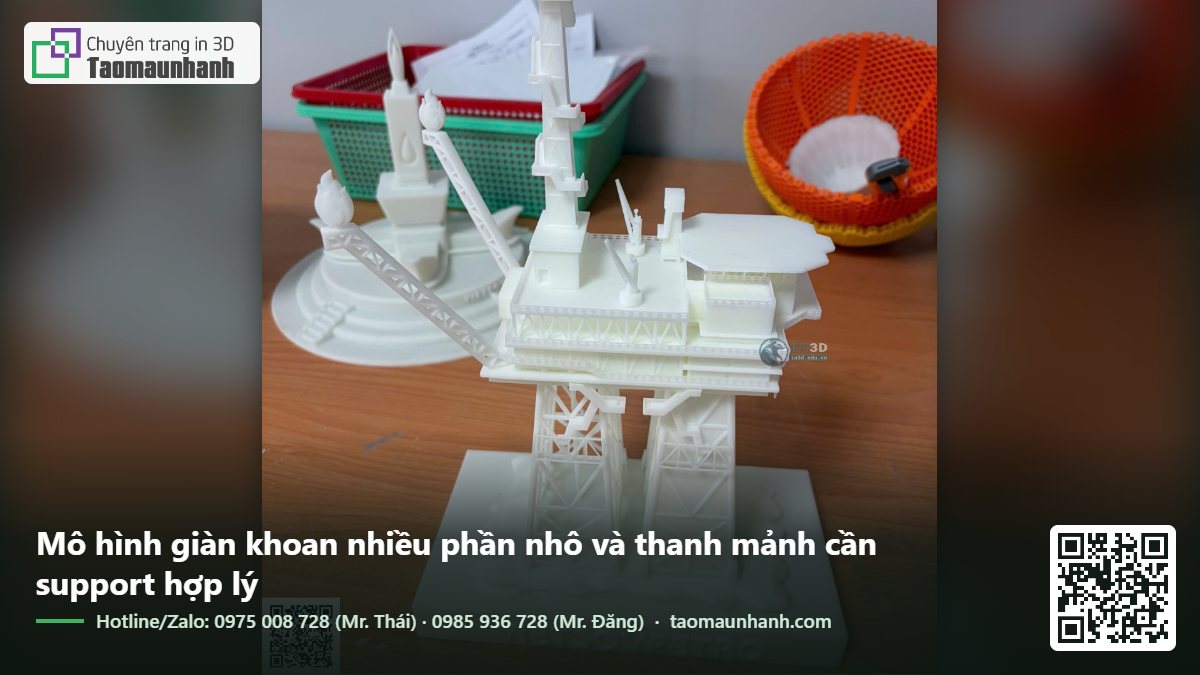
- Thêm “support thiết kế sẵn”: những gân mỏng, chốt nhỏ vẽ sẵn trong mô hình, dễ bẻ đúng chỗ bạn muốn.
Cách gỡ support sạch
Dụng cụ
- Kìm cắt nhựa mũi bằng (flush cutter).
- Kìm mỏ nhọn để kéo support ở khe hẹp.
- Dao trổ, dụng cụ cạo mép (deburring tool).
- Nhíp, cây gẩy nha khoa cho chi tiết nhỏ.
- Giấy nhám các cỡ để làm phẳng điểm tiếp xúc.
Quy trình
- Chờ chi tiết nguội hẳn. Gỡ khi còn ấm, support dẻo và dễ xé rách bề mặt.
- Bẻ các khối support lớn bằng tay hoặc kìm, bắt đầu từ phía ngoài.
- Gỡ phần sát chi tiết theo hướng dọc lớp, tránh bẩy vuông góc làm bong lớp chi tiết.
- Cạo sạch các điểm còn sót bằng dụng cụ cạo mép.
- Chà nhẹ vùng tiếp xúc nếu cần bề mặt đẹp.
Với resin, nhiều người gỡ support khi chi tiết còn ướt cồn, chưa chiếu UV, vì lúc này resin hơi mềm và điểm tiếp xúc ít sứt. Với chi tiết mảnh, gỡ sau khi chiếu UV để tránh cong.
Luôn đeo kính bảo hộ khi gỡ support: các mảnh nhỏ, cứng có thể văng ra.
Ví dụ: ba cách in cùng một chiếc móc treo
Lấy ví dụ một chiếc móc treo tường hình chữ J, phần móc cong vươn ra ngoài. Có ba cách đặt:
- Đặt đứng như khi treo trên tường: phần móc cong vươn ngang ra, cần support bên dưới. Tốn thêm nhựa, mặt dưới móc có vết support. Nguy hiểm hơn: lực treo đồ tác dụng tách các lớp ở chỗ uốn, móc dễ gãy ngang.
- Đặt nằm nghiêng một bên: toàn bộ biên dạng chữ J nằm trong mặt phẳng bàn in. Không cần support, in nhanh, và các sợi nhựa chạy liên tục dọc theo đường cong nên móc bền hơn nhiều.
- Đặt úp mặt lưng xuống: mặt lưng phẳng bám bàn tốt, nhưng phần móc vẫn nhô lên tạo phần lơ lửng, cần support.
Cách thứ hai vừa không cần support, vừa bền nhất. Ví dụ đơn giản này cho thấy việc chọn hướng in thường giải quyết vấn đề support tốt hơn mọi thông số cài đặt.
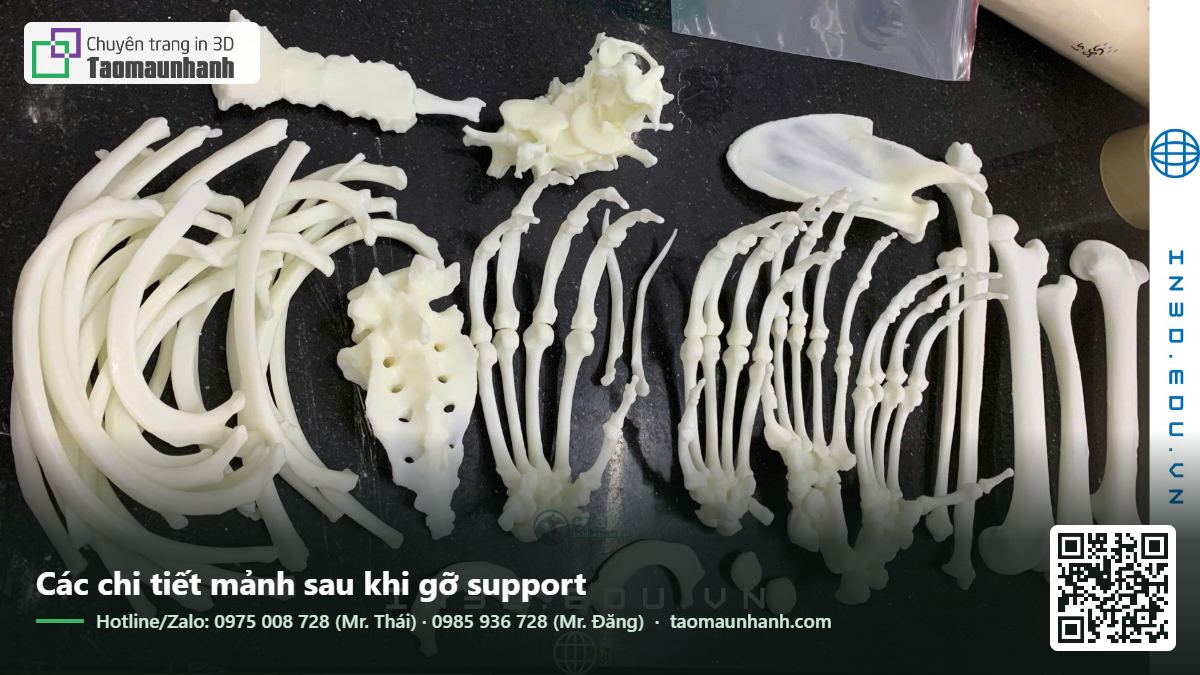
Support và chất lượng mặt dưới
Ngay cả khi cài đặt tốt, mặt tiếp xúc với support FDM luôn nhám hơn mặt in tự do. Nếu mặt dưới của chi tiết quan trọng về thẩm mỹ hoặc lắp ghép, hãy cân nhắc:
- Đổi hướng in để mặt đó hướng lên trên hoặc đứng thẳng.
- Dùng lớp giao diện support bằng vật liệu khác.
- Dùng support hòa tan.
- Chuyển sang resin với support điểm nhỏ, hoặc SLS không cần support.
- Chấp nhận chà nhám và sơn mặt đó sau khi in.
Với các bề mặt lắp ghép chính xác, như lỗ ổ bi hay mặt trượt, tránh để support chạm vào. Nếu bắt buộc, hãy vẽ dư vật liệu ở mặt đó rồi gia công lại sau in.
Support và chi phí in
Support tốn nhựa, tăng thời gian in, và tăng công hậu xử lý. Với một số chi tiết, support chiếm tới 30–50% tổng thời gian. Khi đặt in, việc xoay đúng hướng và thiết kế giảm support có thể giảm chi phí đáng kể. Đây là một trong những điều kỹ thuật viên kiểm tra khi nhận file.
Đặt in tại Tạo Mẫu Nhanh
Chúng tôi chọn hướng in và kiểu support theo mặt nào của chi tiết cần đẹp, dùng support dạng cây cho tượng và figure, support hòa tan hoặc giao diện khác vật liệu khi cần mặt dưới sạch, và gỡ support, làm sạch điểm tiếp xúc trước khi giao. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Nếu cần triển khai thực tế, bạn có thể tham khảo dịch vụ in 3D tại ct3dgroup.com và dịch vụ tạo mẫu nhanh tại in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
Support trong in 3D là gì?
Là các cấu trúc tạm được in kèm để đỡ những phần nhô hoặc lơ lửng của mô hình, sau khi in xong thì gỡ bỏ.
Khi nào cần bật support?
Khi mô hình có phần nhô nghiêng hơn khoảng 45° so với phương thẳng đứng, phần lơ lửng không nối với bên dưới, hoặc cầu quá dài.
Support dạng cây có tốt hơn dạng lưới không?
Dạng cây ít nhựa, dễ gỡ, ít vết, rất hợp chi tiết hữu cơ. Dạng lưới ổn định hơn cho phần nhô phẳng, rộng. Tùy hình dạng chi tiết mà chọn.
Làm sao để support dễ gỡ?
Đặt khoảng cách Z giữa support và chi tiết khoảng một độ dày lớp, dùng lớp giao diện, hoặc dùng vật liệu khác cho lớp tiếp xúc. Chờ chi tiết nguội hẳn rồi mới gỡ.
Có thể in không cần support hoàn toàn không?
Có, nếu thiết kế chi tiết với các phần nhô không quá khoảng 45°, dùng cầu ngắn, lỗ ngang hình giọt nước, và chia chi tiết phức tạp thành nhiều phần có mặt phẳng đặt xuống bàn. Với SLS thì không bao giờ cần support.
Support có làm tăng giá in không?
Có. Support tốn thêm nhựa, thời gian in và công gỡ, làm sạch. Giảm support bằng cách xoay chi tiết hoặc chỉnh thiết kế là cách tiết kiệm chi phí hiệu quả.