
Có một bài học tôi học được bằng tiền thật: cuộn nylon sợi carbon để quên ngoài trời Sài Gòn mùa mưa đúng hai ngày, in ra chi tiết giòn như bánh tráng, bề mặt sủi bọt li ti. Máy không hỏng, thông số không sai. Vấn đề nằm ở vật liệu, cụ thể là hơi ẩm. Từ đó, mỗi khi khách hỏi “nhựa nào tốt nhất”, tôi luôn hỏi ngược lại: chi tiết làm việc ở nhiệt độ bao nhiêu, chịu lực kiểu gì, và anh chị bảo quản nhựa ra sao?
Tháng 10/2026 có vài tin về vật liệu khiến tôi muốn viết lại câu chuyện này một cách bài bản hơn.
Prusa bán hạt nhựa gói nhỏ: tin vui cho phòng thí nghiệm và máy in hạt
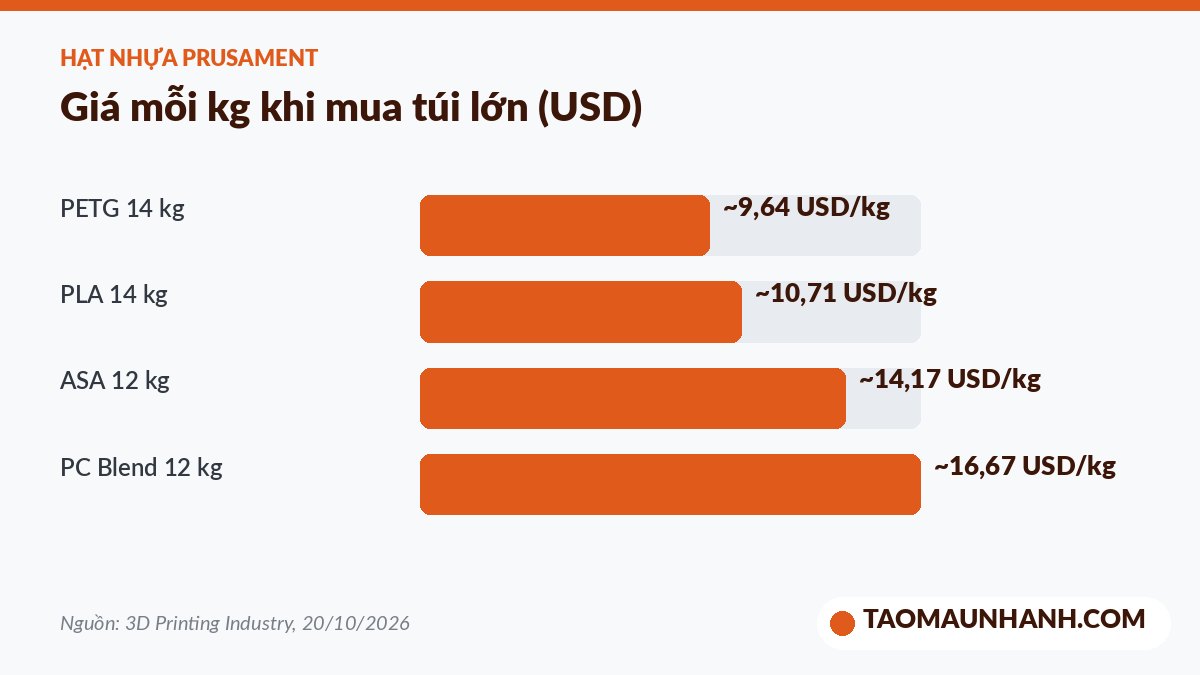
Theo 3D Printing Industry (20/10/2026), Prusa Research bắt đầu bán chính loại hạt nhựa dùng để sản xuất sợi Prusament, đóng gói từ 3,5 đến 14 kg. Có bốn loại màu tự nhiên: PLA, PETG, ASA và PC Blend. PLA và PETG giá từ 44,99 USD cho hộp 4 kg; túi 14 kg PLA giá 149,99 USD, PETG 134,99 USD. PC Blend đắt nhất, 69,99 USD cho 3,5 kg. Mua túi lớn thì giá mỗi kg giảm, rẻ nhất là PETG khoảng 9,64 USD/kg.
Điều đáng giá là hạt được sấy sẵn và đóng kín, phần lớn trường hợp có thể cho thẳng vào máy. Hạt nhựa thương mại thường về tay người dùng với độ ẩm cao, phải sấy trước khi dùng. Hạt nhựa thường chỉ bán theo đơn hàng trăm ký hoặc vài tấn, nên các xưởng in hạt (FGF) cỡ vừa, hoặc phòng thí nghiệm muốn tự pha phụ gia, sợi thủy tinh, chất ổn định UV, trước đây rất khó mua lượng nhỏ.
Cùng bài viết nhắc tới máy in hạt GIGA 800 của Peopoly, giá từ 15.000 USD, khổ in khối 800 mm, lưu lượng tới 3 kg/giờ, và hãng này cho rằng in bằng hạt có thể giảm chi phí vật liệu tới 90% so với sợi. Polymaker cũng giới thiệu hệ CymphoniK pha hơn 100 màu từ sáu loại hạt nền. In khổ lớn bằng hạt nhựa đang đi xuống tầm với của xưởng vừa và nhỏ.
Nhựa kỹ thuật cần buồng nhiệt, không chỉ cần đầu phun nóng
Bài đánh giá máy INTAMSYS Funmat Pro 310 NEO của 3D Printing Industry (5/10/2026) là tài liệu tham khảo tốt cho ai đang muốn in PC, nylon, PPS. Máy có buồng in gia nhiệt chủ động tới 100 °C, đầu phun 350 °C, hai đầu phun độc lập (IDEX), giá khoảng 8.495–9.495 USD.
Tôi chú ý các thông số in mà nhóm đánh giá đã dùng, vì chúng gần với thực tế xưởng:
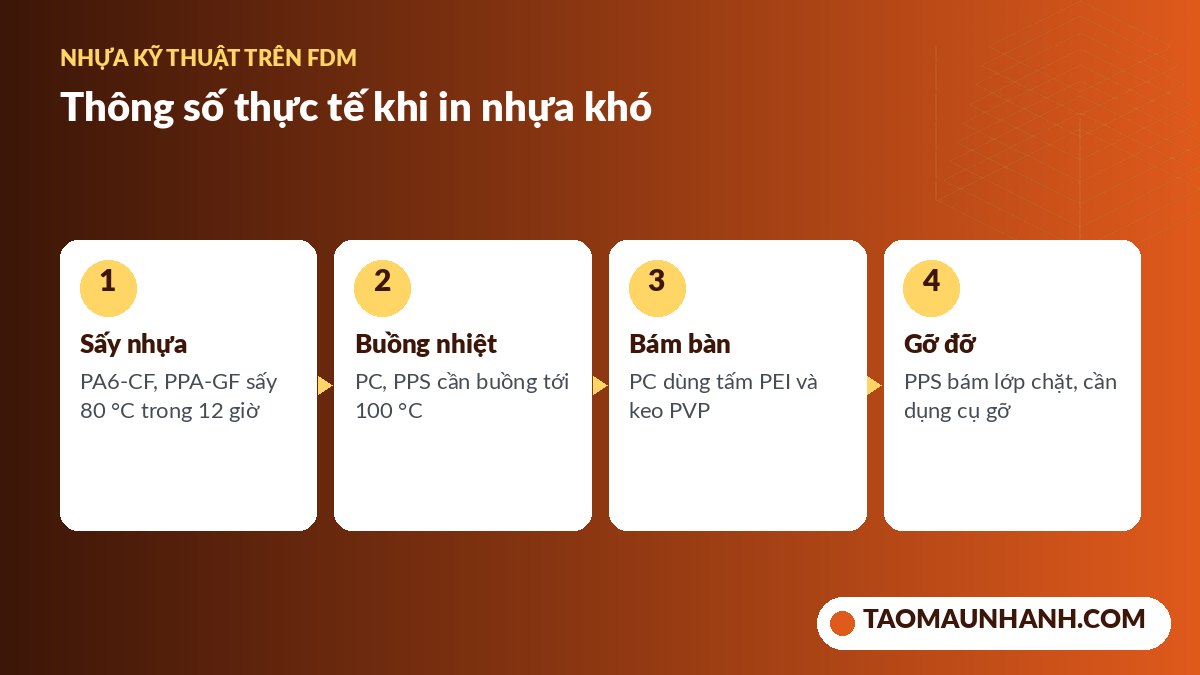
- Bánh răng nghiêng PPS: đầu phun 275 °C, buồng 100 °C, in xong ăn khớp trơn tru với bánh răng đối tiếp. PPS bám lớp rất chặt nên phần đỡ cũng dính chặt, phải dùng dụng cụ gỡ.
- Đồ gá khoan bằng PC nguyên chất: đầu phun 275 °C, bàn 100 °C, buồng 100 °C, thêm keo PVP trên tấm PEI để chống cong vênh.
- PA6-CF và PPA-GF: đều được sấy 80 °C trong 12 giờ trước khi in để tránh rỗ khí do ẩm.
- ABS-HT: buồng 80 °C là đủ giữ cân bằng nhiệt, không tách lớp.
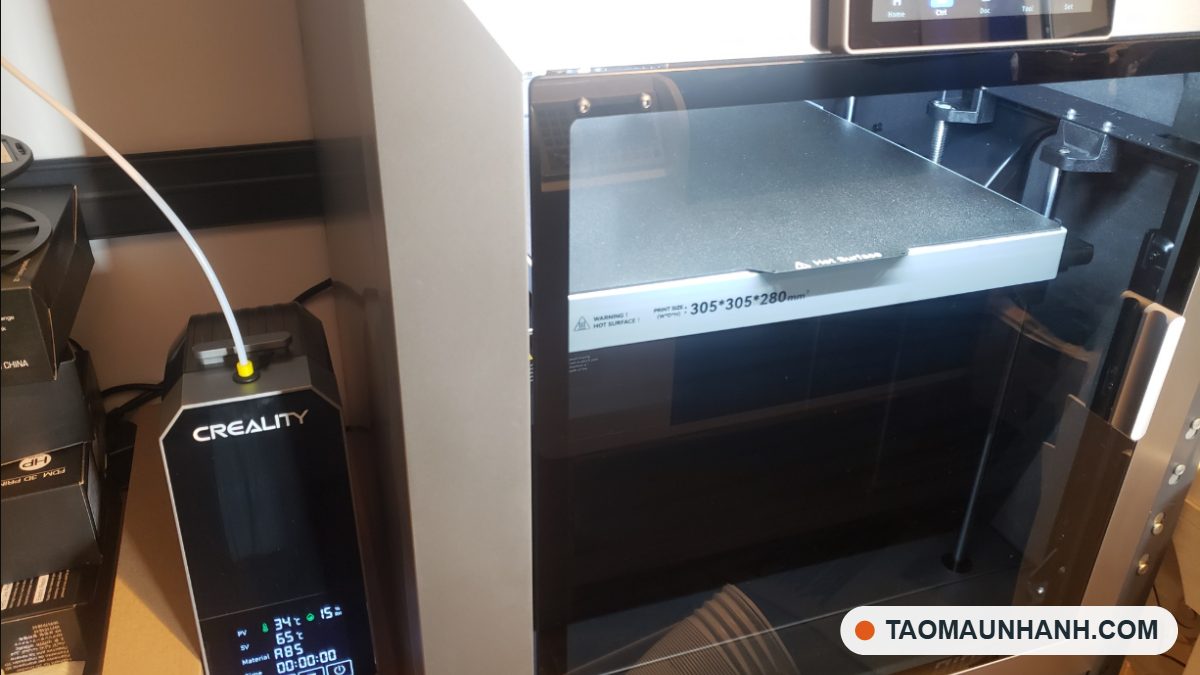
Bài viết cũng nhấn mạnh một điểm tôi hay nhắc học viên: hộp giữ khô chỉ duy trì độ khô, không đảo ngược được hơi ẩm đã ngấm. Sợi đã hút ẩm vẫn phải đưa vào máy sấy đúng chu kỳ.
FDM, SLA, SLS, MJF: vật liệu quyết định công nghệ
Cũng trong bài đánh giá trên có một nhận xét đáng suy nghĩ: các công nghệ bột như SLS hay MJF phần lớn chỉ in được nylon và một vài loại TPU, trong khi FDM công nghiệp mở ra ABS, PC, nylon, PPS trên khổ in khá lớn. Ngược lại, SLS cho chi tiết không cần đỡ, cơ tính đồng đều hơn theo các phương. Ngay trong tháng này, Formlabs (14/10/2026) giới thiệu bột Nylon 11 Pro cho máy SLS dòng Fuse, với độ giãn dài khi đứt gấp hơn ba lần Nylon 12, hướng tới bản lề sống, khớp gài và vỏ thành mỏng.
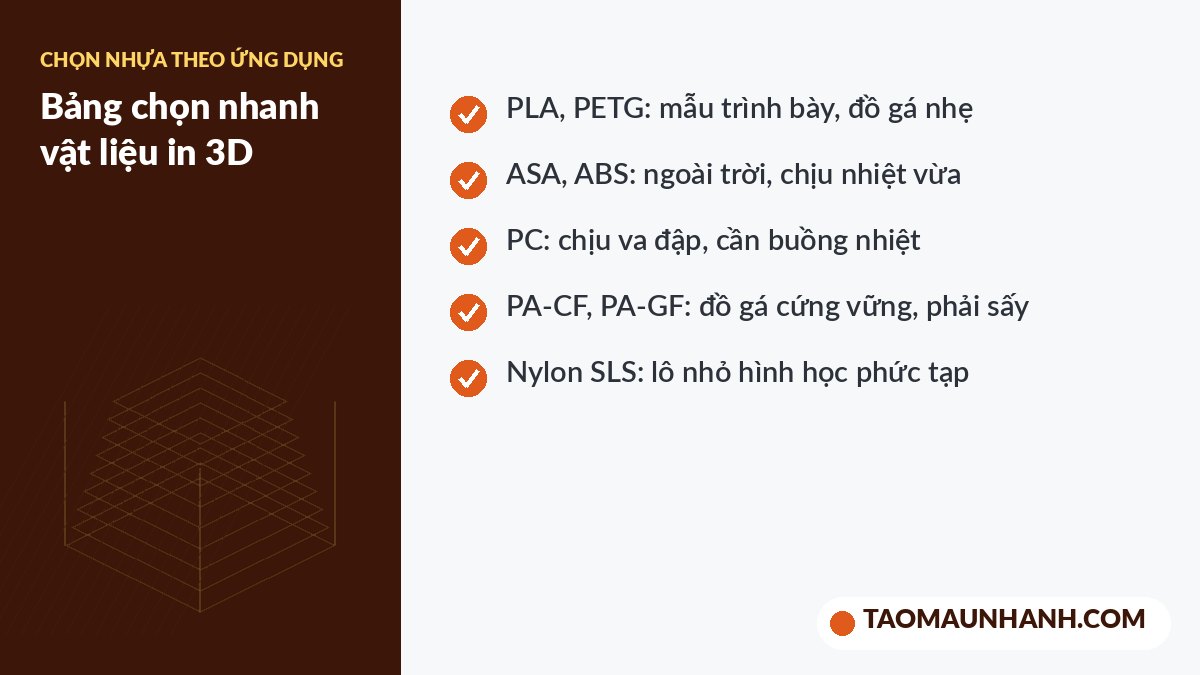
Bảng chọn nhanh mà tôi hay dùng khi tư vấn:
- PLA, PETG: mẫu trình bày, kiểm tra hình dáng, đồ gá nhẹ trong nhà. PETG dai hơn, chịu nhiệt hơn PLA chút ít.
- ASA, ABS: chi tiết ngoài trời, cần chịu nhiệt vừa phải. Bắt buộc có buồng kín.
- PC, PC-ABS: chịu va đập, chịu nhiệt tốt hơn; cần buồng nhiệt và bàn nóng cao.
- PA-CF, PA-GF, PPA: đồ gá, giá đỡ cứng vững, chịu mài mòn. Rất hút ẩm, sấy là bắt buộc. Nên dùng đầu phun thép cứng.
- PPS, PPS-GF: chịu hóa chất và nhiệt cao; khó in, cần buồng nhiệt độ cao.
- Resin kỹ thuật (SLA): bề mặt mịn, chi tiết nhỏ, mẫu chủ làm khuôn; cơ tính phụ thuộc mạnh vào loại resin và quá trình sấy UV.
- Nylon SLS/MJF: lô nhỏ chi tiết chức năng, hình học phức tạp không cần đỡ.
Kinh nghiệm bảo quản nhựa trong khí hậu Việt Nam
Độ ẩm không khí ở nước ta thường rất cao, nhất là mùa nồm miền Bắc và mùa mưa miền Nam. Vài thói quen đơn giản giúp tiết kiệm rất nhiều mẫu hỏng:
- Nhựa mở túi là cho vào hộp kín có gói hút ẩm và ẩm kế; ghi ngày mở túi lên cuộn.
- Nylon, PC, PPA: sấy trước mỗi lần in chi tiết quan trọng, theo khuyến nghị của nhà sản xuất sợi.
- Khi chi tiết in ra có bọt li ti, tiếng nổ lách tách ở đầu phun, bề mặt xơ: nghi ngờ ẩm trước khi nghi ngờ thông số.
- Lưu “hồ sơ vật liệu”: loại nhựa, lô, nhiệt độ in, buồng, kết quả đo kích thước. Sau vài tháng, đây là tài sản quý nhất của xưởng.
Vật liệu in 3D đang rẻ hơn, đa dạng hơn và dễ mua lượng nhỏ hơn. Nhưng chọn sai vật liệu, hoặc bảo quản sai, vẫn là nguyên nhân phổ biến nhất khiến chi tiết in 3D bị chê “không dùng được”. Hiểu vật liệu trước, rồi mới chọn máy.
Về CT3D Group và In3D.edu.vn
CT3D Group cung cấp máy in 3D công nghiệp, vật liệu nhựa kỹ thuật và dịch vụ in 3D trên nhiều công nghệ FDM, SLA, SLS. Đội kỹ sư CT3D hỗ trợ khách chọn vật liệu theo điều kiện làm việc thực tế của chi tiết và in thử trước khi sản xuất.
Để hiểu sâu về vật liệu, thông số in và xử lý sau in, bạn có thể tham gia khóa đào tạo in 3D tại In3D.edu.vn, hoặc liên hệ CT3D để được tư vấn vật liệu in 3D cho dự án cụ thể.
Nguồn tham khảo: 3D Printing Industry (20/10/2026, 5/10/2026, 14/10/2026).
Nguyễn Cường tổng hợp
Câu hỏi thường gặp
Nhựa in 3D nào phổ biến nhất năm 2026?
PLA và PETG vẫn phổ biến; PC, PA và vật liệu gia cường sợi tăng mạnh trong ứng dụng kỹ thuật.
PA in 3D cần lưu ý gì?
PA hút ẩm mạnh, cần sấy trước khi in và bảo quản kín.
Chọn nhựa theo tiêu chí nào?
Nhiệt độ làm việc, độ bền, độ dẻo, tiếp xúc hóa chất, nắng và khả năng in của máy.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)