
Khi đặt in 3D, câu hỏi đầu tiên kỹ thuật viên thường hỏi lại là: “Anh muốn in FDM, resin hay SLS?”. Ba công nghệ này chiếm phần lớn các đơn in nhựa hiện nay, nhưng cho ra những chi tiết rất khác nhau về độ bền, bề mặt, độ chính xác và giá. Chọn sai công nghệ có thể khiến bạn trả gấp ba tiền cho một mẫu không cần đẹp đến thế, hoặc nhận về một chi tiết đẹp nhưng gãy ngay lần lắp đầu tiên. Bài này so sánh chi tiết cả ba, từ nguyên lý đến quy tắc thiết kế, để bạn chọn đúng ngay từ đầu.
Nguyên lý: ba cách khác nhau để tạo ra một lớp
Mọi máy in 3D đều xây vật thể từng lớp mỏng chồng lên nhau. Khác biệt nằm ở cách tạo ra mỗi lớp.
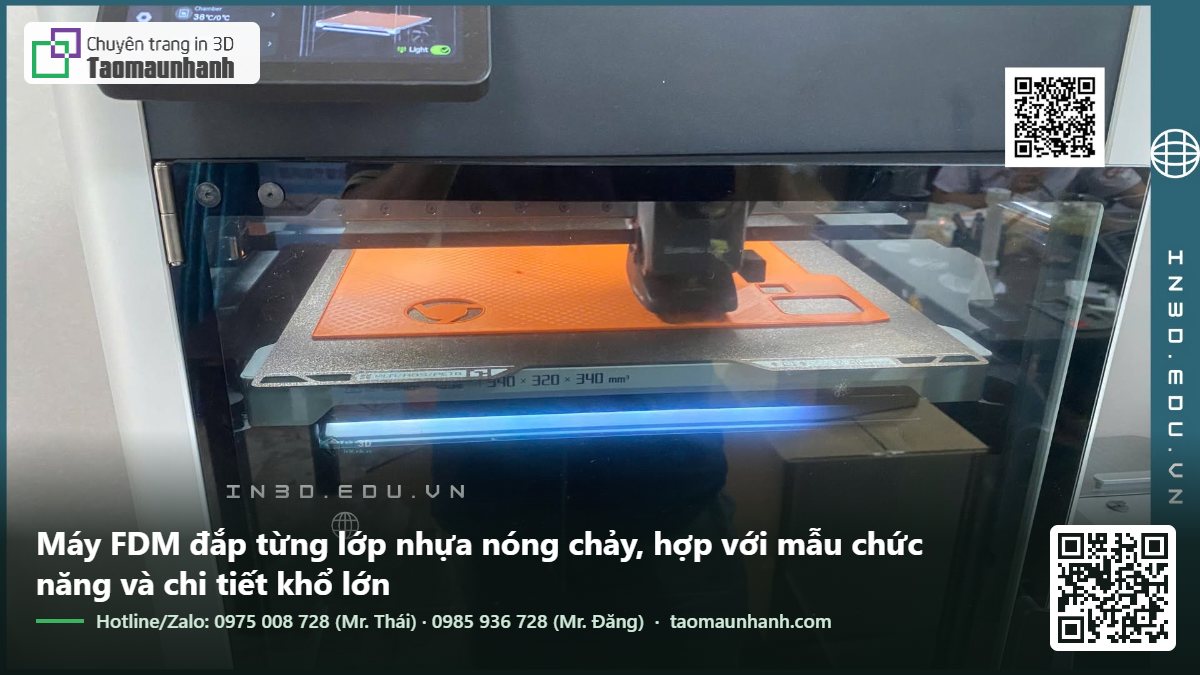
FDM: vẽ bằng nhựa nóng chảy
FDM (Fused Deposition Modeling), còn gọi là FFF, đùn sợi nhựa nhiệt dẻo qua một đầu phun nóng. Đầu phun di chuyển và “vẽ” đường viền rồi lấp đầy bên trong của mỗi lớp, giống như bắt kem trang trí bánh. Xong một lớp, bàn in hạ xuống hoặc đầu phun nâng lên một khoảng bằng độ dày lớp, và quá trình lặp lại.
Mỗi lớp được tạo bởi các đường nhựa riêng lẻ, rộng khoảng 0,4–0,5 mm với đầu phun phổ biến 0,4 mm. Các đường này dính vào nhau và vào lớp dưới nhờ nhiệt, nhưng mối dính giữa các lớp không bao giờ chắc bằng bản thân sợi nhựa.
SLA và MSLA: đông cứng nhựa lỏng bằng ánh sáng
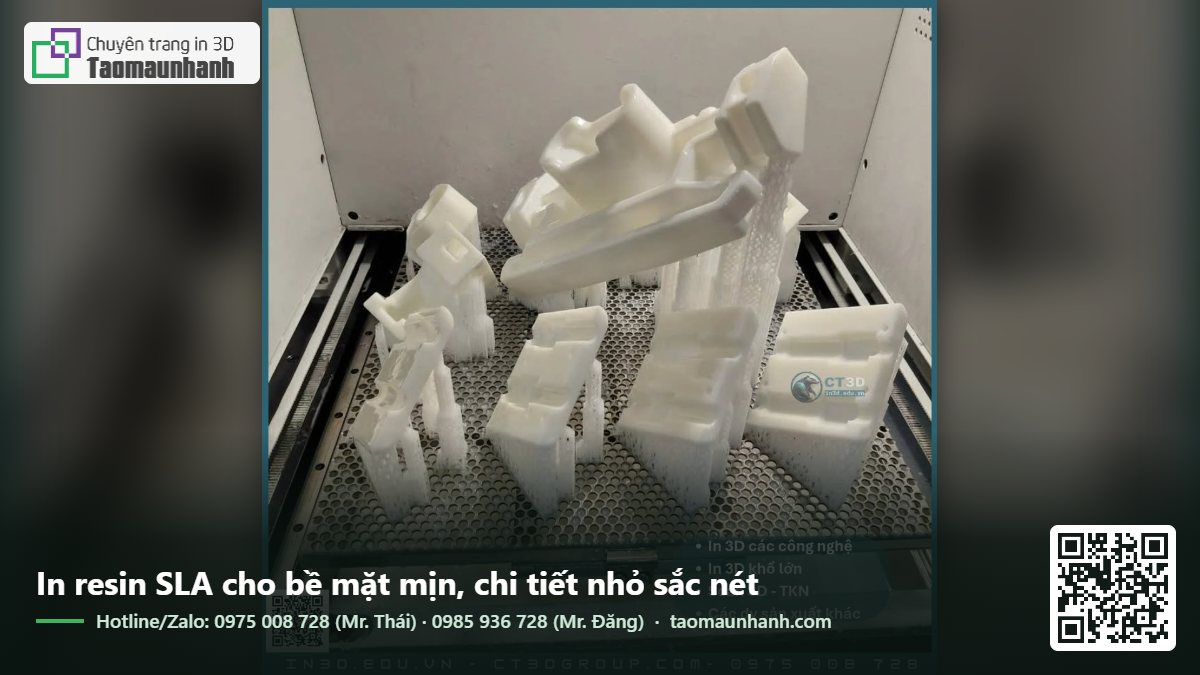
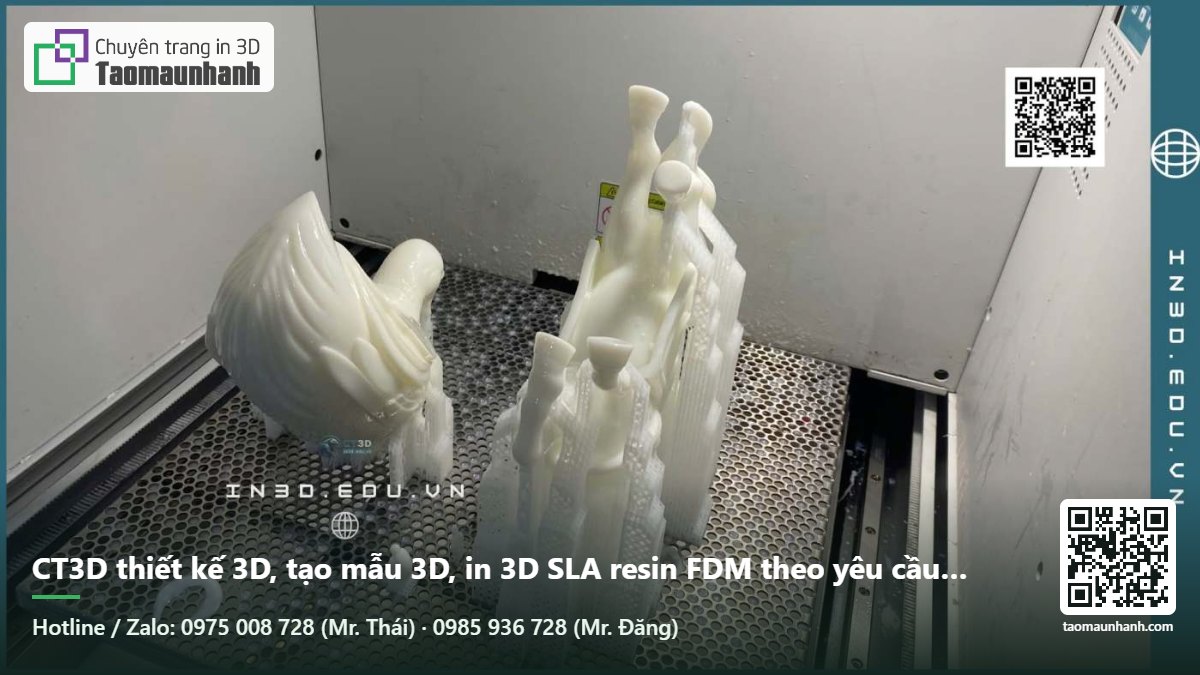
Máy SLA (Stereolithography) chứa một bể nhựa resin lỏng nhạy sáng. Ánh sáng UV chiếu vào làm đông cứng đúng hình mặt cắt của một lớp. Máy SLA cổ điển dùng tia laser quét từng đường. Máy MSLA, loại phổ biến nhất hiện nay, dùng màn hình LCD đơn sắc che sáng để chiếu cả lớp cùng lúc. Bàn in kéo lớp vừa đông ra khỏi đáy bể, rồi hạ xuống cho lớp tiếp theo.
Vì lớp được tạo bằng phản ứng hóa học trên toàn mặt cắt, các lớp liên kết với nhau rất tốt, chi tiết gần như đồng nhất theo mọi hướng.
SLS: thiêu kết bột bằng laser
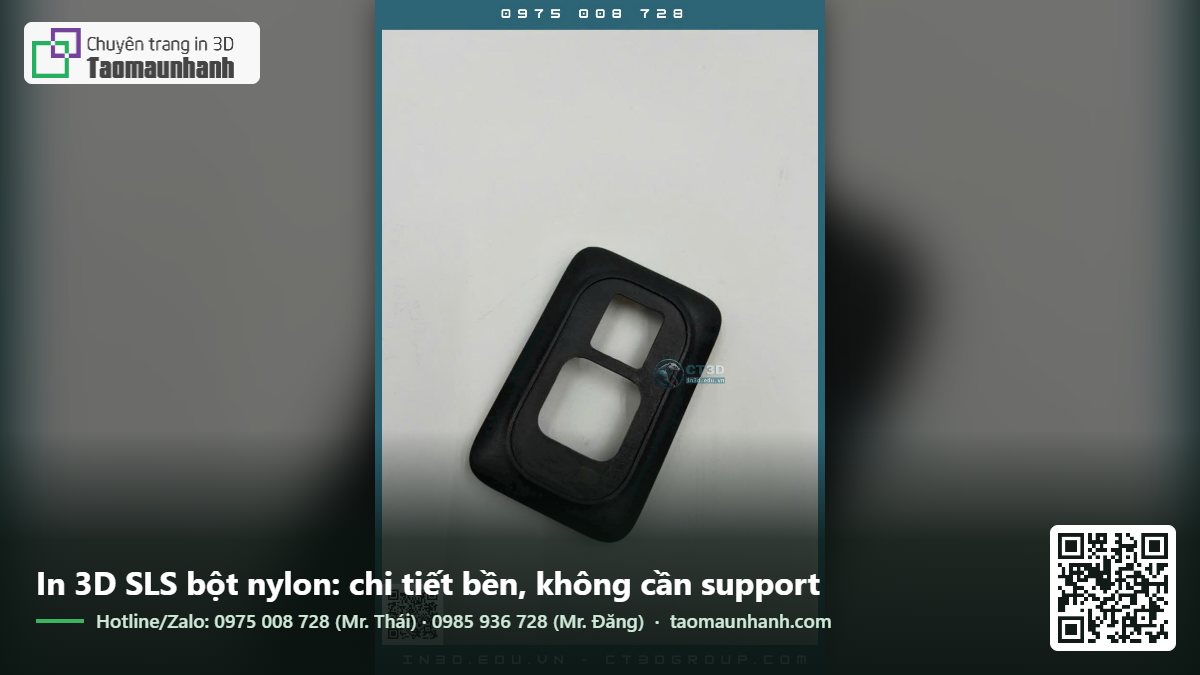
Máy SLS (Selective Laser Sintering) rải một lớp bột nhựa mỏng, phổ biến nhất là nylon PA12, lên buồng in đã được nung nóng gần nhiệt độ chảy. Tia laser quét lên mặt bột, làm nóng chảy và kết dính những vùng thuộc mặt cắt. Một lớp bột mới được rải lên, và quá trình lặp lại. Phần bột không bị thiêu kết bao quanh chi tiết và đỡ nó, nên không cần support.
Công nghệ MJF (Multi Jet Fusion) của HP hoạt động tương tự về kết quả, nhưng dùng đầu phun chất kết dính và đèn nhiệt thay vì laser. Chi tiết MJF và SLS có tính chất khá gần nhau.
Bảng so sánh tổng quan
| Tiêu chí | FDM | SLA / MSLA | SLS / MJF |
|---|---|---|---|
| Vật liệu đầu vào | Sợi nhựa nhiệt dẻo | Resin lỏng quang hóa | Bột nylon (PA12, PA11), TPU |
| Độ dày lớp phổ biến | 0,1–0,3 mm | 0,025–0,1 mm | 0,08–0,12 mm |
| Dung sai điển hình | ±0,2 mm hoặc ±0,5% | ±0,1 mm hoặc tốt hơn | ±0,15–0,3 mm |
| Chi tiết nhỏ nhất in rõ | khoảng 0,8 mm | khoảng 0,2–0,3 mm | khoảng 0,5–0,8 mm |
| Bề mặt | Thấy rõ vân lớp | Rất mịn, gần như ép phun | Nhám mịn, xốp nhẹ |
| Độ bền đều theo các hướng | Kém theo phương Z | Tốt | Tốt |
| Cần support | Có, cho phần nhô quá 45° | Có, gần như luôn cần | Không |
| Hậu xử lý | Gỡ support | Rửa IPA, gỡ support, chiếu UV | Hút và phun sạch bột |
| Màu sắc | Nhiều màu sợi, có thể in nhiều màu | Vài màu, thường xám, trắng, trong | Trắng xám, nhuộm đen hoặc màu |
| Chi phí cho mẫu đơn lẻ | Thấp nhất | Trung bình | Cao |
| Chi phí cho loạt vài trăm chi tiết nhỏ | Trung bình | Trung bình đến cao | Có thể thấp nhất |
Vật liệu: mỗi công nghệ một thế giới riêng
Vật liệu FDM
FDM có danh sách vật liệu dài nhất và rẻ nhất:
- PLA: dễ in nhất, cứng, đẹp, nhưng mềm từ khoảng 55–60 °C. Hợp với mẫu xem hình dáng, đồ dùng trong nhà.
- PETG: dẻo dai hơn PLA, chịu nhiệt khoảng 70–80 °C, chịu ẩm. Hợp với chi tiết chức năng.
- ABS, ASA: chịu nhiệt khoảng 90–100 °C, ASA chịu tia UV tốt cho đồ ngoài trời. Cần buồng in kín.
- TPU: dẻo như cao su, làm gioăng, đệm, ốp.
- Nylon, PC, nhựa pha sợi carbon hoặc sợi thủy tinh: cho chi tiết kỹ thuật chịu lực, chịu nhiệt cao hơn.
Vật liệu resin
Resin được pha chế để mô phỏng tính chất các loại nhựa khác nhau:
- Resin tiêu chuẩn: bề mặt đẹp, cứng nhưng giòn. Hợp mô hình trưng bày, figure.
- Resin tough, ABS-like: dẻo dai hơn, chịu va đập, dùng cho chi tiết lắp ghép snap-fit.
- Resin chịu nhiệt: cho khuôn mẫu nhỏ, chi tiết gần nguồn nhiệt.
- Resin dẻo, đàn hồi: mô phỏng cao su ở các độ cứng khác nhau.
- Resin đúc (castable): cháy sạch không để lại tro, dùng trong đúc trang sức.
- Resin nha khoa, y tế: có chứng nhận tương thích sinh học cho các ứng dụng cụ thể.
- Resin trong suốt: sau khi đánh bóng và phủ có thể gần như trong như kính.
Vật liệu SLS
SLS ít lựa chọn hơn nhưng vật liệu chính rất tốt:
- PA12 (nylon 12): vật liệu chủ lực. Bền, dẻo nhẹ, chịu hóa chất, chịu nhiệt tốt, tính chất gần với chi tiết ép phun.
- PA11: dẻo dai hơn PA12, gốc sinh học.
- PA pha sợi thủy tinh, nhôm, carbon: cứng hơn, ổn định kích thước hơn.
- TPU dạng bột: chi tiết đàn hồi có hình học phức tạp như cấu trúc lưới.
Độ bền: không chỉ là chuyện vật liệu
Một hiểu lầm phổ biến là “nhựa nào bền thì chi tiết bền”. Với in 3D, công nghệ và hướng in ảnh hưởng không kém vật liệu.
FDM bất đẳng hướng. Chi tiết FDM chịu kéo theo phương ngang (dọc theo sợi nhựa) tốt hơn hẳn so với phương thẳng đứng (tách giữa các lớp). Mức chênh có thể lên tới vài lần tùy vật liệu và cài đặt. Vì vậy một chi tiết FDM được thiết kế và đặt hướng in đúng có thể bền ngang chi tiết SLS, còn đặt sai hướng thì gãy dễ dàng theo đường lớp.
Resin đồng đều nhưng giòn. Chi tiết resin bền đều theo mọi hướng, nhưng resin tiêu chuẩn có độ giãn dài khi đứt thấp, tức là gãy đột ngột thay vì cong trước khi gãy. Ngoài ra resin tiếp tục bị ảnh hưởng bởi tia UV theo thời gian, để ngoài nắng sẽ giòn và ngả màu dần.
SLS cân bằng nhất. Chi tiết nylon SLS bền gần đều theo các hướng, dẻo dai, chịu mỏi tốt. Đây là lý do SLS được dùng cho chi tiết sử dụng cuối cùng, không chỉ để làm mẫu.
Quy tắc thiết kế khác nhau cho mỗi công nghệ
| Quy tắc | FDM | SLA / MSLA | SLS |
|---|---|---|---|
| Độ dày thành tối thiểu | 0,8–1,2 mm | 0,5–0,6 mm (có đỡ), 1 mm (không đỡ) | 0,7–1 mm |
| Góc nhô không cần support | khoảng 45° | Hầu như luôn cần support | Không giới hạn |
| Khe hở lắp lỏng | 0,3–0,4 mm | 0,1–0,2 mm | 0,3–0,5 mm |
| Chi tiết rỗng kín | In được (infill bên trong) | Cần lỗ thoát resin | Cần lỗ thoát bột |
| Cụm lắp ráp in liền | Hạn chế | Hạn chế | Rất tốt |
| Tấm phẳng lớn | Dễ cong vênh với ABS | Dễ cong khi tách lớp | Dễ cong, nên thêm gân |
Điểm hay bị bỏ qua với resin và SLS: chi tiết rỗng hoàn toàn kín sẽ giữ resin lỏng hoặc bột bên trong. Resin kẹt bên trong có thể làm nứt chi tiết sau một thời gian. Hãy chừa ít nhất hai lỗ thoát đường kính 2–3 mm trở lên ở vị trí khuất.
Bề mặt và hậu xử lý
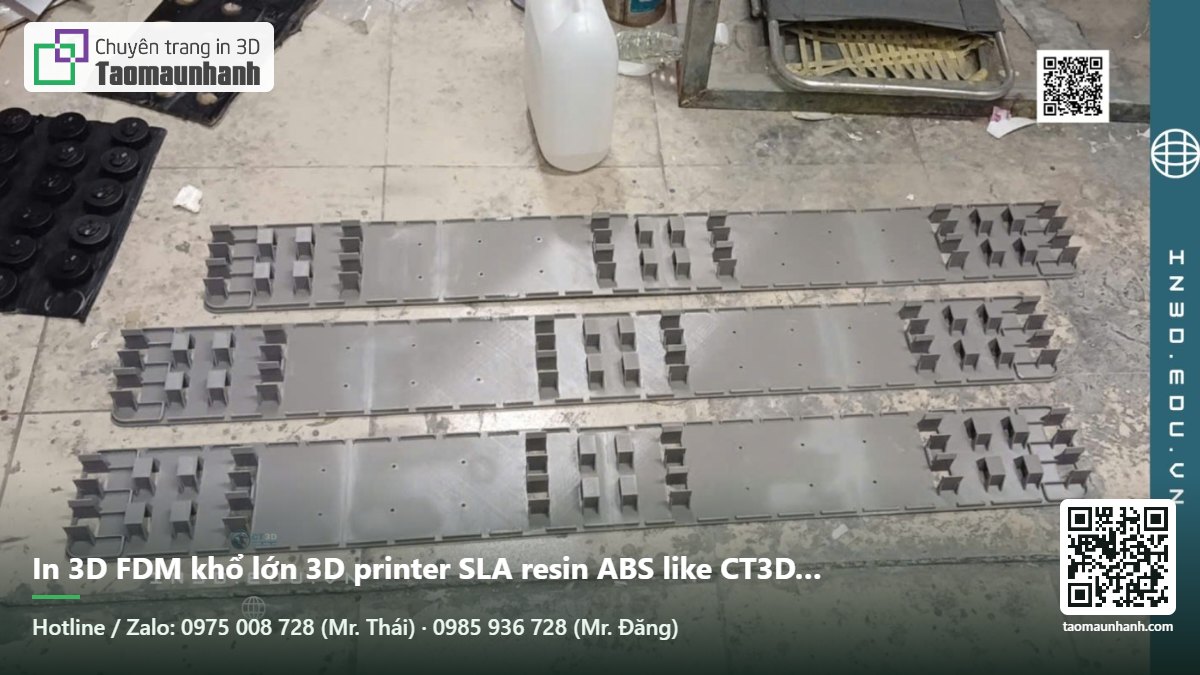
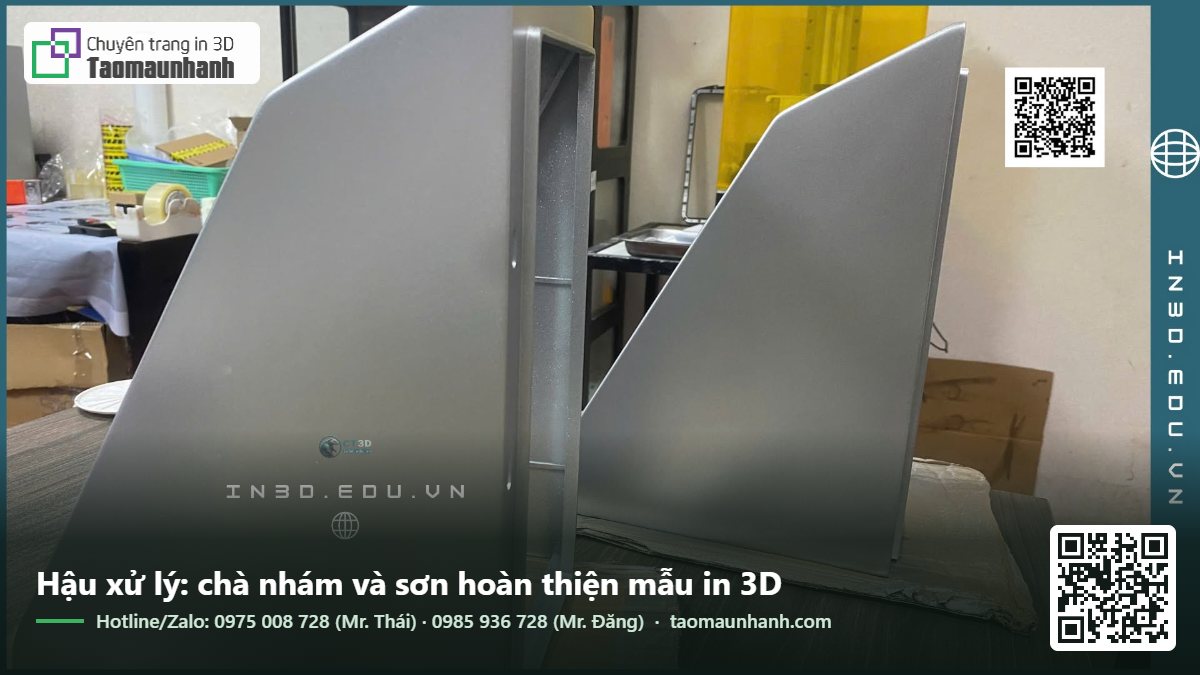
FDM luôn có vân lớp, rõ hơn trên mặt cong thoai thoải. Muốn bề mặt đẹp phải chà nhám, bả matit, sơn lót và sơn. Chỗ tiếp xúc với support để lại vết nhám.
Resin cho bề mặt đẹp ngay khi in. Việc chính là gỡ support và xử lý các chấm nhỏ ở điểm tiếp xúc support. Chi tiết cần rửa sạch resin dư bằng cồn IPA rồi chiếu UV cho đông kết hoàn toàn. Bỏ qua bước chiếu UV, chi tiết sẽ dính tay, mềm và kém bền.
SLS có bề mặt nhám mịn đồng đều, không có vết support. Sau khi in, chi tiết được lấy ra khỏi khối bột, phun hạt hoặc phun khí để làm sạch. Có thể nhuộm màu, phun hạt làm mịn, hoặc làm mịn bằng hơi hóa chất để bề mặt bóng hơn.
Chi phí: vì sao không thể so giá đơn giản
Với một chi tiết đơn lẻ, FDM gần như luôn rẻ nhất, resin ở giữa, SLS đắt nhất. Nhưng cấu trúc chi phí của mỗi công nghệ khác nhau:
- FDM tính theo vật liệu và thời gian máy. Thời gian tăng theo thể tích nhựa thực tế cần đùn.
- Resin MSLA chiếu cả lớp cùng lúc, nên thời gian in chủ yếu phụ thuộc chiều cao chi tiết, không phụ thuộc nhiều vào số lượng chi tiết trên bàn. Xếp kín bàn in giúp giảm giá mỗi chi tiết.
- SLS tính theo thể tích chi tiết và chiều cao mẻ in. Một mẻ có thể chứa hàng trăm chi tiết nhỏ xếp chồng ba chiều trong buồng bột. Vì vậy với loạt vài chục đến vài trăm chi tiết nhỏ, giá mỗi chi tiết SLS có thể thấp hơn cả FDM.
Chọn công nghệ theo loại chi tiết
| Bạn cần in | Nên chọn | Lý do |
|---|---|---|
| Mẫu xem hình dáng, kích thước tổng thể | FDM PLA | Rẻ, nhanh, đủ chính xác |
| Vỏ hộp thiết bị điện tử để thử lắp | FDM PETG hoặc resin tough | Bền, chính xác vừa đủ, có thể bắt vít |
| Jig, gá, khay cho dây chuyền | FDM PETG, ABS, nylon | Bền, rẻ, dễ in lại khi cần sửa |
| Figure, mô hình nhân vật, trang sức | Resin | Chi tiết nhỏ sắc nét, bề mặt mịn |
| Mẫu trình khách, chụp ảnh sản phẩm | Resin, hoặc FDM rồi sơn hoàn thiện | Bề mặt đẹp |
| Chi tiết có bản lề, khớp, cụm lắp liền khối | SLS | Không cần support, in sẵn khe hở |
| Loạt 50–500 chi tiết nhỏ dùng thật | SLS hoặc MJF | Bền, đồng đều, giá tốt theo mẻ |
| Chi tiết đàn hồi, gioăng | FDM TPU, resin dẻo, hoặc SLS TPU | Tùy độ phức tạp hình học |
| Mô hình lớn hơn 30 cm | FDM khổ lớn hoặc chia mảnh | Chi phí hợp lý nhất cho kích thước lớn |
Khi không chắc nên chọn công nghệ nào
Hãy mô tả chi tiết cho xưởng in theo bốn ý: chi tiết dùng làm gì, chịu lực hay nhiệt thế nào, mặt nào cần đẹp, cần bao nhiêu cái. Kỹ thuật viên có kinh nghiệm sẽ đề xuất công nghệ phù hợp, đôi khi kèm hai phương án giá để bạn chọn. Cũng có trường hợp kết hợp: in mẫu thô bằng FDM để kiểm tra kích thước, rồi in bản cuối bằng resin hoặc SLS.
Tạo Mẫu Nhanh có cả ba công nghệ FDM, resin và SLS, nên có thể tư vấn khách quan theo đúng nhu cầu. Gửi file và mô tả tới contact@ct3dgroup.com hoặc gọi hotline/Zalo 0975 008 728 (Mr. Thái) hoặc 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Nếu cần triển khai thực tế, bạn có thể tham khảo dịch vụ in 3D MJF PA12 tại ct3dgroup.com và dịch vụ in 3D SLA khổ lớn tại in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
In 3D FDM và SLA cái nào bền hơn?
Phụ thuộc vật liệu và hướng lực. Chi tiết FDM bằng PETG, ABS hoặc nylon thường dẻo dai hơn chi tiết resin tiêu chuẩn, nhưng yếu theo phương xếp lớp. Resin bền đều theo các hướng nhưng giòn hơn. Resin loại tough thu hẹp khoảng cách này.
SLS có đắt hơn FDM không?
Với một chi tiết đơn lẻ thì có. Với loạt vài chục đến vài trăm chi tiết nhỏ, SLS có thể rẻ hơn tính theo mỗi chi tiết vì máy xếp được rất nhiều chi tiết trong cùng một mẻ.
Công nghệ nào chính xác nhất?
Trong ba công nghệ, resin SLA/MSLA cho độ chính xác và độ chi tiết cao nhất. SLS và FDM có dung sai lớn hơn, nhưng vẫn đủ cho đa số chi tiết lắp ghép nếu thiết kế khe hở hợp lý.
In 3D resin có dùng ngoài trời được không?
Không nên với resin tiêu chuẩn, vì tia UV làm resin giòn và ngả màu theo thời gian. Đồ ngoài trời nên in bằng ASA, PETG (FDM) hoặc nylon (SLS), hoặc phủ sơn chống UV nếu bắt buộc dùng resin.