
“In 3D thì đẹp, nhưng có bền không?” là câu hỏi mà gần như khách hàng nào cũng hỏi trước khi đặt in một chi tiết dùng thật. Câu trả lời ngắn: có thể rất bền, cũng có thể gãy ngay lần dùng đầu tiên. Khác biệt không nằm ở việc “in 3D” hay không, mà ở công nghệ, vật liệu, hướng in và cách thiết kế. Bài này phân tích từng yếu tố, so sánh với nhựa ép phun, và chỉ ra cách để một chi tiết in 3D dùng được lâu.
So với nhựa ép phun, đồ in 3D bền đến đâu
Chi tiết ép phun được tạo bằng cách bơm nhựa nóng chảy vào khuôn dưới áp suất cao. Nhựa điền đầy khuôn thành một khối liền, gần như không có khoảng rỗng, cấu trúc đồng đều. Đây là mốc so sánh.
Chi tiết in 3D được xây từng lớp. Tùy công nghệ, mức độ liên kết giữa các lớp khác nhau:
- FDM: các đường nhựa dính vào nhau nhờ nhiệt. Theo phương ngang (dọc sợi nhựa), độ bền có thể đạt mức khá gần nhựa ép phun cùng loại. Theo phương đứng (tách giữa các lớp), độ bền thấp hơn đáng kể, có khi chỉ còn một nửa hoặc ít hơn tùy vật liệu và cài đặt.
- Resin (SLA, MSLA): các lớp liên kết hóa học nên chi tiết đồng nhất theo mọi hướng. Nhưng resin tiêu chuẩn giòn hơn hầu hết nhựa kỹ thuật ép phun, chịu va đập kém.
- SLS, MJF (nylon PA12): chi tiết gần đồng nhất theo các hướng, dẻo dai. Tính chất cơ học gần với nylon ép phun, là lựa chọn cho chi tiết sử dụng cuối.
Nói cách khác: chi tiết SLS được thiết kế tốt có thể thay thế chi tiết ép phun trong nhiều ứng dụng. Chi tiết FDM đặt hướng in đúng và dùng vật liệu phù hợp cũng đủ bền cho rất nhiều việc. Resin tiêu chuẩn thì nên dùng cho mẫu trưng bày hơn là chi tiết chịu lực.
Bảy yếu tố quyết định độ bền chi tiết in 3D
1. Vật liệu
Mỗi loại nhựa có điểm mạnh riêng. Không có vật liệu “bền nhất” cho mọi trường hợp, vì “bền” có nhiều nghĩa: cứng, dẻo dai, chịu va đập, chịu nhiệt, chịu mỏi, chịu tia UV.
| Vật liệu | Cứng | Dẻo dai, chịu va đập | Chịu nhiệt | Chịu UV ngoài trời |
|---|---|---|---|---|
| PLA | Cao | Thấp, giòn | Thấp (khoảng 55–60 °C) | Trung bình |
| PETG | Trung bình | Khá | Trung bình (khoảng 70–80 °C) | Khá |
| ABS | Trung bình | Khá | Khá (khoảng 90–100 °C) | Kém, ngả màu |
| ASA | Trung bình | Khá | Khá | Tốt |
| Nylon, PA pha sợi | Cao (bản pha sợi) | Tốt | Tốt | Khá |
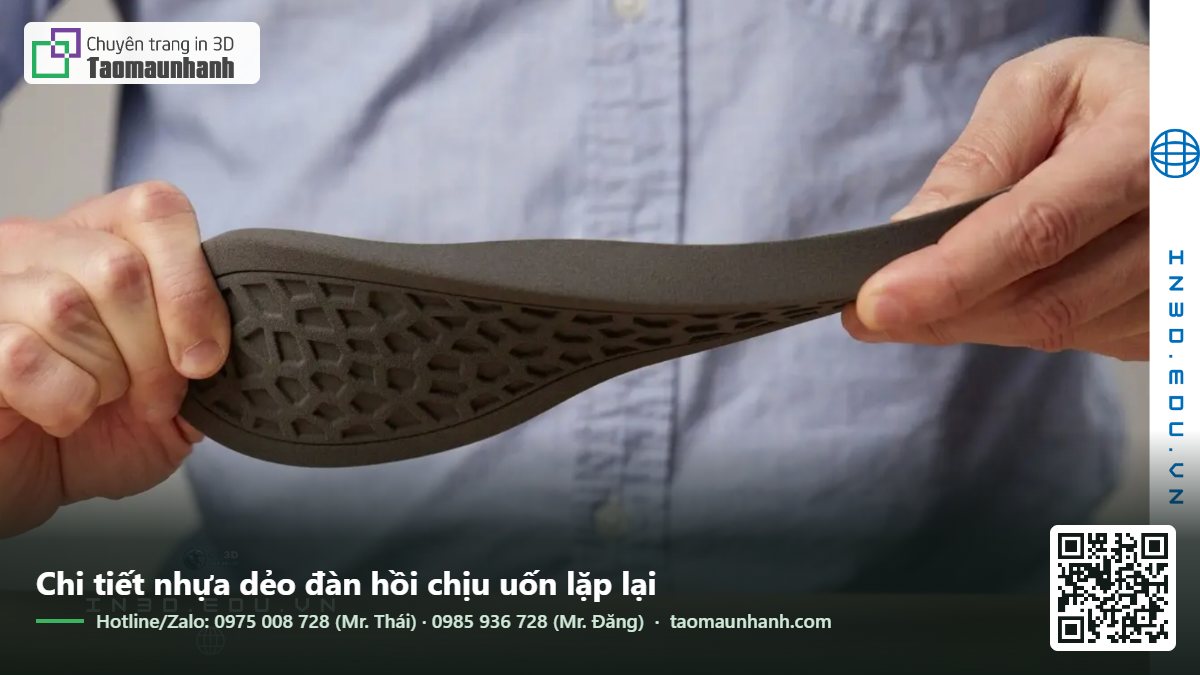
| TPU | Mềm | Rất tốt (đàn hồi) | Trung bình | Khá |
| Resin tiêu chuẩn | Cao | Thấp, giòn | Thấp | Kém |
| Resin tough | Trung bình | Khá | Trung bình | Trung bình |
| PA12 SLS | Trung bình | Tốt | Tốt | Khá |
Một ví dụ dễ gặp: PLA cứng hơn PETG, nên nhiều người nghĩ PLA “bền hơn”. Nhưng với một cái móc treo phải chịu uốn, PLA gãy giòn đột ngột, còn PETG cong một chút rồi chịu tiếp. Với chi tiết để trong xe hơi giữa trời nắng, PLA sẽ mềm và biến dạng trước khi kịp gãy.
2. Hướng in
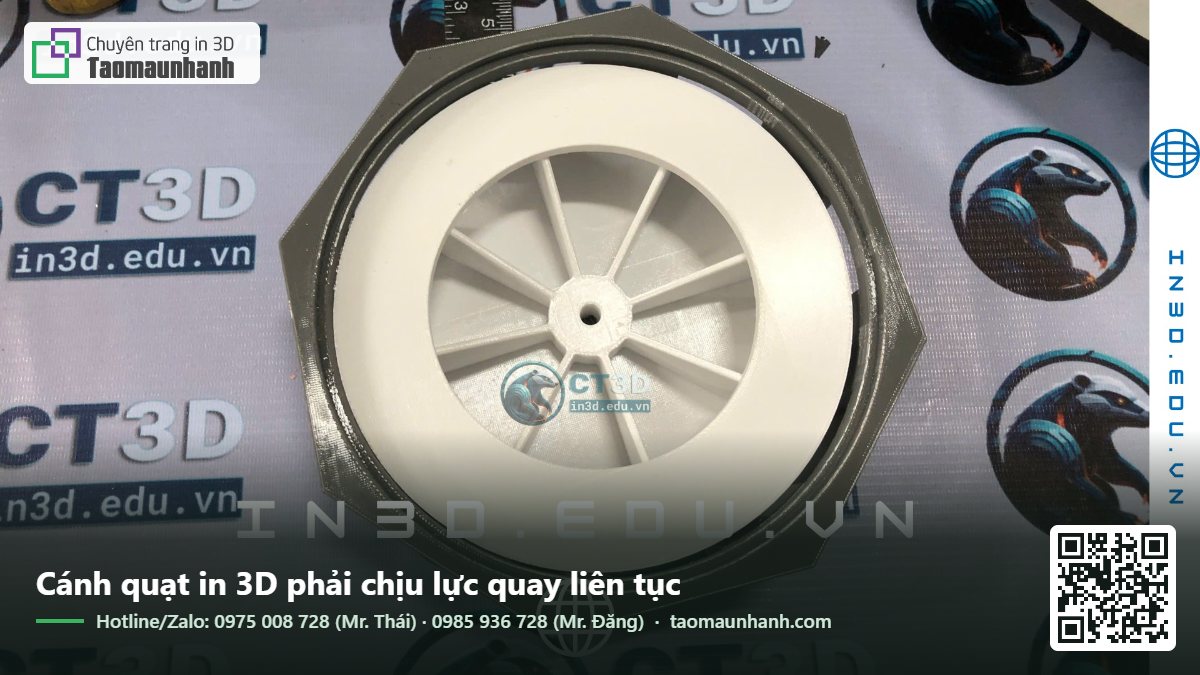
Đây là yếu tố bị bỏ qua nhiều nhất với FDM. Cùng một chi tiết, in nằm và in đứng có thể chênh độ bền vài lần. Quy tắc: lực kéo và lực uốn nên chạy dọc theo các lớp, không phải tách các lớp ra.
Ví dụ: một giá đỡ hình chữ L chịu lực ở đầu cánh. Nếu in đứng, chỗ gấp khúc chịu ứng suất tách lớp và dễ gãy ngang. Nếu in nằm, các sợi nhựa chạy liên tục qua chỗ gấp khúc và chi tiết bền hơn nhiều.
3. Số vách và độ dày đáy, nắp
Với FDM, phần lớn độ bền đến từ lớp vỏ ngoài (vách, đáy, nắp), không phải infill bên trong. Tăng số vách từ 2 lên 4–5 thường làm chi tiết bền hơn rõ rệt so với tăng infill từ 20% lên 50%, và tốn ít nhựa hơn.
4. Infill
Infill quan trọng với chi tiết chịu nén và chi tiết có lỗ bắt vít. Kiểu infill dạng gyroid hoặc lưới ba chiều cho độ bền đều theo các hướng. Mật độ 20–40% là đủ cho đa số chi tiết chức năng; trên 60% lợi ích tăng thêm rất ít.
5. Nhiệt độ in và làm mát
Nhiệt độ in thấp quá và quạt mạnh quá làm các lớp dính kém. Với chi tiết chịu lực, in ở dải nhiệt độ cao hơn của vật liệu và giảm quạt giúp liên kết lớp tốt hơn, đổi lại bề mặt và phần nhô kém đẹp hơn một chút.
6. Thiết kế
- Bo tròn góc trong: góc vuông sắc là chỗ tập trung ứng suất và hay nứt. Bo R1–R3 mm làm chi tiết bền hơn đáng kể.
- Thêm gân: gân tăng cứng hiệu quả hơn làm dày cả tấm.
- Tránh thành mỏng đột ngột: chuyển tiếp độ dày từ từ.
- Dùng đai ốc cấy nóng thay vì ren in trực tiếp cho mối vít tháo lắp nhiều lần.
7. Môi trường sử dụng
Nhiệt độ, tia UV, độ ẩm, hóa chất đều làm thay đổi độ bền theo thời gian. Ở Việt Nam, hai tác nhân hay gặp nhất là nắng nóng (bên trong xe ô tô đỗ ngoài trời có thể rất nóng) và độ ẩm cao. PLA để ngoài trời lâu ngày sẽ giòn và biến dạng. Resin tiêu chuẩn để ngoài nắng sẽ ngả vàng và giòn dần. Nylon hút ẩm làm thay đổi kích thước nhẹ và tính chất cơ học.
Chi tiết in 3D dùng được bao lâu
Không có con số chung, vì phụ thuộc vào tất cả các yếu tố trên. Một vài mốc tham khảo từ thực tế:
- Đồ trang trí PLA trong nhà, không chịu lực: nhiều năm, gần như không đổi.
- Jig, gá bằng PETG hoặc ABS dùng hằng ngày trên dây chuyền: thường vài tháng đến vài năm, tùy cường độ và va đập. Lợi thế là khi mòn hỏng có thể in lại nhanh từ file.
- Chi tiết ngoài trời bằng ASA: bền màu và hình dạng tốt hơn hẳn PLA, ABS.
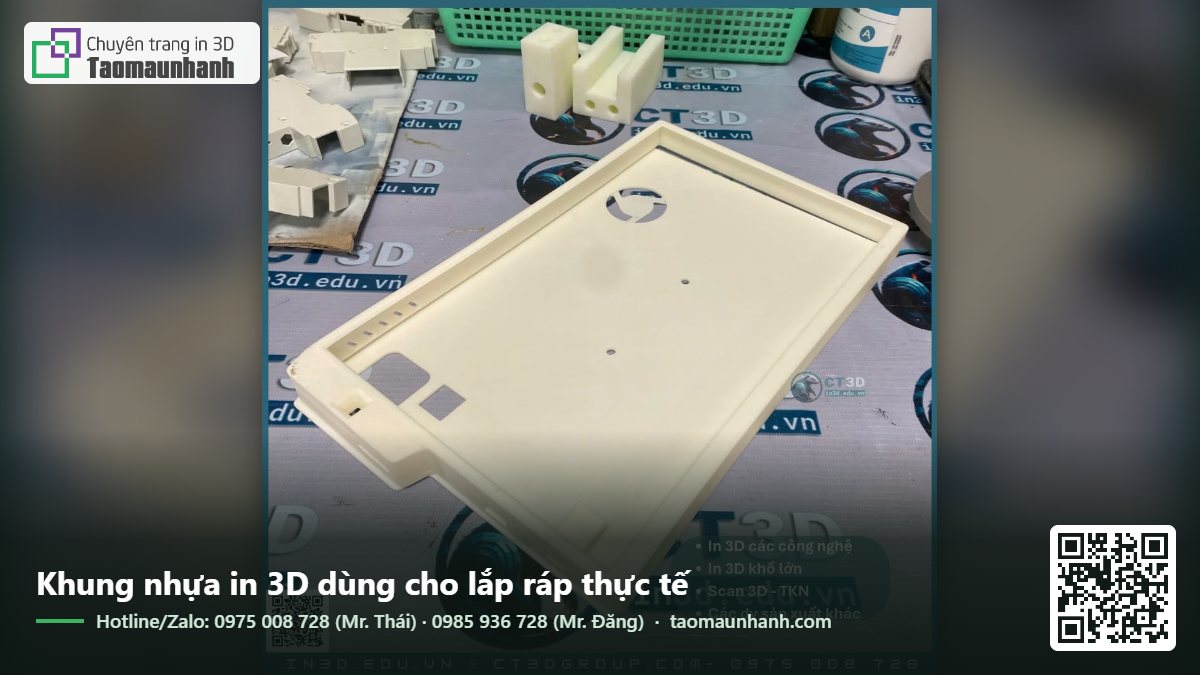
- Chi tiết SLS PA12 trong thiết bị: tương đương nhiều chi tiết nylon ép phun nếu được thiết kế đúng.
- Figure resin trưng bày trong tủ, tránh nắng: nhiều năm.
Cách đặt in để có chi tiết bền
Khi gửi file đặt in một chi tiết chịu lực, hãy cho xưởng biết:
- Chi tiết chịu lực gì, theo hướng nào: kéo, nén, uốn, xoắn, va đập. Một hình vẽ tay có mũi tên chỉ lực đã đủ.
- Môi trường: trong nhà hay ngoài trời, nhiệt độ cao nhất, có tiếp xúc dầu, nước, hóa chất không.
- Có tháo lắp nhiều lần không: để tư vấn đai ốc cấy hay ren in.
- Tuổi thọ mong muốn: dùng thử vài tuần hay dùng lâu dài.
Với những thông tin này, kỹ thuật viên sẽ chọn vật liệu, hướng in, số vách và infill phù hợp, thay vì dùng cài đặt mặc định chỉ tối ưu cho bề ngoài.
Kiểm tra độ bền trước khi dùng thật
Với chi tiết quan trọng, đừng chờ đến lúc lắp vào máy mới biết nó có đủ bền không. Một vài cách kiểm tra đơn giản mà xưởng nhỏ và kỹ sư thiết kế vẫn dùng:
- In hai bản theo hai hướng khác nhau và bẻ thử bằng tay hoặc bằng ê tô. Bạn sẽ thấy ngay hướng nào bền hơn và chi tiết gãy ở đâu.
- Thử tải tăng dần: treo vật nặng tăng dần lên móc, giá đỡ, ghi lại mức tải khi chi tiết bắt đầu biến dạng. Nhân hệ số an toàn ít nhất 2–3 lần so với tải dùng thật.
- Thử chu kỳ: với khớp gài, kẹp, nắp bật, đóng mở vài trăm lần liên tục. Chi tiết PLA thường nứt chân ngàm sớm; PETG, nylon chịu tốt hơn nhiều.
- Thử nhiệt: đặt chi tiết vào nơi có nhiệt độ gần điều kiện thật, như cốp xe giữa trưa hay cạnh động cơ, trong vài giờ, rồi kiểm tra biến dạng.
- Quan sát mặt gãy: nếu gãy phẳng đúng theo một đường lớp, nguyên nhân là liên kết lớp. Nếu gãy xé lởm chởm qua nhiều lớp, chi tiết đã khai thác gần hết độ bền của vật liệu, lúc này cần đổi vật liệu hoặc tăng tiết diện.
Năm hiểu lầm phổ biến về độ bền đồ in 3D
“Infill 100% là bền nhất”
Không hẳn. Infill 100% tăng trọng lượng, thời gian in và dễ gây cong vênh, trong khi độ bền tăng không tương xứng. Tăng số vách và đặt hướng in đúng thường hiệu quả hơn.
“Resin bền hơn nhựa sợi vì đặc và mịn”
Resin tiêu chuẩn cứng nhưng giòn. Rơi từ trên bàn xuống sàn gạch có thể vỡ, trong khi chi tiết PETG cùng hình dạng chỉ trầy nhẹ.
“In càng chậm càng bền”
Tốc độ ảnh hưởng ít hơn nhiệt độ và làm mát. In chậm mà nhiệt độ thấp, quạt mạnh vẫn cho liên kết lớp kém.
“Nhựa đắt tiền thì chắc chắn bền hơn”
Nhựa pha sợi carbon cứng và đẹp, nhưng giòn hơn nylon thường khi chịu va đập. Chọn vật liệu theo kiểu tải, không theo giá.
“Đồ in 3D không dùng lâu được”
Nhiều jig, gá, vỏ thiết bị, phụ tùng in 3D đang được dùng hằng ngày trong nhà máy suốt nhiều năm. Điều kiện là chọn đúng vật liệu và thiết kế cho đúng tải.
Khi nào in 3D không đủ bền
In 3D không phải lúc nào cũng là câu trả lời. Một số trường hợp nên cân nhắc phương án khác:
- Chi tiết chịu tải trọng lớn liên tục, liên quan an toàn con người: nên dùng kim loại gia công hoặc chi tiết đã được kiểm định.
- Chi tiết chịu nhiệt trên khoảng 120–150 °C liên tục: cần vật liệu kỹ thuật đặc biệt hoặc kim loại.
- Số lượng hàng nghìn trở lên với thiết kế đã chốt: ép phun vừa rẻ hơn vừa đồng đều hơn.
Trong các trường hợp này, in 3D vẫn hữu ích ở giai đoạn làm mẫu và thử lắp, trước khi chuyển sang phương pháp sản xuất chính.
Tạo Mẫu Nhanh tư vấn chọn vật liệu và cách in theo đúng điều kiện sử dụng của chi tiết. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Tài liệu liên quan trong hệ thống CT3D: dịch vụ in 3D (ct3dgroup.com) và dịch vụ tạo mẫu nhanh (in3d.edu.vn).
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
Nhựa in 3D nào bền nhất?
Tùy kiểu “bền” bạn cần. Chịu va đập và dẻo dai: nylon, PETG, TPU, PA12 SLS. Chịu nhiệt: ABS, ASA, nylon, PC. Ngoài trời: ASA. Cứng: PLA và nhựa pha sợi carbon, nhưng PLA giòn.
Đồ in 3D PLA có dùng ngoài trời được không?
Không nên dùng lâu dài. PLA mềm ở khoảng 55–60 °C và xuống cấp dưới nắng, mưa. Đồ ngoài trời nên in ASA hoặc PETG.
Vì sao chi tiết in 3D hay gãy theo đường lớp?
Vì liên kết giữa các lớp yếu hơn bản thân sợi nhựa. Hãy đặt hướng in sao cho lực không tách các lớp ra, tăng nhiệt độ in và giảm quạt cho chi tiết chịu lực.
Chi tiết in 3D có thay được chi tiết ép phun không?
Trong nhiều trường hợp có, nhất là chi tiết SLS nylon và chi tiết FDM vật liệu kỹ thuật được thiết kế đúng. Với số lượng lớn và chi tiết liên quan an toàn, ép phun hoặc kim loại vẫn là lựa chọn phù hợp hơn.