
ABS là loại nhựa quen thuộc trong đời sống: vỏ máy hút bụi, vỏ máy tính, bảng điều khiển ô tô, mũ bảo hiểm, các viên gạch đồ chơi lắp ghép nổi tiếng. Trong in 3D, ABS từng là vật liệu chủ lực của những máy in đời đầu, nay nhường vị trí phổ thông cho PLA và PETG, nhưng vẫn là lựa chọn quan trọng khi chi tiết cần chịu nhiệt, chịu va đập và cần gia công hoàn thiện như sản phẩm công nghiệp. Đổi lại, ABS khó in hơn: dễ cong vênh, dễ nứt lớp và có mùi. Bài này giải thích vì sao, và làm thế nào để in ABS thành công.
ABS là gì
ABS là viết tắt của acrylonitrile butadiene styrene, một loại nhựa nhiệt dẻo gồm ba thành phần. Acrylonitrile đóng góp khả năng chịu hóa chất và chịu nhiệt. Butadiene là thành phần cao su, giúp nhựa dẻo dai và chịu va đập. Styrene cho độ cứng, bề mặt bóng và dễ gia công. Tỷ lệ ba thành phần thay đổi theo từng loại ABS, tạo ra các mác nhựa với tính chất khác nhau.
Đặc tính của ABS trong in 3D
| Đặc tính | Mô tả |
|---|---|
| Chịu nhiệt | Hóa mềm ở khoảng 90–100 °C, cao hơn hẳn PLA và PETG |
| Chịu va đập | Tốt, dẻo dai |
| Độ cứng | Trung bình |
| Co ngót khi nguội | Lớn, nguyên nhân chính gây cong vênh |
| Liên kết lớp | Tốt nếu in trong môi trường ấm, kém nếu bị gió lạnh |
| Chịu tia UV | Kém, ngả vàng và giòn ngoài nắng |
| Gia công sau in | Rất tốt: chà nhám, khoan, cắt, sơn, dán đều dễ |
| Làm mịn bằng hóa chất | Có, bằng hơi acetone |
| Mùi khi in | Rõ, cần thông gió hoặc lọc khí |
Vì sao ABS cong vênh và nứt
Khi đầu phun đùn ra một đường ABS nóng chảy, đường nhựa đó nguội dần và co lại. Lớp trên vừa in còn nóng, lớp dưới đã nguội và co trước. Sự chênh lệch co ngót giữa các lớp tạo ứng suất bên trong chi tiết. Ứng suất này dồn về hai chỗ:
- Các góc ở đáy: lực kéo làm góc chi tiết bong khỏi bàn in và cong lên. Đây là hiện tượng cong vênh.
- Giữa các lớp ở chi tiết cao: nếu không khí xung quanh lạnh, lớp mới dính kém vào lớp cũ đã nguội. Ứng suất co ngót xé các lớp ra, tạo vết nứt ngang.
ABS co ngót nhiều hơn PLA và PETG đáng kể, nên hiện tượng này rõ hơn nhiều. Chi tiết càng lớn, càng dài và phẳng, càng dễ bị.
Điều kiện cần có để in ABS
Buồng in kín
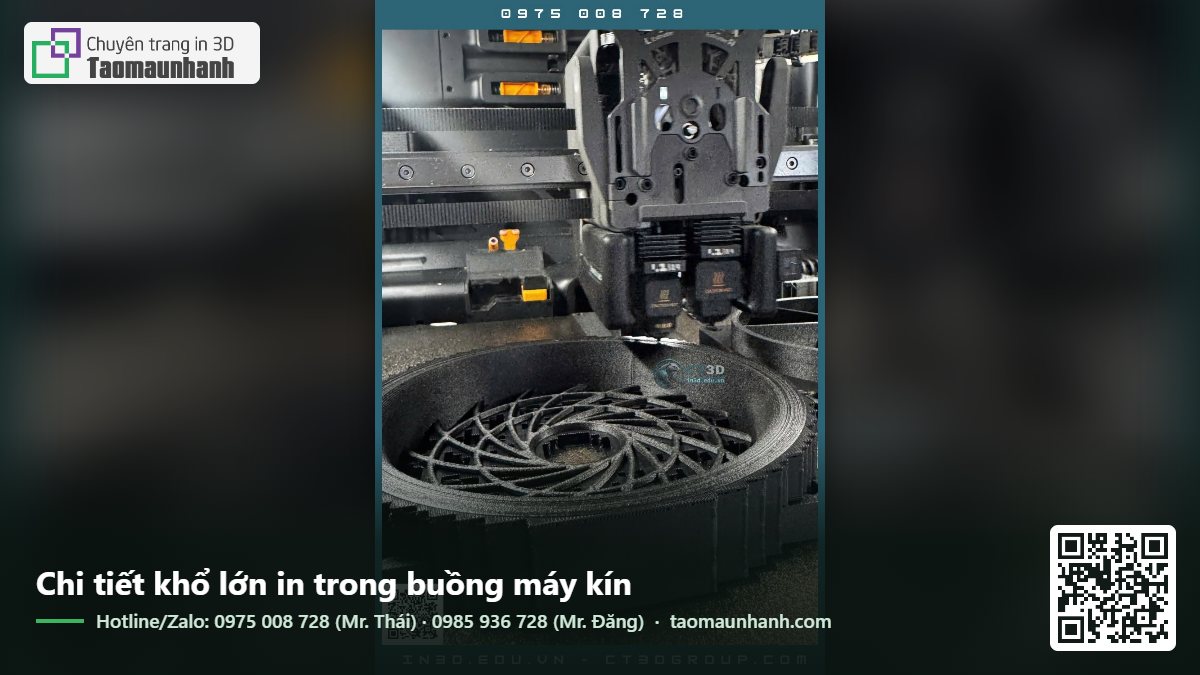
Đây là yếu tố quan trọng nhất. Buồng kín giữ không khí quanh chi tiết ấm, giảm chênh lệch nhiệt giữa các lớp. Buồng in có sưởi chủ động còn tốt hơn. Máy khung hở có thể dùng hộp che bằng mica, nhưng hiệu quả kém hơn máy kín thiết kế sẵn.
Bàn nhiệt đủ nóng
Bàn cần đạt khoảng 95–110 °C để lớp đầu bám chắc và các lớp dưới không co quá nhanh.
Tránh gió lùa
Máy lạnh, quạt trần, cửa sổ mở thổi vào máy là nguyên nhân hàng đầu gây nứt lớp ABS. Đặt máy ở góc phòng kín gió.
Thông gió hoặc lọc khí
ABS phát mùi khi in, có thể giải phóng styrene và hạt siêu mịn. Máy cần buồng kín có bộ lọc than hoạt tính và HEPA, hoặc ống hút khí ra ngoài. Không in ABS trong phòng ngủ.
Thông số in ABS khuyến nghị
| Thông số | Giá trị tham khảo |
|---|---|
| Nhiệt độ đầu phun | 230–260 °C |
| Nhiệt độ bàn | 95–110 °C |
| Nhiệt độ buồng | Càng ấm càng tốt, khoảng 40–60 °C nếu máy có sưởi |
| Quạt làm mát | 0–20%, chỉ bật nhẹ cho phần nhô hoặc chi tiết rất nhỏ |
| Bề mặt bàn | PEI, kính có phủ keo, hoặc dung dịch ABS pha acetone (ABS slurry) |
| Brim | Nên dùng 5–10 mm cho chi tiết có góc nhọn hoặc đáy lớn |
Mẹo thiết kế để giảm cong vênh
- Bo tròn góc đáy bằng bán kính vài milimét. Góc nhọn là nơi cong vênh bắt đầu.
- Thêm “tai chuột”: các đĩa tròn mỏng ở góc đáy, bẻ bỏ sau khi in.
- Tránh tấm phẳng dài, đặc. Thêm gân và rãnh giảm ứng suất, hoặc chia thành nhiều phần.
- Giữ độ dày thành đồng đều. Chỗ dày chỗ mỏng co ngót khác nhau, tạo ứng suất.
- Giảm infill ở chi tiết lớn. Khối đặc co ngót nhiều hơn.
Làm mịn ABS bằng hơi acetone
Đây là ưu điểm riêng của ABS. Acetone hòa tan bề mặt ABS. Khi đặt chi tiết trong buồng kín có hơi acetone, lớp ngoài cùng chảy mềm ra, các vân lớp liền lại, bề mặt trở nên bóng mịn như chi tiết ép phun.
Lưu ý quan trọng:
- Acetone rất dễ cháy. Không dùng nhiệt để tăng tốc bay hơi bằng nguồn lửa hoặc thiết bị đánh lửa. Làm ở nơi thông gió tốt, xa nguồn lửa và tia lửa điện.
- Làm mịn bằng hơi làm mất chi tiết sắc nét, chữ nhỏ và cạnh sắc bị bo tròn.
- Kích thước thay đổi nhẹ. Không dùng cho chi tiết lắp ghép chính xác, hoặc phải che các mặt lắp.
- Chi tiết cần thời gian để acetone bay hết và cứng lại hoàn toàn.
Acetone cũng được dùng làm keo dán ABS: chấm acetone lên hai mặt dán, ép lại, hai mặt hòa tan và liền vào nhau. Hỗn hợp ABS vụn hòa tan trong acetone (ABS slurry) dùng để trám khe, bả mối ghép, hoặc quét lên bàn in để tăng bám.
ABS và ASA: nên chọn loại nào
ASA (acrylonitrile styrene acrylate) là “anh em” của ABS, thay thành phần butadiene bằng cao su acrylic. Kết quả là ASA chịu tia UV và thời tiết tốt hơn hẳn, ít ngả màu, ít giòn khi để ngoài trời.
| Tiêu chí | ABS | ASA |
|---|---|---|
| Chịu nhiệt | Khoảng 90–100 °C | Tương đương hoặc cao hơn nhẹ |
| Chịu UV, ngoài trời | Kém | Tốt |
| Cong vênh | Nhiều | Tương đương hoặc ít hơn nhẹ |
| Làm mịn bằng acetone | Có | Có |
| Giá | Thấp | Cao hơn một chút |
Nguyên tắc chọn: đồ trong nhà, trong máy, cần chịu nhiệt thì ABS. Đồ ngoài trời, phụ kiện xe, biển hiệu ngoài trời thì ASA.
Ứng dụng phù hợp với ABS
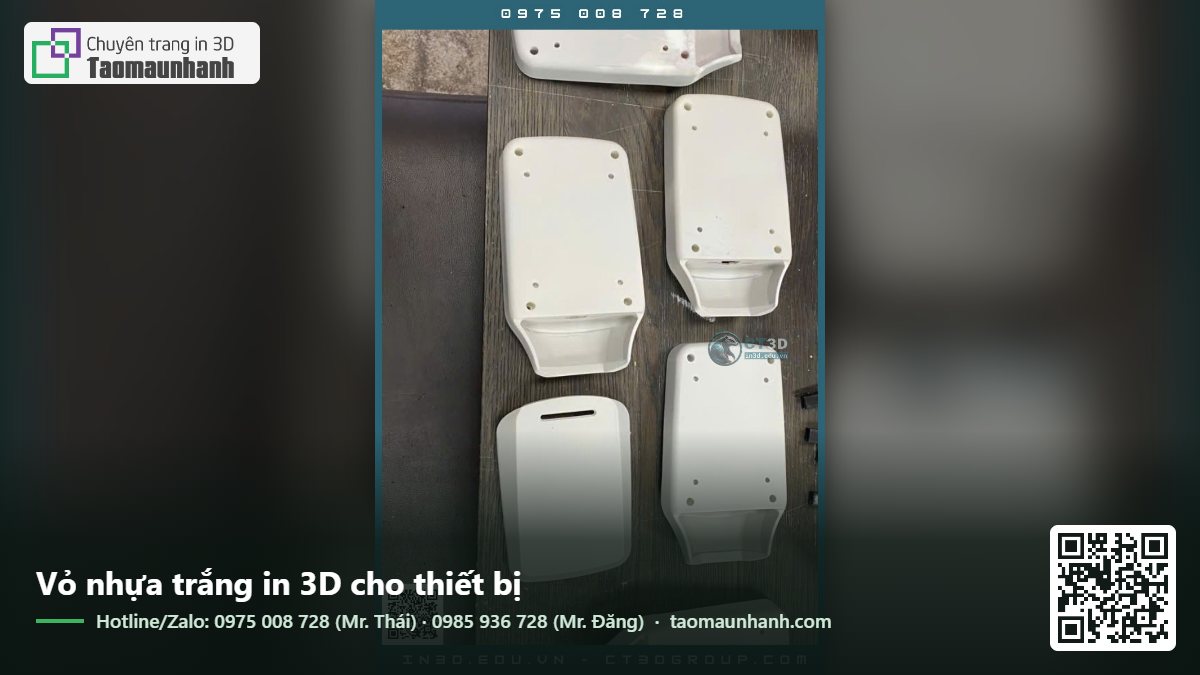
- Vỏ thiết bị điện tử đặt gần nguồn nhiệt, chi tiết bên trong máy.
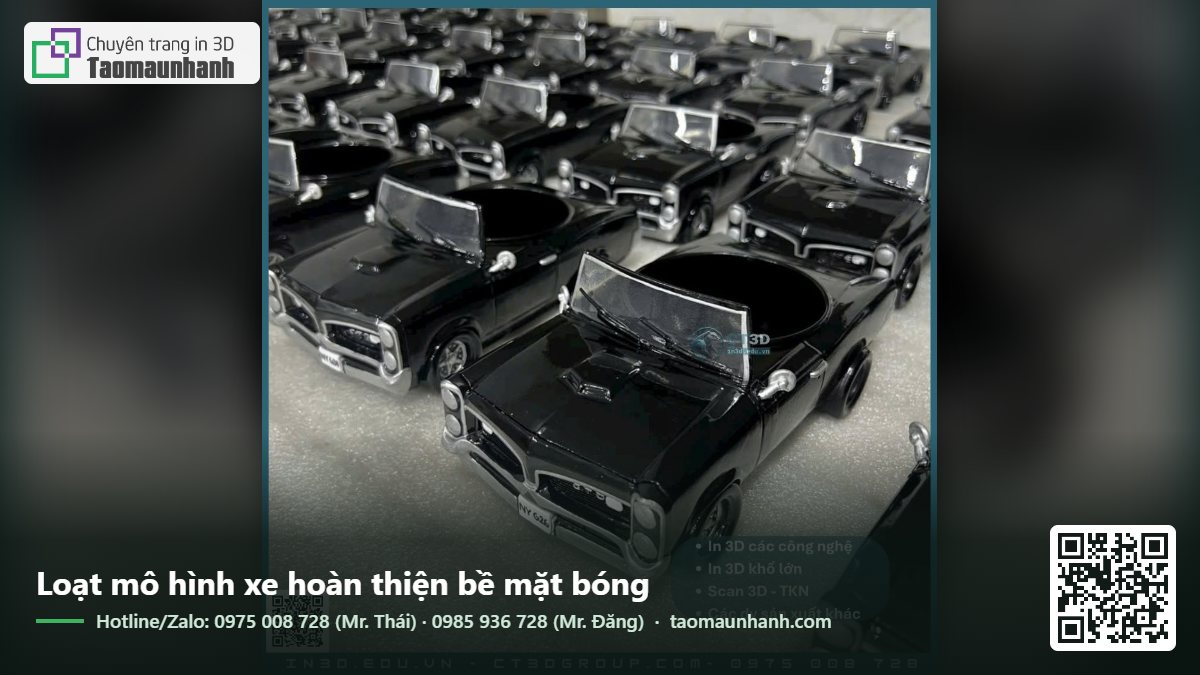
- Mẫu sản phẩm cần hoàn thiện bề mặt bóng như hàng ép phun, nhờ làm mịn bằng acetone.
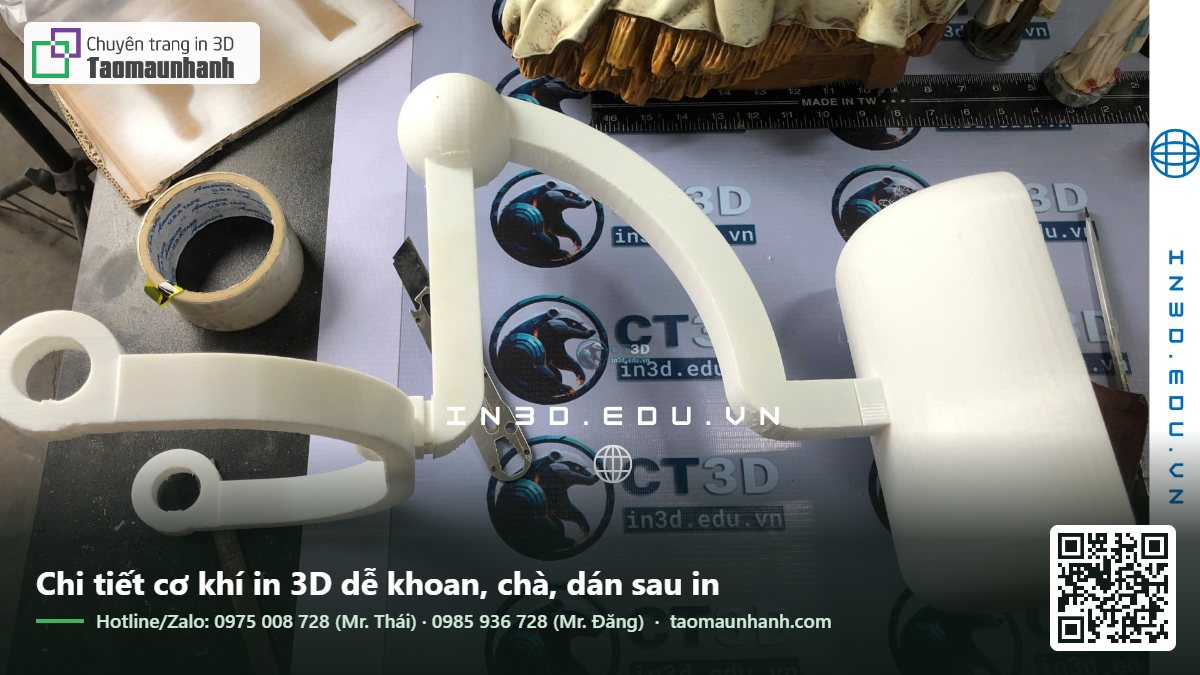
- Chi tiết cần khoan, cắt, chà, dán nhiều sau khi in.
- Phụ tùng nội thất ô tô không tiếp xúc nắng trực tiếp.
- Đồ gá làm việc ở nhiệt độ cao hơn khả năng của PETG.
- Mẫu thử cho sản phẩm sẽ ép phun bằng ABS, để đánh giá cảm giác và độ bền gần với sản phẩm cuối.
Khi nào không nên dùng ABS
- Bạn chỉ có máy khung hở trong phòng có máy lạnh hoặc gió lùa.
- Máy đặt trong phòng ngủ, phòng học, văn phòng không có hệ thống lọc khí.
- Chi tiết đặt ngoài trời lâu dài: chọn ASA.
- Chi tiết lớn, phẳng, mỏng, không thể thiết kế lại để giảm cong vênh: cân nhắc PETG hoặc SLS.
Các biến thể ABS cho in 3D
ABS tiêu chuẩn
Loại phổ biến, nhiều màu, giá rẻ. Đủ cho đa số chi tiết cần chịu nhiệt và hoàn thiện bề mặt.
ABS ít cong vênh
Một số nhà sản xuất pha chế ABS có độ co ngót thấp hơn, giúp in chi tiết lớn dễ hơn. Tuy vậy vẫn nên in trong buồng kín.
ABS pha sợi carbon hoặc sợi thủy tinh
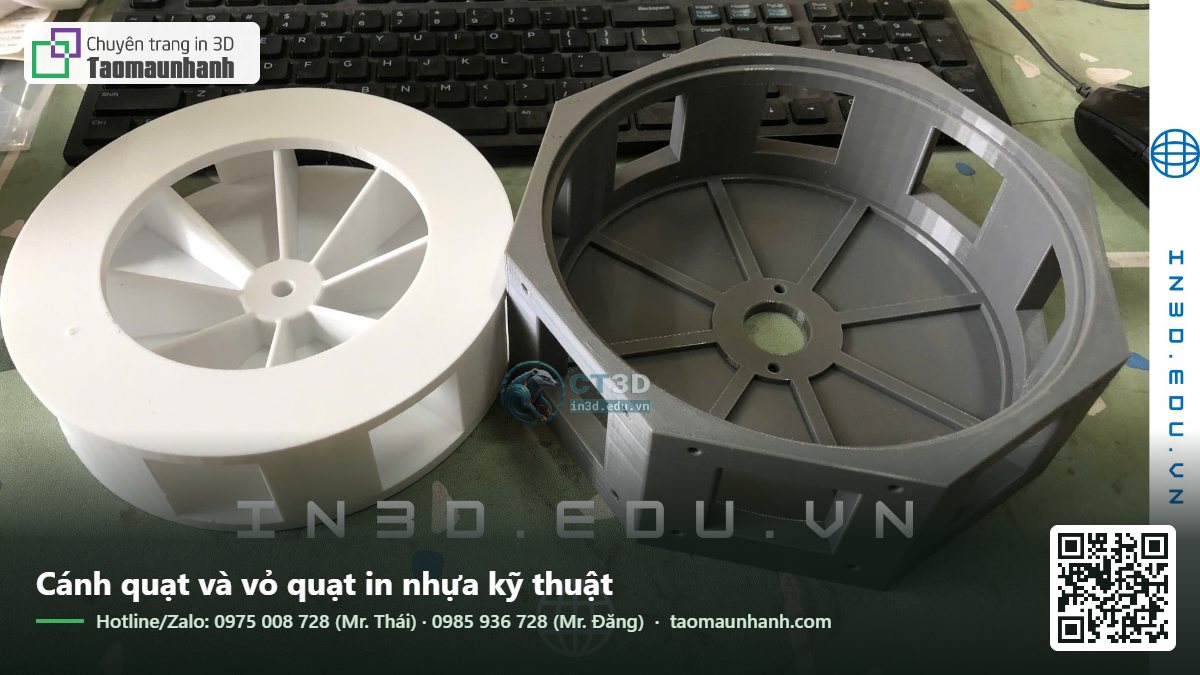
Cứng hơn, ổn định kích thước hơn, ít cong vênh hơn ABS thường. Hợp với đồ gá, giá đỡ cần độ cứng. Cần đầu phun thép cứng.
ABS chống cháy
Có phụ gia chống cháy, dùng cho vỏ thiết bị điện ở giai đoạn mẫu. Nếu sản phẩm cần chứng nhận chống cháy, vẫn phải kiểm tra theo tiêu chuẩn tương ứng.
ABS dùng cho đúc mẫu và làm mịn
Một số loại ABS được tối ưu để làm mịn bằng hơi đều hơn, cho bề mặt bóng đẹp, phù hợp mẫu trình khách.
Xử lý sự cố khi in ABS
| Hiện tượng | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Góc đáy cong lên | Bàn không đủ nóng, có gió, góc nhọn | Tăng nhiệt bàn, đóng buồng, thêm brim, bo góc |
| Nứt ngang giữa chi tiết | Buồng lạnh, quạt quá mạnh | Tắt quạt, sưởi buồng, tăng nhiệt đầu phun |
| Bong cả chi tiết giữa chừng | Lớp đầu bám kém | Vệ sinh bàn, chỉnh Z offset, dùng keo hoặc ABS slurry |
| Bề mặt sần, có bọt | Sợi bị ẩm | Sấy sợi ở khoảng 70–80 °C vài giờ |
| Phần nhô xấu | Quạt tắt hoàn toàn | Bật quạt nhẹ chỉ cho phần nhô, xoay chi tiết |
| Mùi khét | Nhiệt quá cao, nhựa đọng lâu trong đầu phun | Giảm nhiệt, vệ sinh đầu phun, kiểm tra cảm biến nhiệt |
Hoàn thiện chi tiết ABS như sản phẩm công nghiệp
ABS là lựa chọn quen thuộc khi cần một mẫu sản phẩm trông giống hàng thật. Quy trình hoàn thiện thường gồm:
- Gỡ support, cạo sạch mép.
- Chà nhám từ thô đến mịn, có thể chà khô vì ABS không chảy như PLA khi ma sát.
- Làm mịn bằng hơi acetone nếu không có yêu cầu kích thước chặt, hoặc bả matit và sơn lót.
- Sơn màu theo mã màu sản phẩm, phủ bóng hoặc mờ.
- In lụa, dán decal hoặc khắc laser logo và ký hiệu.
Mẫu ABS hoàn thiện kỹ có thể dùng để chụp ảnh catalogue, trưng bày triển lãm, hoặc đưa khách hàng cầm thử trước khi đầu tư khuôn ép phun.
In ABS và ASA tại Tạo Mẫu Nhanh
Chúng tôi in ABS và ASA trên máy buồng kín, trong khu xưởng có hút khí, hạn chế cong vênh và nứt lớp với chi tiết cỡ lớn. Có dịch vụ làm mịn bề mặt, chà nhám, sơn hoàn thiện cho mẫu sản phẩm. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Xem chi tiết dịch vụ in 3D của CT3D Group, hoặc tìm hiểu thêm dịch vụ tạo mẫu nhanh trên in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
Nhựa ABS chịu được bao nhiêu độ?
ABS hóa mềm ở khoảng 90–100 °C, phù hợp với chi tiết làm việc ở nhiệt độ cao hơn khả năng của PLA và PETG.
Vì sao in ABS bị cong góc?
Do ABS co ngót nhiều khi nguội. Cần buồng in kín, bàn nhiệt khoảng 100 °C, tránh gió lùa, dùng brim và bo tròn góc đáy khi thiết kế.
In ABS có độc không?
ABS phát mùi và có thể giải phóng styrene, hạt siêu mịn khi in. Nên in trong buồng kín có lọc khí hoặc hút khí ra ngoài, không in trong phòng ngủ.
ABS và PETG cái nào tốt hơn?
PETG dễ in hơn, ít mùi, chịu nước tốt. ABS chịu nhiệt cao hơn và hoàn thiện bề mặt dễ hơn, làm mịn được bằng acetone. Chọn theo nhiệt độ làm việc và yêu cầu bề mặt.
Có in ABS trên máy khung hở được không?
In được chi tiết nhỏ nếu phòng kín gió và dùng hộp che, nhưng chi tiết lớn rất dễ cong vênh và nứt lớp. Với nhu cầu in ABS thường xuyên, nên dùng máy có buồng kín hoặc đặt in tại xưởng.
ABS có tái chế được không?
ABS là nhựa nhiệt dẻo nên về nguyên tắc tái chế được. Bản in hỏng, support nên được thu gom riêng thay vì bỏ lẫn rác sinh hoạt.