
Một chiếc chụp đèn trong, mẫu chai nước hoa, ống dẫn để quan sát dòng chảy chất lỏng, mô hình kiến trúc có cửa kính, hay chi tiết trưng bày thấy được cơ cấu bên trong: những thứ này đều cần in 3D trong suốt. Nhưng người mới thường thất vọng khi lần đầu in bằng nhựa “trong”: bản in ra chỉ hơi mờ đục như kính mờ, không trong như kỳ vọng. Lý do không nằm ở vật liệu, mà ở bề mặt và cấu trúc lớp. Bài này giải thích vì sao bản in trong bị đục, chọn công nghệ và vật liệu nào, và quy trình hoàn thiện để đạt độ trong cao nhất.
Vì sao bản in “trong” lại bị đục
Một vật liệu trong suốt cho ánh sáng đi thẳng qua. Ánh sáng bị đục khi gặp quá nhiều bề mặt phân cách làm nó tán xạ theo các hướng khác nhau. Bản in 3D có hai nguồn tán xạ:
- Bề mặt ngoài nhám: vân lớp, vết support, bề mặt mờ. Giống như kính mờ: vật liệu kính vẫn trong, nhưng bề mặt nhám làm ánh sáng tán xạ.
- Mặt phân cách bên trong: với FDM, giữa các đường nhựa và các lớp có vô số khe khí nhỏ, mỗi khe là một bề mặt tán xạ. Infill bên trong còn tạo thêm hàng nghìn mặt phân cách.
Muốn trong, phải giải quyết cả hai: làm bên trong liền khối nhất có thể, và làm bề mặt ngoài nhẵn bóng.
Chọn công nghệ và vật liệu
| Lựa chọn | Độ trong có thể đạt | Ưu điểm | Hạn chế |
|---|---|---|---|
| Resin trong (clear resin) SLA, MSLA | Cao, gần như kính sau khi đánh bóng và phủ | Bên trong liền khối, chi tiết sắc nét | Ngả vàng nhẹ theo thời gian và tia UV, giòn hơn nhựa kỹ thuật |
| PETG trong, FDM | Trung bình, mờ trong, thấy được hình dạng phía sau | Bền, dẻo, chịu nhiệt tốt hơn resin, rẻ | Khó đạt độ trong cao vì cấu trúc đường in |
| PC trong, FDM | Trung bình | Chịu nhiệt và va đập rất tốt | Khó in, cần nhiệt độ cao |
| Đúc epoxy hoặc PU trong từ khuôn silicone | Rất cao | Trong như kính, bề mặt theo mẫu gốc | Cần làm mẫu gốc và khuôn, mất thời gian |
| Gia công CNC tấm mica, PC đặc rồi đánh bóng | Rất cao | Trong tuyệt đối | Giới hạn hình dạng, chi phí cao với hình phức tạp |
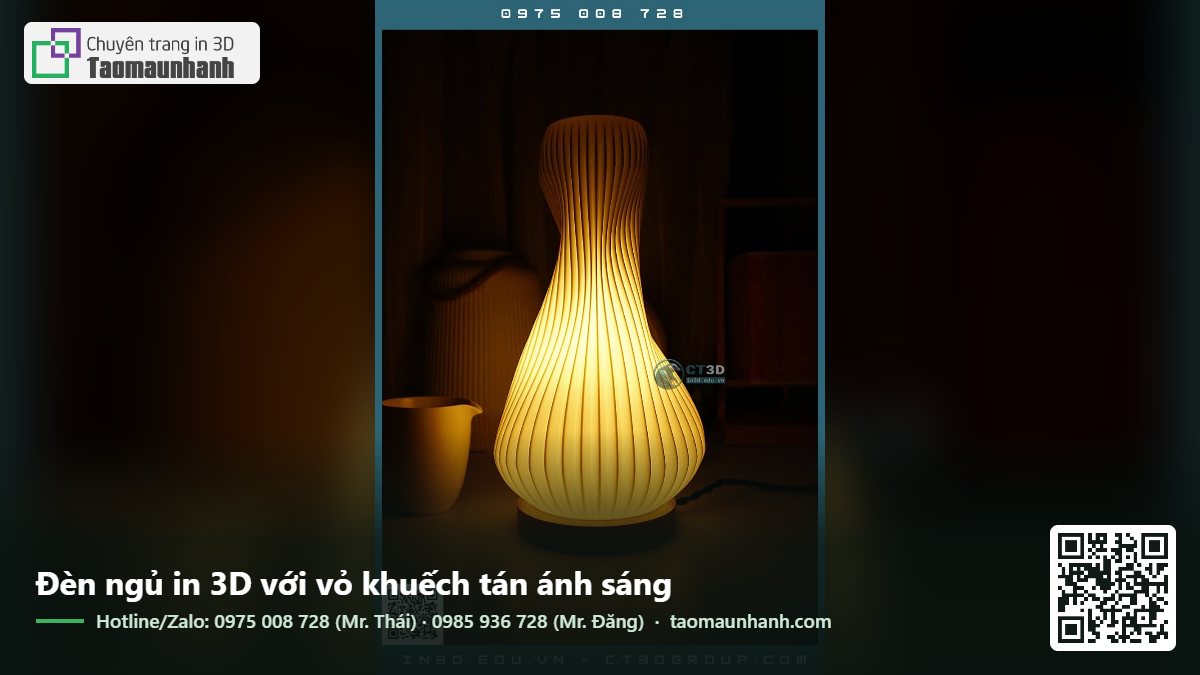
Với yêu cầu trong nhất trong in 3D trực tiếp, resin trong là lựa chọn hàng đầu. PETG trong phù hợp khi cần bền, chịu nhiệt và chấp nhận độ trong vừa phải, như chụp đèn khuếch tán ánh sáng.
In resin trong suốt
Cài đặt và chuẩn bị
- Bể resin sạch: vết resin cũ màu khác trong bể sẽ lẫn vào chi tiết.
- Thời gian chiếu đúng mức: chiếu quá lâu làm resin trong ngả vàng nhiều hơn.
- Đặt support ở mặt ít quan trọng: mỗi điểm support để lại một chấm cần chà nhám.
- In đặc hoặc làm rỗng có cân nhắc: chi tiết rỗng có lớp vỏ trong và lòng rỗng cũng sẽ có bề mặt bên trong cần xử lý, khó đánh bóng.
Rửa và chiếu UV
Rửa sạch resin dư bằng cồn IPA. Resin trong rửa không sạch sẽ để lại lớp bề mặt dính, mờ. Chiếu UV vừa đủ; một số người chiếu dưới nước để giảm ngả vàng và chiếu đều hơn. Tránh chiếu UV quá mức.
Quy trình làm trong
- Gỡ support và cắt sạch các điểm tiếp xúc.
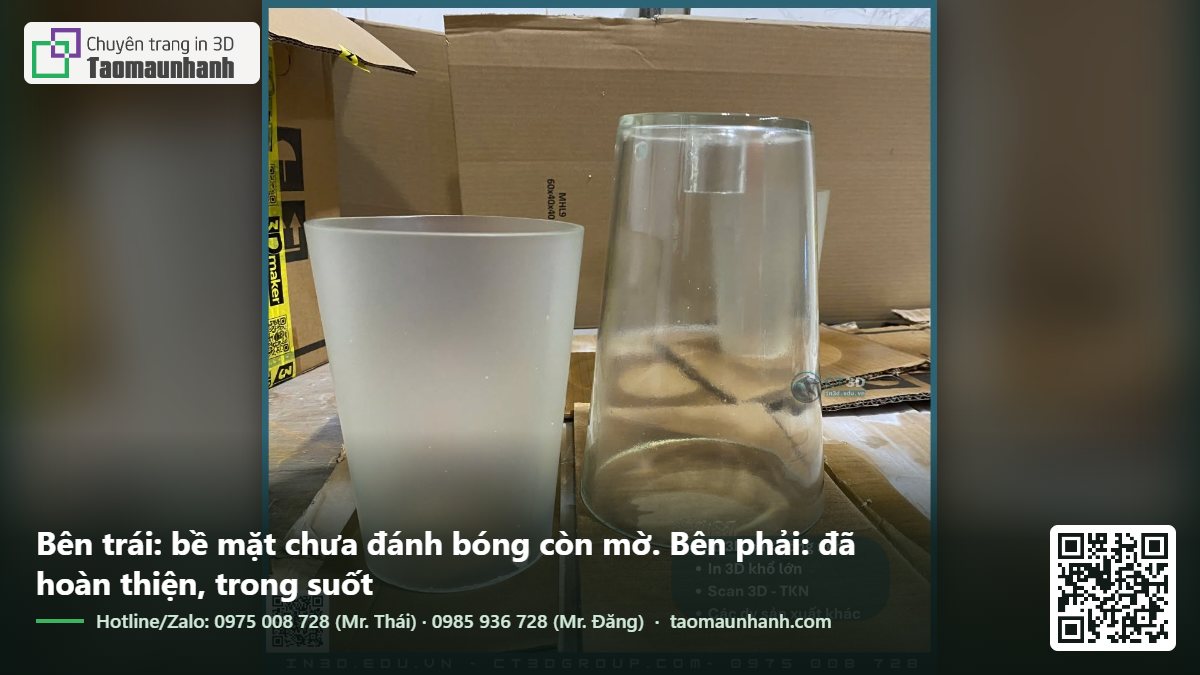
- Chà nhám nước tăng dần độ mịn: 400, 600, 800, 1000, 1500, 2000, có thể tới 3000. Mỗi cấp chà cho đến khi xóa hết vết xước của cấp trước. Đây là bước tốn công nhất.
- Đánh bóng bằng kem đánh bóng nhựa hoặc kem đánh bóng ô tô, dùng khăn mềm hoặc máy đánh bóng tốc độ thấp.
- Phủ bóng thay cho đánh bóng, hoặc sau khi đánh bóng: nhúng hoặc quét một lớp resin trong mỏng rồi chiếu UV, hoặc phun sơn bóng trong suốt. Lớp phủ lấp đầy các vết xước li ti và cho bề mặt bóng như kính.
Với chi tiết hình dạng phức tạp, khe hẹp, chỉ phủ bóng mà không chà nhám kỹ cũng cải thiện độ trong đáng kể, dù chưa đạt mức hoàn hảo.
In PETG trong suốt
FDM không bao giờ trong bằng resin, nhưng có thể cải thiện đáng kể với các cài đặt sau:
- Infill 100% với hướng đường in đồng nhất, hoặc in chế độ một vách cho chi tiết rỗng như chụp đèn, bình.
- Nhiệt độ cao hơn bình thường trong dải cho phép, giúp các đường nhựa chảy vào nhau, ít khe khí.
- Tốc độ chậm và quạt thấp để nhựa có thời gian liền khối.
- Lưu lượng hơi cao để lấp khe giữa các đường.
- Độ dày lớp lớn hơn có khi lại trong hơn, vì ít mặt phân cách giữa các lớp.
- Sợi khô hoàn toàn: sợi ẩm tạo bọt khí li ti làm đục.
Sau khi in, có thể chà nhám nước và phủ bóng như với resin để cải thiện bề mặt ngoài. Tuy vậy, cấu trúc bên trong vẫn hạn chế độ trong tối đa.
Ứng dụng của in 3D trong suốt
- Chụp đèn, tấm khuếch tán ánh sáng: PETG trong mờ cho ánh sáng dịu, chịu nhiệt tốt hơn resin.
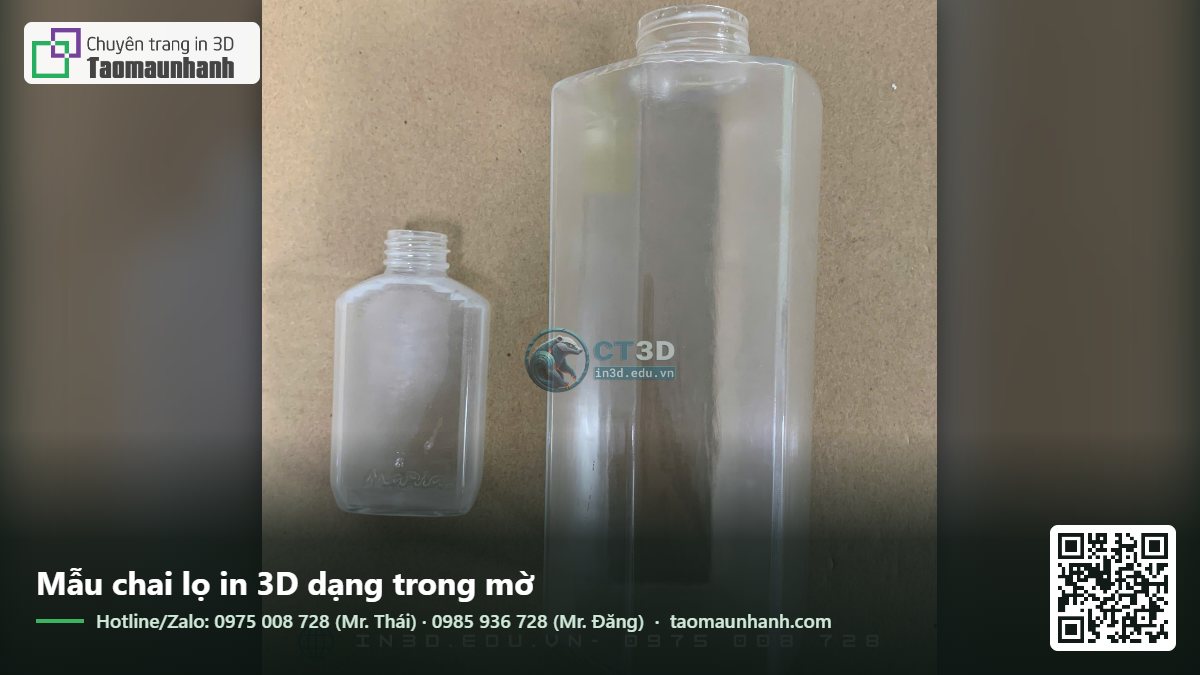
- Mẫu chai lọ, bao bì mỹ phẩm: resin trong đánh bóng cho mẫu trình khách, chụp ảnh.
- Ống dẫn, kênh dòng chảy: quan sát chất lỏng, bọt khí trong thiết bị thí nghiệm, mô hình y sinh.
- Mô hình kiến trúc: mặt kính, giếng trời, cửa sổ lớn.
- Vỏ trong để trưng bày cơ cấu bên trong: mô hình giáo dục, sản phẩm trưng bày.
- Thanh dẫn sáng: dẫn ánh sáng đèn LED từ bo mạch ra mặt vỏ thiết bị.
- Trang sức, đồ trang trí: kết hợp màu nhuộm resin.
Thiết kế chi tiết để dễ làm trong
Độ trong cuối cùng phụ thuộc rất nhiều vào việc bạn có tiếp cận được các bề mặt để chà và đánh bóng hay không. Vài nguyên tắc thiết kế giúp việc hoàn thiện dễ hơn:
- Tránh khe hẹp, góc trong sắc: giấy nhám và khăn đánh bóng không chạm tới. Bo tròn góc trong với bán kính đủ lớn.
- Chia chi tiết rỗng thành hai nửa: ví dụ mẫu chai lọ in làm hai nửa theo chiều dọc, đánh bóng cả mặt trong lẫn mặt ngoài rồi dán lại bằng keo trong. Mặt trong mờ sẽ làm cả chai trông đục.
- Mặt quan trọng hướng lên khi in resin: để support nằm ở mặt khuất.
- Độ dày đều: chỗ dày chỗ mỏng tạo hiệu ứng thấu kính, hình ảnh phía sau bị méo.
- Giảm chi tiết nhỏ trên mặt trong: chữ nổi, vân nhỏ khó đánh bóng mà không bị mòn mất.
Màu sắc cho chi tiết trong
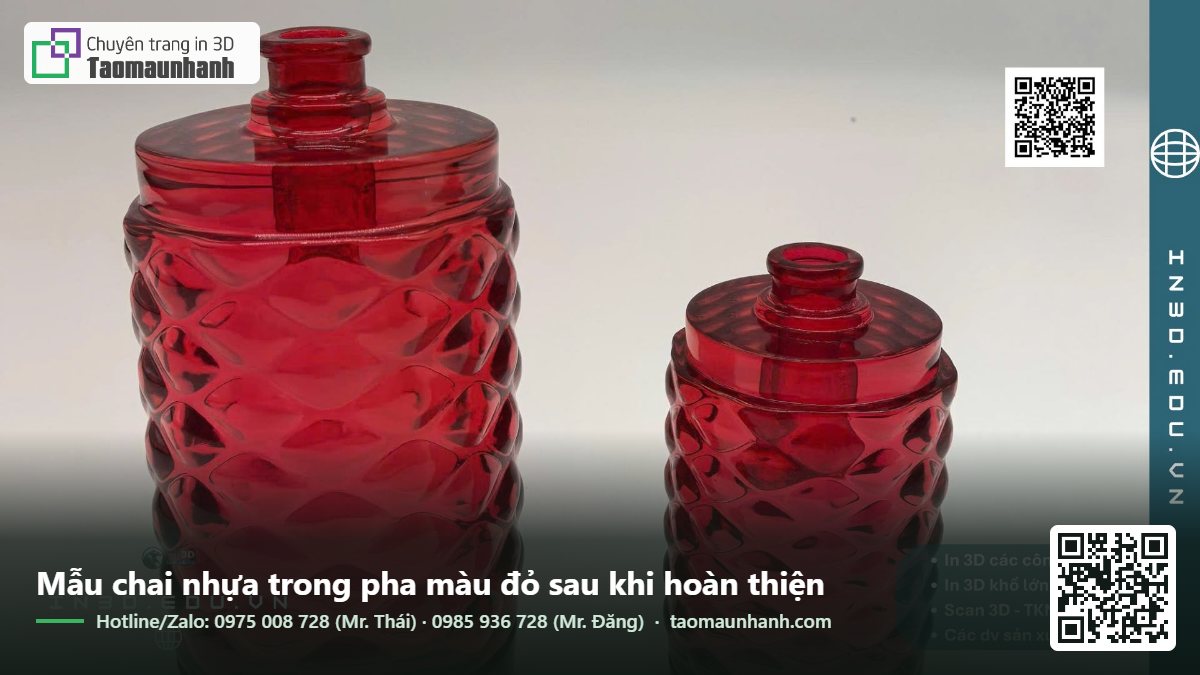
Ngoài trong không màu, có thể tạo chi tiết trong có màu theo nhiều cách:
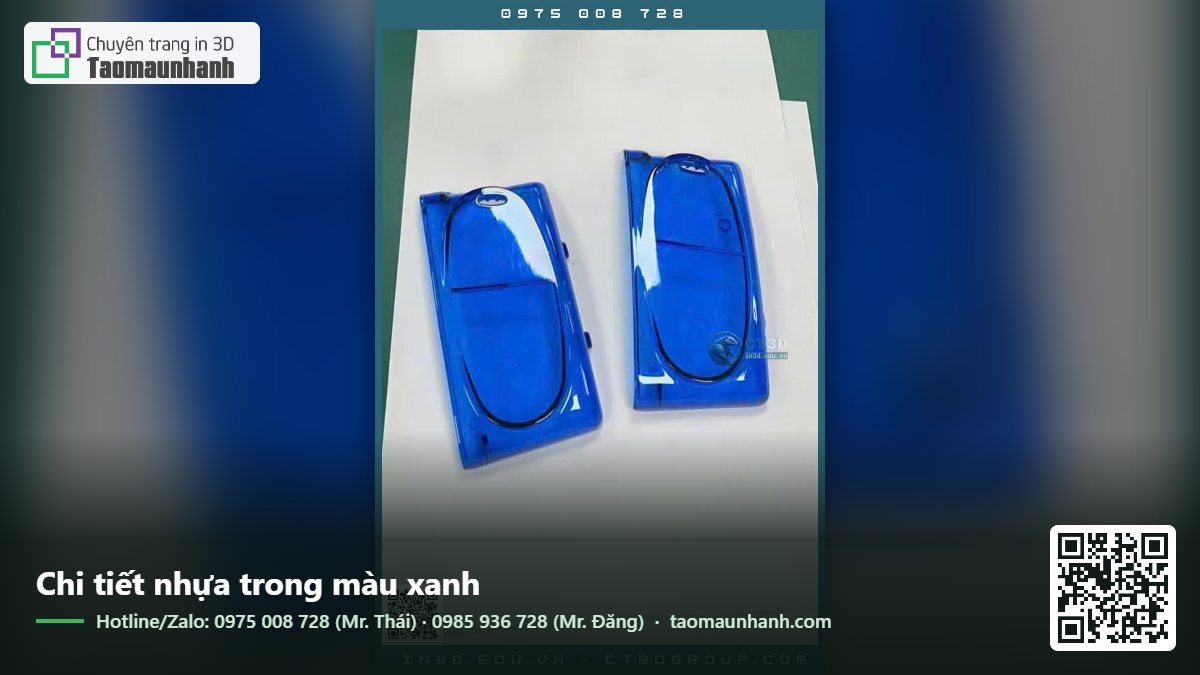
- Pha màu vào resin trước khi in: dùng chất tạo màu chuyên dụng cho resin, lượng rất ít. Pha quá nhiều làm resin khó đông, chi tiết in hỏng.
- Nhuộm sau khi in: ngâm chi tiết resin trong dung dịch nhuộm ấm, màu thấm vào bề mặt.
- Sơn trong (candy paint): phun lớp sơn trong có màu lên chi tiết đã đánh bóng, giữ được độ trong và có màu ánh sắc.
- Dùng sợi PETG trong có màu sẵn cho FDM.
- Đúc epoxy pha màu từ khuôn silicone, cho màu đều và trong nhất.
So sánh chi phí các phương án làm chi tiết trong
| Phương án | Chi phí tương đối | Thời gian | Hợp với |
|---|---|---|---|
| PETG trong, không hoàn thiện | Thấp | Nhanh | Chụp đèn khuếch tán, mẫu thử |
| Resin trong, chỉ phủ bóng | Trung bình | Nhanh đến vừa | Mẫu trưng bày, chi tiết phức tạp |
| Resin trong, chà nhám và đánh bóng kỹ | Cao | Vừa | Mẫu chai lọ, mẫu chụp ảnh |
| Mẫu gốc in 3D, đúc epoxy trong | Cao lần đầu, thấp khi nhiều bản | Lâu hơn | Cần nhiều bản trong như kính |
Phần chi phí lớn nhất của chi tiết trong thường không phải là in, mà là giờ công chà nhám và đánh bóng. Vì vậy thiết kế dễ hoàn thiện có thể giảm chi phí đáng kể.
Lưu ý về độ bền màu
Resin trong ngả vàng dần theo thời gian, nhanh hơn khi tiếp xúc ánh nắng và tia UV. Với chi tiết trưng bày lâu dài, hãy đặt tránh nắng trực tiếp và cân nhắc phủ lớp chống UV. Với chi tiết cần trong lâu năm ngoài trời, vật liệu PC hoặc mica gia công vẫn bền hơn.
Những lỗi thường gặp khi làm chi tiết trong
Bọt khí bên trong
Với resin, bọt khí có thể sinh ra khi khuấy resin quá mạnh hoặc đổ resin mới vào bể quá nhanh. Hãy để resin nghỉ vài phút trước khi in. Với FDM, bọt li ti thường do sợi ẩm.
Vết trắng đục sau khi rửa
Cồn rửa còn đọng trên bề mặt khi chiếu UV, hoặc chi tiết chưa khô hẳn. Để chi tiết khô hoàn toàn trước khi chiếu UV.
Vết xước lộ ra sau khi phủ bóng
Bỏ qua một cấp giấy nhám, vết xước của cấp thô hơn vẫn còn. Lớp phủ bóng làm nổi rõ những vết này. Chà lại đúng trình tự.
Ngả vàng ngay sau khi hoàn thiện
Thường do chiếu UV quá lâu hoặc quá mạnh. Giảm thời gian chiếu, hoặc chiếu chi tiết ngâm trong nước.
Lớp phủ bóng bị chảy, đọng giọt
Phủ quá dày một lần. Phủ nhiều lớp mỏng, xoay chi tiết khi phủ để lớp phủ đều, treo chi tiết để giọt thừa chảy xuống mép khuất.
Chi tiết trong bị nứt sau vài ngày
Ứng suất bên trong resin do chiếu UV quá mức hoặc chi tiết dày đặc co ngót. Với khối trong dày, cân nhắc đúc epoxy thay vì in.
In 3D trong suốt tại Tạo Mẫu Nhanh
Chúng tôi in resin trong và PETG trong, có dịch vụ chà nhám nước, đánh bóng và phủ bóng để đạt độ trong cao. Với yêu cầu trong tuyệt đối, chúng tôi tư vấn phương án in mẫu gốc rồi đúc epoxy trong từ khuôn silicone. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Tài liệu liên quan trong hệ thống CT3D: dịch vụ in 3D SLA khổ lớn (ct3dgroup.com) và dịch vụ in 3D SLA khổ lớn (in3d.edu.vn).
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
In 3D có ra chi tiết trong như kính không?
Có thể đạt gần như kính với resin trong sau khi chà nhám nước kỹ và đánh bóng hoặc phủ bóng. In thẳng ra mà không hoàn thiện thì thường chỉ trong mờ.
PETG trong có trong bằng resin không?
Không. PETG in FDM có cấu trúc đường in tạo nhiều mặt tán xạ, thường chỉ đạt trong mờ. Bù lại PETG bền và chịu nhiệt tốt hơn.
Vì sao resin trong bị ngả vàng?
Do tác động của tia UV và quá trình lão hóa vật liệu. Chiếu UV quá lâu sau in và để chi tiết ngoài nắng làm ngả vàng nhanh hơn.
Đánh bóng chi tiết trong suốt mất bao lâu?
Tùy kích thước và độ phức tạp, từ vài chục phút cho chi tiết nhỏ đơn giản đến vài giờ cho chi tiết lớn nhiều mặt cong. Đây thường là phần tốn công nhất của đơn hàng trong suốt.
Có in được chi tiết trong suốt có màu không?
Có, bằng cách pha màu vào resin, nhuộm sau in, phủ sơn trong có màu, hoặc dùng sợi PETG trong có màu sẵn.