
PETG thường được gọi là “vật liệu bước tiếp theo” sau PLA. Khi người dùng bắt đầu in những chi tiết phải làm việc thật như kẹp, giá đỡ, vỏ hộp, đồ dùng ngoài ban công, họ nhận ra PLA giòn và mềm khi gặp nóng. PETG giải quyết phần lớn những hạn chế đó mà vẫn dễ in gần như PLA, không cần buồng kín như ABS. Bài này giải thích PETG là gì, mạnh yếu ở đâu, cách in PETG đẹp, và khi nào nên chọn PETG.

PETG là gì
PETG là polyethylene terephthalate được biến tính bằng glycol. Nó là họ hàng gần của PET, loại nhựa làm chai nước uống. Phần glycol thêm vào giúp nhựa ít kết tinh hơn khi nguội, nhờ vậy dễ in hơn, trong hơn và dẻo dai hơn PET thường. PETG được dùng rộng rãi ngoài in 3D: tấm nhựa trong làm vách ngăn, hộp trưng bày, bao bì, khay y tế.
Đặc tính nổi bật của PETG
| Đặc tính | PETG | So với PLA |
|---|---|---|
| Độ dẻo dai, chịu va đập | Tốt, cong trước khi gãy | Tốt hơn rõ rệt |
| Độ cứng | Trung bình | Mềm hơn một chút |
| Nhiệt độ hóa mềm | Khoảng 70–80 °C | Cao hơn khoảng 15–20 °C |
| Chịu nước, độ ẩm khi dùng | Tốt | Tốt hơn |
| Chịu hóa chất | Khá, chịu nhiều chất tẩy rửa thông thường | Tốt hơn |
| Chịu tia UV | Khá | Tốt hơn |
| Liên kết lớp | Rất tốt | Tốt hơn |
| Co ngót, cong vênh | Thấp | Gần tương đương, hơn ABS nhiều |
| Độ trong | Có loại trong suốt | Trong hơn |
| Hút ẩm của sợi | Đáng kể, cần sấy | Hút ẩm nhiều hơn |
| Kéo tơ khi in | Dễ kéo tơ | Nhiều hơn |
Khi nào chọn PETG thay PLA
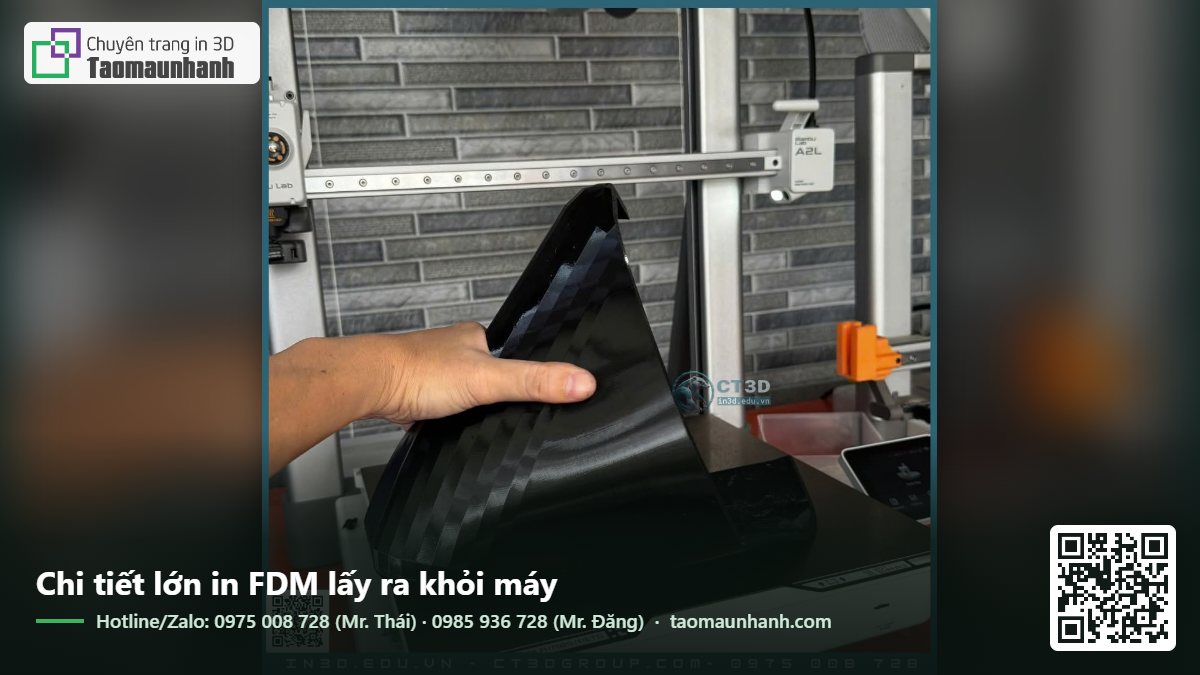
- Chi tiết chịu va đập, rơi rớt: vỏ hộp, hộp đựng dụng cụ, ốp bảo vệ.
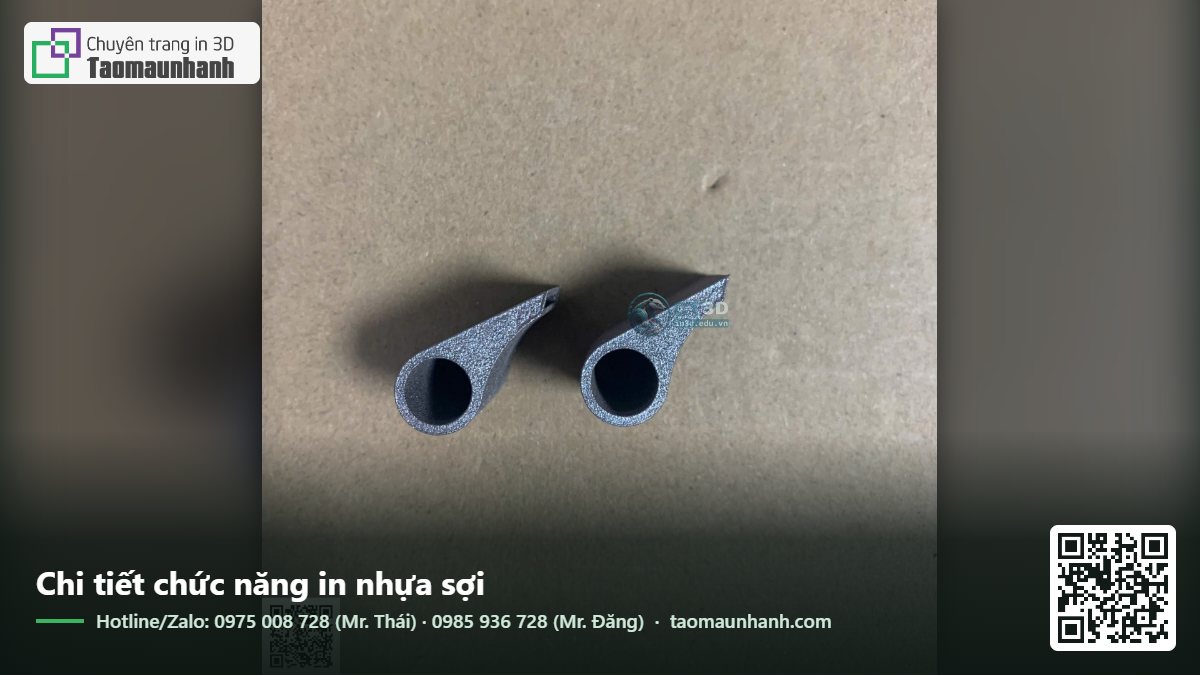
- Chi tiết có ngàm gài, kẹp đàn hồi: PETG uốn được mà không gãy giòn như PLA.
- Đồ dùng ngoài ban công, sân vườn: chịu nắng mưa tốt hơn PLA, dù không bằng ASA.
- Chi tiết gần nguồn nhiệt vừa phải: gần động cơ nhỏ, bộ nguồn, đèn.
- Chi tiết tiếp xúc nước: vòi tưới, phụ kiện bể cá, khay đựng nước.
- Jig, gá trên dây chuyền: cân bằng tốt giữa độ bền, độ chính xác và chi phí.
- Chi tiết cơ khí nhẹ: giá đỡ, bạc lót tải nhẹ, puly nhỏ.
Khi nào PETG chưa phải lựa chọn tốt
- Cần độ cứng cao, ít võng: PLA cứng hơn, nhựa pha sợi carbon cứng hơn nữa.
- Cần chi tiết rất sắc nét, phần nhô lớn: PETG hơi chảy xệ hơn PLA ở phần nhô và cầu.
- Nhiệt độ làm việc trên khoảng 80 °C: nên dùng ABS, ASA, nylon, PC.
- Ngoài trời lâu dài dưới nắng gắt: ASA bền màu và bền UV hơn.
- Bề mặt cần sơn đẹp, dễ chà: PETG chà nhám khó hơn PLA, bề mặt dễ xơ.
Thông số in PETG khuyến nghị
| Thông số | Giá trị tham khảo |
|---|---|
| Nhiệt độ đầu phun | 220–250 °C |
| Nhiệt độ bàn | 70–85 °C |
| Quạt làm mát | 30–60%, tăng cho phần nhô và cầu |
| Tốc độ | Chậm hơn PLA một chút cho bề mặt đẹp |
| Buồng kín | Không bắt buộc |
| Bề mặt bàn | PEI nhám, PEI có lớp keo dán mỏng |
Lưu ý quan trọng: PETG dính bàn quá chặt
PETG bám rất chặt vào bề mặt PEI trơn và kính. Khi tháo bản in, có thể kéo theo mảnh lớp phủ PEI hoặc làm mẻ kính. Cách phòng tránh: dùng tấm PEI nhám, hoặc phủ một lớp keo dán giấy mỏng lên bàn làm lớp ngăn; không ép lớp đầu quá sát như khi in PLA; chờ bàn nguội hẳn rồi uốn tấm bàn để tách bản in.
Khắc phục kéo tơ khi in PETG
Kéo tơ là phàn nàn phổ biến nhất khi in PETG. Các bước xử lý theo thứ tự:
- Sấy sợi: PETG hút ẩm đáng kể. Sợi ẩm sẽ kéo tơ nặng, có bọt khí nhỏ, bề mặt sần. Sấy ở khoảng 60–65 °C trong vài giờ.
- Giảm nhiệt độ đầu phun 5–10 °C.
- Tăng rút nhựa từng chút. Đừng tăng quá nhiều, PETG dễ gây nghẹt khi rút sâu.
- Tăng tốc độ di chuyển không đùn.
- Bật tùy chọn tránh đi qua vùng ngoài khi di chuyển.
- Dùng máy sấy hoặc hộp hút ẩm cấp sợi trực tiếp khi in lâu trong mùa ẩm.
Một ít sợi tơ mảnh còn sót lại có thể xử lý nhanh bằng súng thổi nhiệt lướt qua bề mặt sau in.
Các biến thể PETG
PETG trong suốt
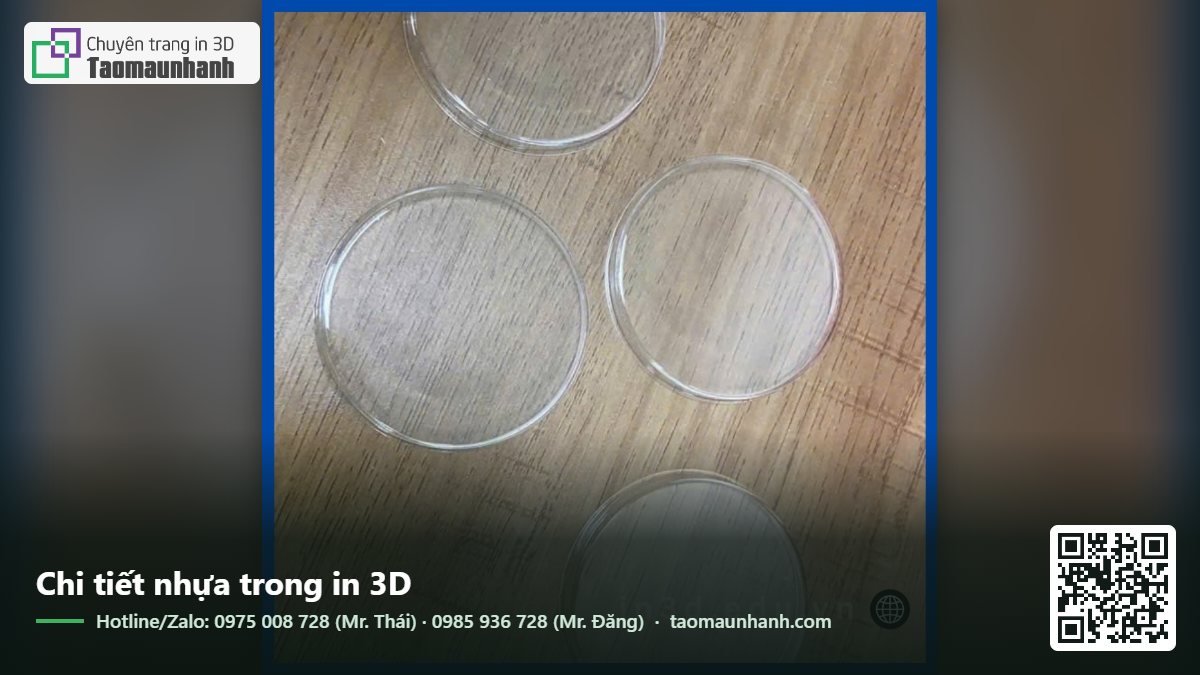
In được chi tiết trong hoặc mờ đục, phù hợp chụp đèn, cửa sổ đèn báo trên vỏ thiết bị, hộp trưng bày nhỏ. Độ trong phụ thuộc cài đặt: in nóng, lớp dày, infill 100% và tốc độ chậm cho chi tiết trong hơn. Không trong như kính, nhưng có thể xử lý thêm bằng chà nhám nước và phủ bóng.
PETG pha sợi carbon hoặc sợi thủy tinh
Cứng hơn, ổn định kích thước hơn, bề mặt mờ đẹp. Dùng cho đồ gá cần cứng, chi tiết drone, robot. Cần đầu phun thép cứng vì sợi gia cường mài mòn đầu phun đồng.
PETG chống tĩnh điện
Có phụ gia làm vật liệu dẫn điện nhẹ, dùng cho đồ gá, khay chứa linh kiện điện tử.
PCTG và các copolyester khác
Một số loại copolyester mới có độ trong và độ dai cao hơn PETG thường. Cách in tương tự PETG.
So sánh PETG với PLA và ABS
| Tiêu chí | PLA | PETG | ABS |
|---|---|---|---|
| Dễ in | Dễ nhất | Dễ | Cần buồng kín, có mùi |
| Chịu va đập | Thấp | Tốt | Tốt |
| Chịu nhiệt | Khoảng 55–60 °C | Khoảng 70–80 °C | Khoảng 90–100 °C |
| Chịu ẩm, chịu nước | Trung bình | Tốt | Tốt |
| Chịu UV | Trung bình | Khá | Kém |
| Làm mịn bằng acetone | Không | Không | Có |
| Dễ chà nhám, sơn | Dễ | Trung bình | Dễ |
Thiết kế chi tiết in PETG
- PETG dẻo hơn PLA, nên khớp gài, kẹp đàn hồi có thể thiết kế mảnh hơn một chút mà vẫn bền.
- Khe hở lắp ghép nên rộng hơn PLA khoảng 0,05–0,1 mm, vì PETG đùn ra hơi “bầu” hơn và dễ dính khi chạm.
- Phần nhô và cầu nên thiết kế ngắn hơn hoặc vát góc, vì PETG chảy xệ hơn PLA.
- Chi tiết in liền khối có phần chuyển động cần khe rộng hơn, khoảng 0,5 mm, vì PETG dễ dính hai mặt sát nhau.
Ví dụ thực tế: chọn PETG hay PLA cho từng chi tiết
Để thấy rõ khi nào PETG đáng dùng hơn, dưới đây là vài tình huống thường gặp khi khách đặt in và lựa chọn vật liệu đi kèm.
| Chi tiết | Môi trường dùng | Nên chọn | Lý do |
|---|---|---|---|
| Hộp đựng linh kiện để bàn | Văn phòng, không va đập | PLA | Rẻ, cứng, đẹp, không có yếu tố nhiệt |
| Vỏ hộp cảm biến lắp ngoài hiên | Nắng gián tiếp, mưa tạt | PETG hoặc ASA | Chịu nước, chịu nhiệt tốt hơn PLA |
| Kẹp ống nước, kẹp dây | Bị uốn khi lắp | PETG | Dẻo, không gãy giòn khi bật vào |
| Giá treo điện thoại trên xe máy | Nắng trực tiếp, rung | PETG, tốt hơn là ASA | PLA mềm khi nóng, dễ biến dạng |
| Mô hình kiến trúc trưng bày | Trong nhà | PLA | Sắc nét, dễ sơn |
| Khay đặt sản phẩm trên dây chuyền | Va chạm nhẹ, lau chùi bằng cồn | PETG | Bền, chịu hóa chất tẩy rửa nhẹ |
| Phụ kiện bể cá, vòi tưới cây | Ngâm nước | PETG | Chịu nước tốt |
| Chụp đèn, tấm khuếch tán ánh sáng | Gần bóng LED | PETG trong | Trong, chịu nhiệt tốt hơn PLA |
Hậu xử lý chi tiết PETG
PETG khó hoàn thiện hơn PLA một chút, nhưng vẫn làm được nếu biết cách:
- Gỡ support: PETG bám vào support chặt hơn PLA. Nên đặt khoảng cách Z giữa support và chi tiết lớn hơn một chút, hoặc dùng lớp giao diện support bằng vật liệu khác nếu máy có hai đầu phun.
- Chà nhám: PETG dẻo nên dễ bị xơ khi chà khô. Chà ướt, giấy nhám sắc, lực nhẹ.
- Sơn: cần sơn lót bám dính cho nhựa trước khi sơn màu. Sơn trực tiếp dễ bong.
- Dán: keo cyanoacrylate dán được nhưng mối dán không chắc bằng với PLA. Keo hai thành phần epoxy cho kết quả tốt hơn.
- Xử lý sợi tơ: lướt súng thổi nhiệt nhanh qua bề mặt để làm co các sợi tơ mảnh. Không giữ lâu một chỗ vì PETG sẽ biến dạng.
Sấy và bảo quản sợi PETG
Đây là điểm quyết định chất lượng bản in PETG ở Việt Nam. Sợi PETG để ngoài không khí ẩm vài ngày đã có thể in kém đi rõ rệt. Các dấu hiệu sợi ẩm: tiếng lách tách nhỏ khi đùn, bề mặt có bọt li ti, kéo tơ nhiều bất thường, bản in giòn hơn bình thường. Cách làm thực tế ở các xưởng:
- Sấy cuộn mới mở trước khi in lần đầu, kể cả khi còn nguyên túi hút chân không.
- In trực tiếp từ hộp sấy hoặc hộp kín có hút ẩm khi bản in kéo dài nhiều giờ.
- Bảo quản trong hộp kín có silica gel, kiểm tra độ ẩm bằng ẩm kế nhỏ đặt trong hộp.
- Không để cuộn PETG trên máy qua đêm trong mùa mưa nếu không có hộp che.
Đồ in PETG có dùng đựng thực phẩm được không
Nhựa PETG gốc được dùng nhiều trong bao bì thực phẩm. Tuy nhiên, sợi in 3D có thể chứa chất tạo màu và phụ gia không được chứng nhận, đầu phun đồng có thể chứa lượng nhỏ chì, và kẽ giữa các lớp in khó vệ sinh. Vì vậy không nên dùng đồ in PETG thông thường để đựng thức ăn lâu dài. Nếu cần, chọn sợi có chứng nhận tiếp xúc thực phẩm, dùng đầu phun thép không gỉ và phủ lớp phủ đạt chuẩn.
In PETG tại Tạo Mẫu Nhanh
PETG là vật liệu chúng tôi dùng nhiều nhất cho chi tiết chức năng: vỏ hộp, đồ gá, giá đỡ, phụ tùng. Sợi được sấy và cấp qua hộp hút ẩm trong suốt quá trình in để hạn chế kéo tơ. Có PETG nhiều màu, PETG trong, PETG pha carbon. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Nếu cần triển khai thực tế, bạn có thể tham khảo dịch vụ in 3D tại ct3dgroup.com và dịch vụ tạo mẫu nhanh tại in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
PETG có bền hơn PLA không?
PETG dẻo dai và chịu va đập tốt hơn PLA, chịu nhiệt cao hơn khoảng 15–20 °C. PLA cứng hơn. Với chi tiết chịu va đập hoặc uốn, PETG bền hơn rõ rệt.
Vì sao in PETG bị kéo tơ nhiều?
Thường do sợi bị ẩm hoặc nhiệt độ đầu phun quá cao. Sấy sợi, giảm nhiệt độ, sau đó mới chỉnh rút nhựa.
PETG có dùng ngoài trời được không?
Được, PETG chịu nắng mưa tốt hơn PLA và ABS. Với đồ ngoài trời lâu năm dưới nắng gắt, ASA vẫn là lựa chọn bền hơn.
In PETG có cần buồng kín không?
Không bắt buộc. PETG ít cong vênh, in tốt trên máy khung hở. Chỉ cần tránh gió lùa mạnh.
PETG có in được trên máy in 3D giá rẻ không?
Có. PETG không cần buồng kín, chỉ cần bàn nhiệt đạt khoảng 70–85 °C và đầu phun đạt khoảng 240 °C, mức mà phần lớn máy FDM phổ thông hiện nay đều đáp ứng. Điều quan trọng hơn là sấy sợi và chỉnh nhiệt độ hợp lý để hạn chế kéo tơ.
Chi tiết PETG có sơn được không?
Có, nhưng cần sơn lót bám dính cho nhựa trước. Sơn trực tiếp lên PETG dễ bong khi trầy xước.