
Vỏ hộp là một trong những thứ được in 3D nhiều nhất trong các phòng thí nghiệm điện tử, startup phần cứng và xưởng sửa chữa. Bo mạch đã chạy, giờ cần một cái vỏ để đem đi thử ngoài hiện trường, trình khách hàng hoặc sản xuất lô nhỏ đầu tiên. In 3D cho phép có vỏ trong một đến hai ngày thay vì chờ hàng tuần làm khuôn. Nhưng một cái vỏ in ra mà bo mạch không vừa, lỗ cổng USB lệch 1 mm, hay vít bắt vài lần đã toét ren thì mất thêm một vòng sửa. Bài này tổng hợp các nguyên tắc thiết kế và lựa chọn vật liệu để vỏ hộp in 3D vừa ngay từ lần đầu.
Chọn công nghệ và vật liệu cho vỏ hộp
| Nhu cầu | Công nghệ, vật liệu nên dùng | Ghi chú |
|---|---|---|
| Thử lắp nhanh, kiểm tra kích thước | FDM PLA | Rẻ, nhanh, đủ chính xác để kiểm tra vị trí lỗ và cổng |
| Dùng thử ngoài hiện trường, trong nhà | FDM PETG | Dẻo dai hơn PLA, chịu nhiệt tốt hơn, ít nứt khi bắt vít |
| Thiết bị đặt ngoài trời hoặc gần nguồn nhiệt | FDM ASA, ABS | ASA chịu nắng tốt; cần máy có buồng kín |
| Vỏ trình khách, chụp ảnh sản phẩm | Resin hoặc FDM rồi sơn hoàn thiện | Bề mặt đẹp, chi tiết logo sắc nét |
| Lô nhỏ 50–300 bộ dùng thật | SLS nylon PA12 nhuộm đen | Bền, đồng đều, khớp gài tốt, gần như hàng ép phun |
| Vỏ cần nhìn thấy đèn báo bên trong | Resin trong hoặc PETG trong cho cửa sổ đèn | Có thể in rời rồi ghép |
Một lưu ý quan trọng với thiết bị có nguồn điện lưới hoặc pin dung lượng lớn: nhựa in 3D thông thường không có tính chống cháy được chứng nhận. Với sản phẩm thương mại cần đạt chuẩn an toàn điện, vỏ in 3D phù hợp cho giai đoạn mẫu và thử nghiệm, còn vỏ bán ra thị trường cần vật liệu và quy trình đạt chuẩn tương ứng.
Bắt đầu từ mô hình 3D của bo mạch
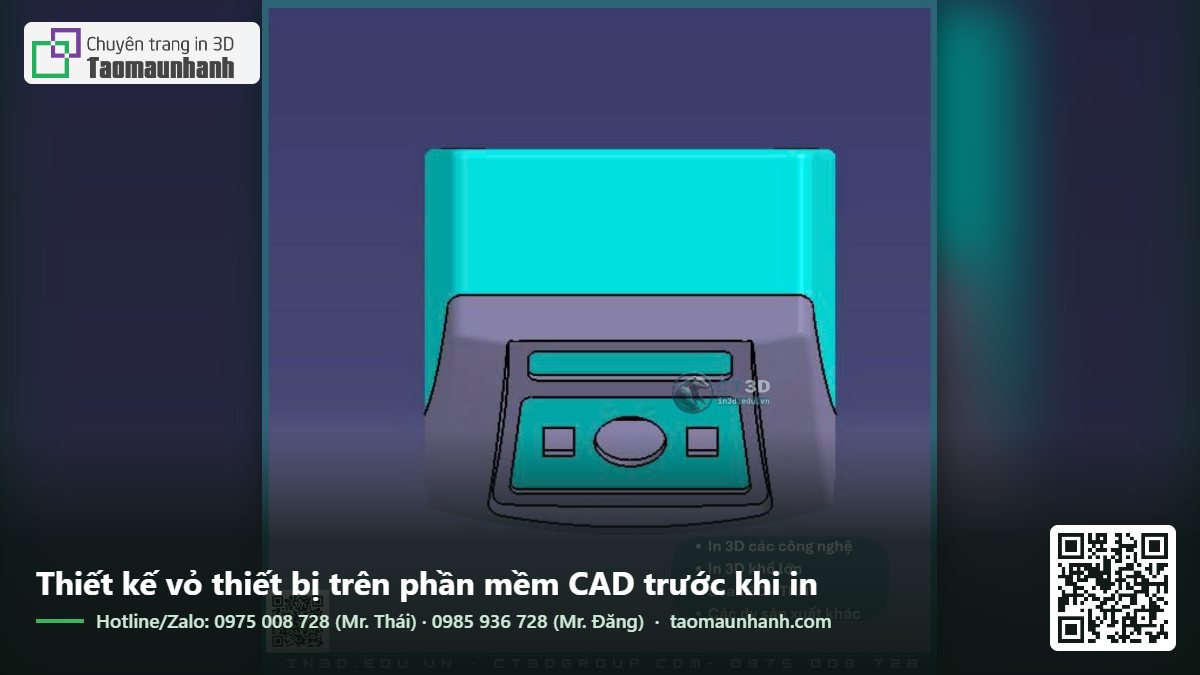
Cách chắc chắn nhất để vỏ vừa ngay là thiết kế vỏ quanh mô hình 3D thật của bo mạch, không phải chỉ dựa vào kích thước dài rộng. Hầu hết phần mềm thiết kế mạch in như KiCad, Altium, EasyEDA đều xuất được mô hình 3D của bo mạch có linh kiện dưới dạng STEP. Nhập file này vào phần mềm CAD, bạn thấy chính xác vị trí lỗ bắt vít, chiều cao tụ điện, vị trí cổng USB, jack nguồn, nút nhấn, đèn LED.
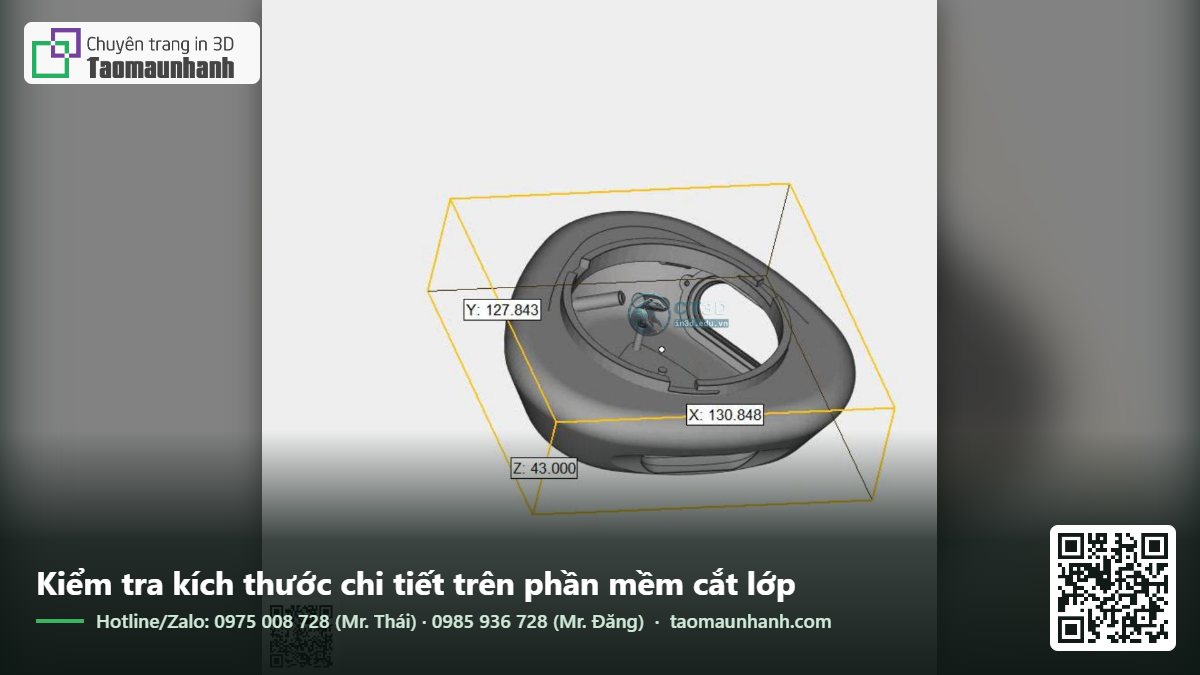
Nếu không có file STEP, hãy đo bằng thước cặp và ghi lại: kích thước bo mạch, vị trí tâm các lỗ bắt vít so với một góc bo, chiều cao linh kiện cao nhất ở mặt trên và mặt dưới, vị trí và kích thước từng cổng kết nối ở mép bo.
Trụ bắt bo mạch và khe hở
Trụ đỡ (standoff)
Bo mạch thường được bắt lên các trụ nhô lên từ đáy vỏ. Thiết kế trụ cần lưu ý:
- Đường kính ngoài khoảng gấp 2–2,5 lần đường kính vít, ví dụ 6–7 mm cho vít M3.
- Chiều cao đủ để chân linh kiện xuyên lỗ ở mặt dưới bo không chạm đáy vỏ, thường 3–6 mm.
- Gân hoặc bo chân trụ nối trụ với thành vỏ hoặc đáy để trụ không gãy khi siết vít.
- Lỗ trong trụ tùy kiểu bắt vít, xem phần dưới.
Khe hở quanh bo mạch
Đừng thiết kế khoang chứa bo mạch đúng bằng kích thước bo. Với FDM, chừa khe 0,3–0,5 mm mỗi phía. Mép bo mạch in sẵn thường có dung sai của nhà sản xuất mạch, và thành vỏ in FDM thường hơi dày vào trong. Khe hở nhỏ giúp bo đặt vào dễ dàng mà vẫn được định vị bằng trụ vít.
Bắt vít: ba cách và khi nào dùng
Vít tự ren cho nhựa
Đơn giản và rẻ. Vẽ lỗ nhỏ hơn đường kính vít khoảng 15–25%, vít tự cắt ren vào nhựa. Hợp với vỏ tháo lắp ít lần. Bắt đi bắt lại nhiều lần ren nhựa sẽ toét dần.
Đai ốc cấy nóng bằng đồng
Cách được khuyên dùng cho vỏ cần tháo lắp nhiều lần. Đai ốc đồng có khía được ép vào lỗ trên trụ bằng mỏ hàn nóng. Vít máy M2, M2.5, M3 bắt vào ren kim loại, tháo lắp hàng chục lần vẫn chắc. Đường kính lỗ cần theo khuyến nghị của nhà sản xuất insert. Trụ chứa insert nên có thành dày ít nhất 1,5–2 mm quanh insert.
Đai ốc lục giác chìm
Thiết kế hốc lục giác ở mặt dưới vỏ, thả đai ốc thường vào, vít bắt từ trên xuống. Rẻ, chắc, không cần dụng cụ đặc biệt. Hốc lục giác nên lớn hơn đai ốc 0,2–0,3 mm cạnh đối cạnh.
Ghép nắp và đáy
Bắt vít xuyên
Vít đi từ đáy xuyên qua và bắt vào trụ trên nắp, hoặc ngược lại. Chắc chắn nhất, phù hợp thiết bị đặt ngoài hiện trường. Đặt vít ở góc, có thể ẩn dưới chân cao su.
Khớp gài (snap-fit)
Nắp đóng bằng ngàm gài, không cần vít. Gọn và nhanh khi lắp ráp, nhưng cần thiết kế cẩn thận:
- Dùng PETG, nylon, ABS hoặc SLS PA12. PLA và resin tiêu chuẩn giòn, ngàm dễ gãy.
- Ngàm phải in sao cho lực uốn chạy dọc các lớp.
- Bo tròn chân ngàm, chiều dài ngàm đủ để uốn mà không vượt giới hạn đàn hồi.
- In thử một đoạn mép có ngàm trước khi in cả vỏ.
Gờ định vị
Dù dùng vít hay ngàm, nên có gờ định vị chạy quanh mép nắp và đáy, khe hở khoảng 0,2–0,3 mm. Gờ giúp nắp và đáy khớp đúng vị trí, mép ngoài phẳng đều, và tăng độ cứng cho cả vỏ.
Lỗ cổng kết nối, nút nhấn và đèn báo
- Lỗ cổng: rộng hơn đầu cắm 0,5–1 mm mỗi phía, vì đầu cắm của cáp thường to hơn chính cổng. Thử với loại cáp người dùng thật sẽ cắm.
- Nút nhấn: có thể in liền vỏ dạng lưỡi gà đàn hồi, hoặc in nút rời có gờ chặn để không rơi ra ngoài. Với nút in liền, PETG cho cảm giác bấm tốt hơn PLA.
- Đèn báo: làm lỗ nhỏ, hoặc in vỏ mỏng tại vị trí đèn để ánh sáng xuyên qua (với nhựa màu sáng), hoặc gắn thanh dẫn sáng bằng nhựa trong.
- Chữ và ký hiệu: chữ chìm hoặc nổi khắc trực tiếp lên vỏ cạnh cổng, nét rộng tối thiểu 0,5 mm, sâu 0,4 mm.
Tản nhiệt
Nhựa cách nhiệt, vỏ in 3D kín sẽ giữ nhiệt bên trong. Với mạch có bộ nguồn, vi xử lý chạy tải cao hoặc module sạc pin:
- Bố trí khe thông gió ở dưới và ở trên để tạo đối lưu: khí mát vào dưới, khí nóng ra trên.
- Khe thông gió dạng rãnh dài in tốt hơn lỗ tròn nhỏ. Bề rộng khe 1,5–2 mm, có thể vát để chống bụi.
- Gắn tản nhiệt nhôm hoặc đệm tản nhiệt tiếp xúc với thành vỏ nếu cần.
- Chọn vật liệu có nhiệt độ làm việc cao hơn nhiệt độ bên trong vỏ một khoảng an toàn. PLA không nên dùng cho vỏ chứa linh kiện nóng.
Chống nước và bụi cơ bản
Vỏ in FDM không kín nước tuyệt đối, vì nước có thể thấm qua kẽ giữa các lớp, nhất là ở thành mỏng. Để tăng khả năng chống nước:
- Tăng số vách lên 4 trở lên, in nhiệt độ cao hơn một chút để các lớp liền hơn.
- Thiết kế rãnh gioăng quanh mép nắp, dùng gioăng cao su tròn hoặc gioăng in bằng TPU.
- Dùng đầu nối, ốc siết cáp chống nước tiêu chuẩn cho chỗ dây đi vào.
- Phủ sơn hoặc lớp phủ chống thấm mặt ngoài.
- Với yêu cầu cao, cân nhắc SLS có làm mịn bề mặt hoặc vỏ resin.
Quy trình làm vỏ hộp hiệu quả
- Vòng 1, mẫu thô PLA: in nhanh với lớp 0,28 mm để kiểm tra bo mạch vừa, cổng thẳng lỗ, nút bấm đúng vị trí.
- Vòng 2, chỉnh và in PETG: sửa các sai lệch, thêm chi tiết như gờ, ngàm gài, đai ốc cấy. In vật liệu dùng thật để thử ngoài hiện trường.
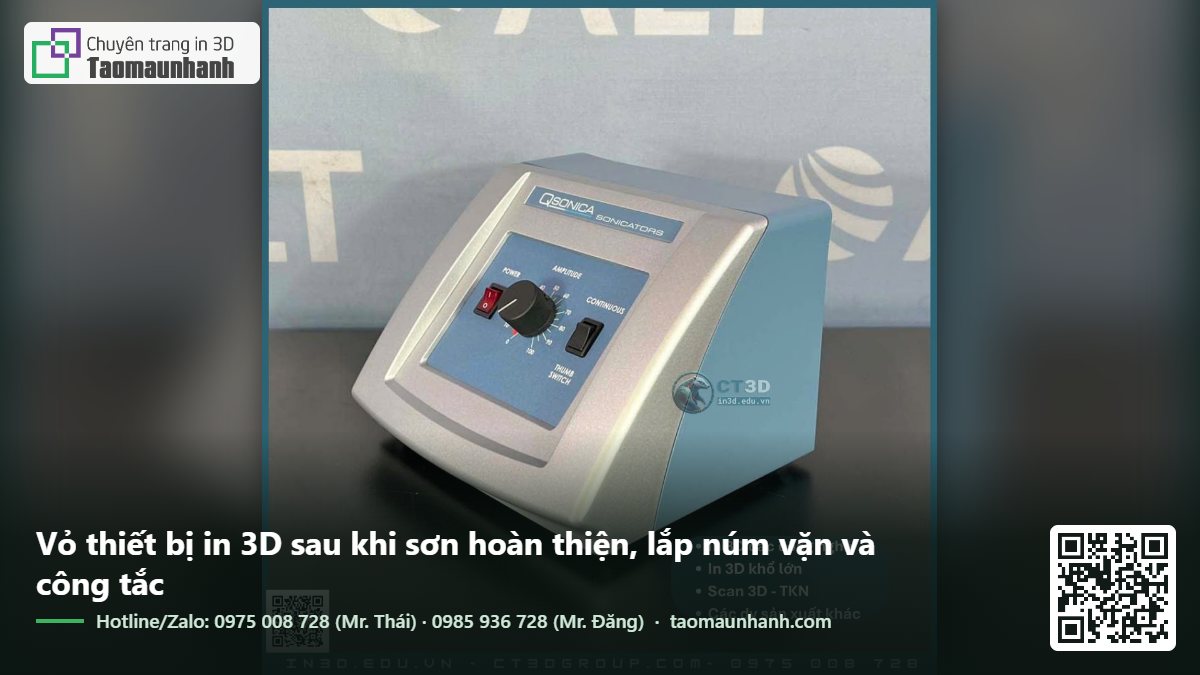
- Vòng 3, hoàn thiện: sơn, in logo, hoặc chuyển sang SLS cho lô nhỏ, resin cho mẫu trình khách.
Mẹo tiết kiệm: ở vòng 1, chỉ in phần đáy và một đoạn thành có cổng kết nối thay vì in cả vỏ. Mất 30 phút thay vì 5 giờ.
Hướng in và độ dày thành vỏ
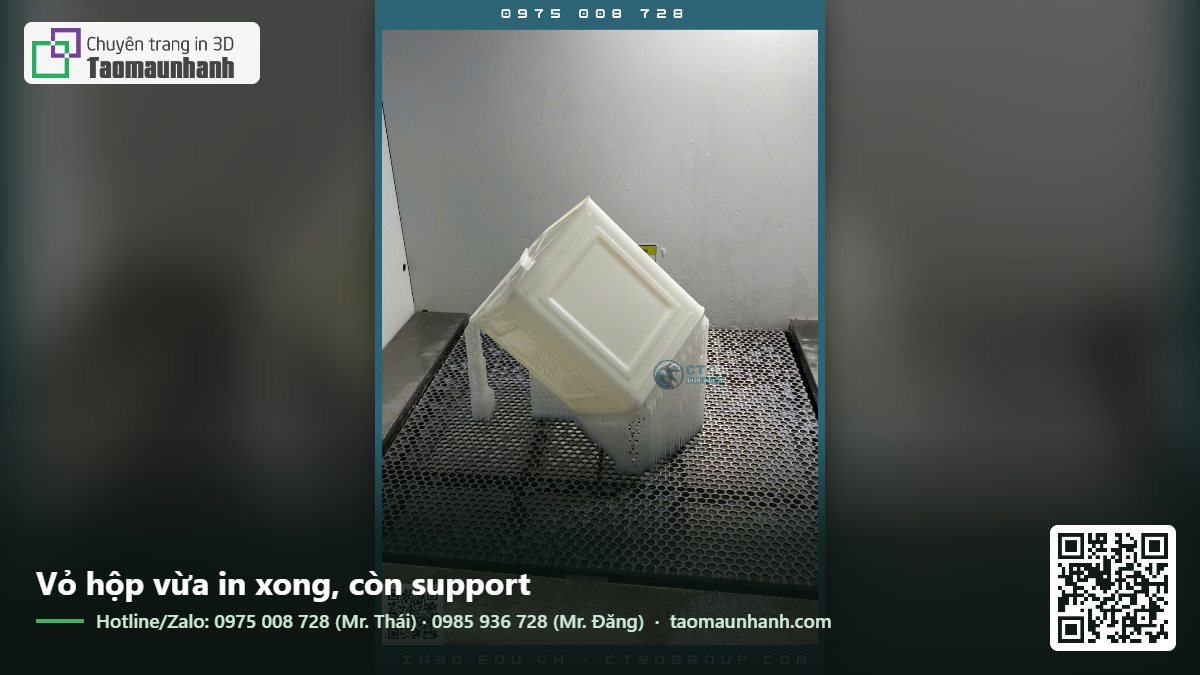
Với vỏ hộp FDM, hướng in tốt nhất thường là đặt mặt lớn nhất, như đáy hoặc mặt trên của nắp, nằm trên bàn in. Cách này cho thành vỏ in đứng thẳng, các lỗ cổng ở thành bên có cạnh trên là phần nhô ngắn mà máy in được không cần support nếu lỗ không quá rộng. Với lỗ chữ nhật rộng hơn khoảng 10 mm ở thành đứng, hãy vát cạnh trên thành hình mái nhà 45° để khỏi cần support.
Mặt trên của nắp, nơi thường in logo và chữ, nên đặt úp xuống bàn in nếu muốn bề mặt phẳng mịn theo vân bàn in. Bàn PEI nhám tạo mặt mờ đều, bàn kính tạo mặt bóng. Nếu nắp có nút bấm in liền hoặc chữ nổi, hãy cân nhắc in ngửa để chữ nổi không cần support.
Độ dày thành vỏ thông dụng là 1,6–2,4 mm cho vỏ cỡ lòng bàn tay, tương đương 4–6 đường vách với đầu phun 0,4 mm. Vỏ lớn hơn 200 mm nên dày 2,4–3 mm hoặc thêm gân bên trong để không bị ọp ẹp khi cầm. Tránh làm thành quá dày đặc, vì vừa tốn nhựa vừa dễ cong vênh khi in.
Những lỗi hay gặp với vỏ hộp in 3D
- Lỗ cổng USB vừa cổng nhưng không cắm được cáp vì đầu cáp to hơn.
- Trụ vít gãy chân khi siết vì không có gân đỡ.
- Bo mạch không lọt vì khoang chứa vẽ đúng bằng kích thước bo.
- Tụ điện cao chạm nắp vì không kiểm tra chiều cao linh kiện.
- Ngàm gài PLA gãy ở lần mở thứ ba.
- Vỏ PLA để trong xe hơi bị cong vênh sau vài ngày nắng.
Đặt in vỏ hộp ở Tạo Mẫu Nhanh
Gửi file vỏ dạng STEP hoặc STL, kèm file STEP của bo mạch nếu có, cho biết số lượng, môi trường sử dụng và yêu cầu hoàn thiện. Chúng tôi kiểm tra khe hở, trụ vít, lỗ cổng trước khi in, cấy đai ốc đồng nếu cần và có thể sơn hoàn thiện cho mẫu trình khách. Với lô nhỏ, chúng tôi báo giá song song FDM và SLS để bạn so sánh. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Nếu cần triển khai thực tế, bạn có thể tham khảo dịch vụ thiết kế 3D tại ct3dgroup.com và dịch vụ thiết kế 3D tại in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
In vỏ hộp điện tử bằng nhựa gì tốt nhất?
PETG cho đa số vỏ dùng trong nhà, ASA cho thiết bị ngoài trời, SLS PA12 cho lô nhỏ cần bền và đẹp. PLA dùng cho mẫu thử kích thước.
Vỏ hộp in 3D có chống nước được không?
Có thể đạt mức chống nước cơ bản nếu thiết kế rãnh gioăng, tăng số vách và phủ bề mặt. Với yêu cầu kín nước cao, cần thử nghiệm thực tế và có thể phải chọn vật liệu, công nghệ khác.
Làm sao để vít bắt vào vỏ in 3D không bị toét ren?
Dùng đai ốc cấy nóng bằng đồng hoặc đai ốc lục giác chìm. Vít tự ren chỉ nên dùng cho vỏ ít tháo lắp.
Mất bao lâu để có một vỏ hộp in 3D?
Vỏ cỡ nhỏ bằng FDM thường in trong 3–8 giờ. Tính cả kiểm tra file, cấy đai ốc và giao hàng, thường 1–2 ngày. Sơn hoàn thiện thêm 1–3 ngày.