
Cắt đôi một chi tiết in 3D FDM, bạn sẽ thấy bên trong không đặc. Thay vào đó là một mạng lưới: ô vuông, tổ ong, hay những đường cong uốn lượn. Phần đó gọi là infill, hay phần điền đầy. Infill giúp chi tiết nhẹ hơn, in nhanh hơn, tốn ít nhựa hơn, mà vẫn đủ cứng cho phần lớn ứng dụng. Chọn infill đúng có thể giảm một nửa thời gian in mà chi tiết vẫn bền như cũ; chọn sai thì hoặc lãng phí, hoặc chi tiết yếu bất ngờ. Bài này giải thích infill hoạt động thế nào, các kiểu infill phổ biến, chọn mật độ ra sao, và vì sao số vách thường quan trọng hơn infill.
Cấu tạo bên trong một chi tiết FDM
Một chi tiết in FDM gồm ba phần:
- Vách (walls, perimeters): các đường viền chạy quanh mỗi lớp, tạo thành lớp vỏ bên ngoài theo chiều đứng.
- Lớp đáy và lớp nắp (bottom, top layers): các lớp đặc ở mặt dưới cùng và mặt trên cùng, đóng kín vỏ.
- Infill: mạng lưới bên trong lớp vỏ, đỡ lớp nắp và tăng độ cứng cho khối.
Hãy hình dung chi tiết như một chiếc hộp: vách là bốn mặt bên, đáy và nắp là hai mặt trên dưới, infill là khung xương bên trong. Phần lớn độ bền của chiếc hộp đến từ lớp vỏ, infill chủ yếu chống móp, chống nén và đỡ cho nắp không bị võng.
Mật độ infill
Mật độ tính theo phần trăm: 0% là rỗng hoàn toàn, 100% là đặc. Một vài mốc thực tế:
| Mật độ | Phù hợp với |
|---|---|
| 0–10% | Mô hình trưng bày, vật trang trí, mẫu xem hình dáng không chịu lực |
| 10–20% | Đa số mẫu thử, đồ dùng trong nhà chịu lực nhẹ |
| 20–40% | Chi tiết chức năng: vỏ hộp, giá đỡ, jig, gá |
| 40–60% | Chi tiết chịu nén, chịu va đập, chỗ bắt vít tự ren |
| 60–100% | Chi tiết rất nhỏ chịu lực, chi tiết cần gia công lại nhiều, bánh răng nhỏ |
Mức tăng độ bền khi tăng infill không tuyến tính. Đi từ 10% lên 30% cải thiện rõ rệt. Đi từ 50% lên 100% chỉ thêm một ít độ bền, nhưng thời gian in và lượng nhựa tăng mạnh, chi tiết nặng hơn và dễ cong vênh hơn do khối nhựa lớn co ngót.
Các kiểu infill phổ biến
| Kiểu | Hình dạng | Ưu điểm | Nhược điểm |
|---|---|---|---|
| Lines, rectilinear | Đường thẳng song song, xoay hướng theo lớp | In rất nhanh | Độ bền không đều theo các hướng |
| Grid | Lưới ô vuông | Nhanh, đơn giản | Đầu phun đi qua chỗ giao nhau, có thể va chạm ở tốc độ cao |
| Triangles | Lưới tam giác | Cứng theo mặt phẳng | Tương tự grid về va chạm |
| Gyroid | Mặt cong ba chiều liên tục | Bền đều mọi hướng, không có điểm giao nhau, thoáng | In chậm hơn grid một chút |
| Cubic, adaptive cubic | Khối lập phương nghiêng | Bền đều ba chiều; adaptive cubic dày ở gần vỏ, thưa ở giữa, tiết kiệm nhựa | Phức tạp hơn để tính |
| Honeycomb | Tổ ong lục giác | Cứng | In chậm do nhiều đổi hướng |
| Lightning | Nhánh cây chỉ đỡ mặt trên | Rất nhanh, rất ít nhựa | Gần như không tăng độ bền, chỉ dùng cho mô hình trưng bày |
| Concentric | Vòng đồng tâm theo biên dạng | Hợp chi tiết dẻo TPU, chi tiết mỏng | Không cứng bằng các kiểu khác |
Lựa chọn an toàn cho chi tiết chức năng là gyroid hoặc cubic. Cho mô hình trưng bày cần in nhanh là lightning hoặc lines với mật độ thấp.
Vì sao vách quan trọng hơn infill
Khi một chi tiết bị uốn, ứng suất lớn nhất nằm ở bề mặt ngoài, tức là ở vách, đáy và nắp. Phần lõi bên trong chịu rất ít ứng suất. Đây cũng là lý do ống thép rỗng gần như cứng bằng thanh thép đặc cùng đường kính mà nhẹ hơn nhiều.
Áp dụng vào in 3D: tăng số vách từ 2 lên 4 thường làm chi tiết bền hơn đáng kể so với tăng infill từ 20% lên 50%, và tốn ít nhựa hơn. Với chi tiết chịu lực, hãy tăng vách trước, sau đó mới tăng infill nếu cần.
Một ví dụ thực tế: giá đỡ màn hình bằng PETG, cài 2 vách 50% infill, gãy ở chỗ uốn. Cùng chi tiết, cài 5 vách 20% infill, tốn ít nhựa hơn mà chịu được tải lớn hơn rõ rệt.
Lớp nắp và hiện tượng “gối”
Nếu infill quá thưa mà số lớp nắp ít, mặt trên của chi tiết sẽ bị lõm, thủng lỗ chỗ, nhìn thấy hình infill bên dưới, gọi là hiện tượng “gối” (pillowing). Cách xử lý: tăng số lớp nắp lên để tổng độ dày khoảng 0,8–1,2 mm, hoặc tăng infill một chút, hoặc dùng tùy chọn tăng mật độ infill ngay dưới lớp nắp mà nhiều slicer có.
Infill thay đổi theo vùng
Không phải chỗ nào trong chi tiết cũng cần infill như nhau. Các slicer hiện đại cho phép:
- Tăng infill quanh lỗ vít: dùng vùng điều chỉnh (modifier) bao quanh lỗ, đặt infill 50–100% hoặc tăng vách ở vùng đó, giúp vít bắt chắc mà phần còn lại vẫn nhẹ.
- Infill dày dần từ trong ra ngoài: kiểu adaptive cubic tự động làm việc này.
- Infill theo chiều cao: phần đế chịu lực infill cao, phần trên chỉ trang trí infill thấp.
Infill và các vật liệu đặc biệt
TPU và vật liệu dẻo
Với TPU, infill quyết định độ mềm của chi tiết. Infill thấp, kiểu gyroid cho chi tiết nhún êm. Infill cao cho chi tiết chắc. Có thể dùng cùng một cuộn TPU để in các chi tiết có độ mềm khác nhau.
Chi tiết cần kín nước
Infill không quyết định độ kín nước, vách mới quyết định. Tăng số vách và nhiệt độ in để vỏ kín. Với chi tiết cần kín tuyệt đối, cân nhắc in đặc hoặc phủ bề mặt.
Chi tiết sẽ gia công lại
Nếu sẽ khoan, phay, tarô sau in, hãy tăng vách và infill ở vùng gia công để mũi khoan không xuyên vào vùng rỗng.
Resin và SLS
Máy resin không có infill theo nghĩa của FDM; chi tiết thường in đặc hoặc làm rỗng có lỗ thoát. Máy SLS cũng in đặc hoặc thiết kế cấu trúc lưới ngay trong file CAD.
Infill ảnh hưởng đến thời gian và chi phí thế nào
Để thấy rõ, lấy ví dụ một khối hộp 60 × 60 × 60 mm in PLA, 3 vách, lớp 0,2 mm. Con số dưới đây minh họa xu hướng; giá trị cụ thể phụ thuộc máy và slicer.
| Infill | Khối lượng nhựa tương đối | Thời gian in tương đối |
|---|---|---|
| 10% | Mốc 100% | Mốc 100% |
| 20% | khoảng 130% | khoảng 120–125% |
| 40% | khoảng 190% | khoảng 170% |
| 100% | khoảng 380% trở lên | khoảng 300% trở lên |
Với khối càng lớn, phần lõi chiếm tỷ trọng càng nhiều, và chênh lệch do infill càng lớn. Ngược lại, với chi tiết mỏng như vỏ hộp thành 2 mm, gần như toàn bộ là vách, infill hầu như không ảnh hưởng. Đây là lý do khi báo giá in 3D, cùng kích thước bao nhưng chi tiết đặc dày và chi tiết vỏ mỏng có giá rất khác nhau.
Những hiểu lầm phổ biến về infill
“Infill càng cao chi tiết càng bền”
Đúng một phần. Từ 0% lên khoảng 30% độ bền tăng rõ. Sau đó mức tăng chậm dần, trong khi chi phí tăng nhanh. Với chi tiết bị uốn, vách mới là yếu tố quyết định.
“Infill 0% là chi tiết rỗng không dùng được”
Với vật trang trí, chậu cây, bình hoa in chế độ một vách xoắn ốc (vase mode), infill 0% là cách in nhanh và đẹp nhất. Chi tiết vẫn đứng vững nhờ hình dạng.
“Kiểu infill không quan trọng”
Ở cùng mật độ, kiểu gyroid hay cubic cho độ bền đều theo các hướng, trong khi kiểu lines chỉ mạnh theo hai hướng. Với chi tiết chịu lực nhiều hướng, chọn kiểu infill có ý nghĩa.
“Infill dày giúp chi tiết kín nước”
Nước thấm qua vách ngoài, không phải qua infill. Muốn kín nước, tăng số vách, tăng nhiệt độ in và cân nhắc phủ bề mặt.
Khi nào nên in đặc 100%
- Chi tiết rất nhỏ, mảnh, nơi vách và infill đã gần như chiếm hết tiết diện.
- Bánh răng nhỏ, chốt, then, chi tiết chịu cắt.
- Chi tiết sẽ được phay, khoan, tiện lại nhiều sau khi in.
- Chi tiết cần trọng lượng, ví dụ đối trọng nhỏ.
- Chi tiết in PETG trong muốn đạt độ trong cao nhất.
Bảng gợi ý nhanh
| Chi tiết | Vách | Infill | Kiểu |
|---|---|---|---|
| Mô hình trưng bày | 2–3 | 5–10% | Lightning hoặc lines |
| Mẫu thử kích thước | 2 | 10–15% | Grid hoặc lines |
| Vỏ hộp | 3–4 | 15–20% | Gyroid |
| Giá đỡ chịu tải | 5–6 | 25–40% | Gyroid hoặc cubic |
| Bánh răng nhỏ | 4–6 | 50–100% | Gyroid hoặc rectilinear |
| Đệm TPU | 2 | 10–20% | Gyroid |
Quy trình chọn infill cho một chi tiết mới
Khi chưa có kinh nghiệm với một loại chi tiết, bạn có thể đi theo năm bước sau để chọn cài đặt hợp lý mà không phải in thử quá nhiều lần:
- Xác định chức năng: chỉ để xem, chịu lực nhẹ, hay chịu lực thật. Ghi ra lực tác dụng theo hướng nào.
- Đặt số vách trước: 2 vách cho mẫu xem, 3–4 vách cho chi tiết chức năng, 5–6 vách cho chi tiết chịu lực.
- Chọn infill theo bảng gợi ý: bắt đầu từ mức thấp nhất trong khoảng khuyến nghị, kiểu gyroid cho chi tiết chức năng.
- Bổ sung vùng tăng cường: quanh lỗ vít, chân trụ, điểm treo, dùng vùng điều chỉnh để tăng infill hoặc tăng vách cục bộ.
- Kiểm tra preview và ước tính: nếu thời gian quá dài, giảm infill ở phần không chịu lực trước khi giảm vách.
Sau khi in, thử chi tiết trong điều kiện thật. Nếu gãy, xem mặt gãy: gãy theo đường lớp thì cần đổi hướng in hoặc tăng nhiệt độ; gãy xuyên qua vỏ thì tăng vách; bị móp, lún bề mặt khi chịu nén thì tăng infill. Ghi lại cài đặt đã dùng cho lần sau.
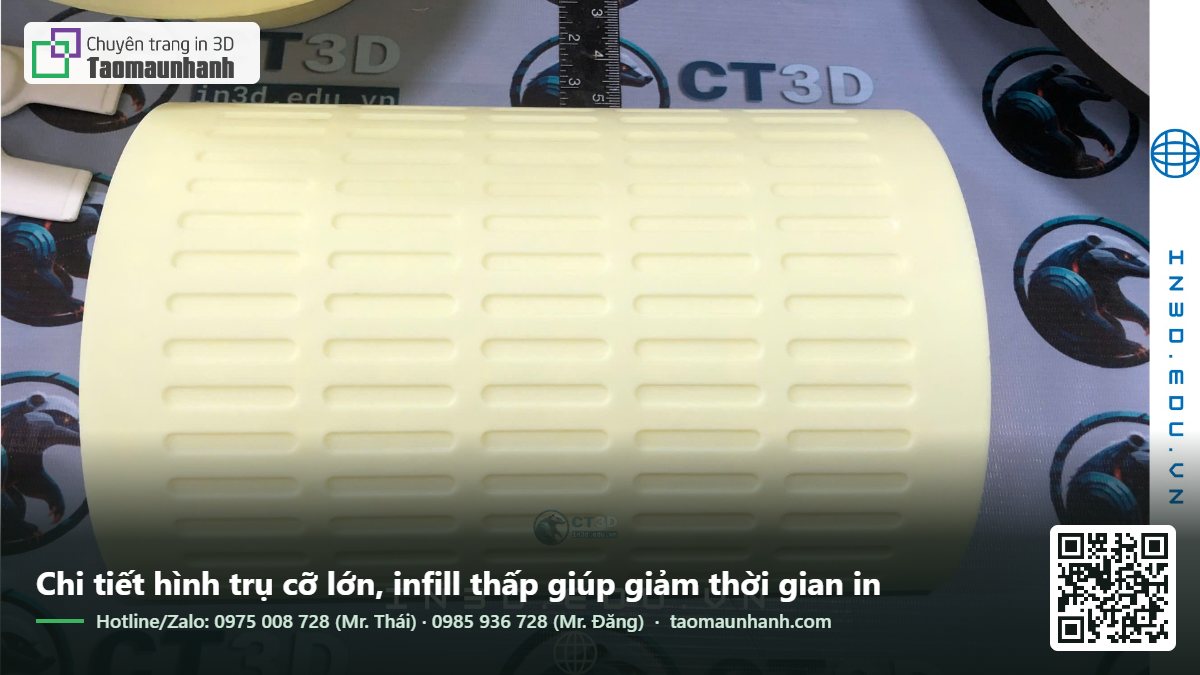
Infill và in nhiều chi tiết giống nhau
Khi in loạt chi tiết giống nhau, tối ưu infill có giá trị nhân lên theo số lượng. Giảm infill từ 30% xuống 20% cho một chi tiết có thể chỉ tiết kiệm vài phút, nhưng với 200 chi tiết là nhiều giờ máy và nhiều cuộn nhựa. Đây là lúc nên in thử vài cài đặt khác nhau, kiểm tra độ bền, rồi chọn mức tối thiểu đáp ứng yêu cầu cho cả loạt.
Đặt in tại Tạo Mẫu Nhanh
Khi gửi file, chỉ cần mô tả chi tiết dùng làm gì và chịu lực thế nào. Kỹ thuật viên sẽ chọn số vách, mật độ và kiểu infill phù hợp, cân bằng giữa độ bền, trọng lượng và chi phí. Liên hệ contact@ct3dgroup.com hoặc hotline/Zalo 0975 008 728 (Mr. Thái), 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Xem chi tiết dịch vụ in 3D của CT3D Group, hoặc tìm hiểu thêm dịch vụ tạo mẫu nhanh trên in3d.edu.vn.
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
Infill bao nhiêu phần trăm là đủ?
Với đa số chi tiết chức năng, 20–30% kiểu gyroid kèm 3–4 vách là đủ. Mô hình trưng bày chỉ cần 5–15%.
Infill 100% có bền nhất không?
Bền hơn một chút so với 50–60%, nhưng tốn nhựa, thời gian và dễ cong vênh. Tăng số vách thường hiệu quả hơn.
Kiểu infill nào bền nhất?
Gyroid và cubic cho độ bền đều theo mọi hướng, phù hợp chi tiết chức năng. Honeycomb và triangles cứng nhưng in chậm hơn.
Vì sao mặt trên bản in bị lõm, thấy lưới bên dưới?
Do số lớp nắp quá ít so với mật độ infill. Tăng số lớp nắp hoặc tăng nhẹ infill.