
Ai in 3D đủ lâu cũng từng mở máy buổi sáng và thấy một đống “mì sợi” thay vì chi tiết mong đợi. Tin tốt là phần lớn lỗi in 3D có dấu hiệu nhận biết rõ ràng và nguyên nhân lặp đi lặp lại. Nhìn bản in hỏng là có thể đoán được khá chính xác chuyện gì đã xảy ra. Bài này liệt kê 12 lỗi hay gặp nhất với máy FDM, thêm 4 lỗi đặc trưng của máy resin, kèm cách khắc phục theo thứ tự: thử cách đơn giản, rẻ nhất trước.
Một nguyên tắc chung trước khi đi vào từng lỗi: mỗi lần chỉ thay đổi một thông số. Thay nhiều thứ cùng lúc thì dù bản in đẹp lên, bạn cũng không biết cái gì đã sửa được lỗi.
1. Lớp đầu không bám bàn
Dấu hiệu: đường nhựa đầu tiên cuộn theo đầu phun, bong lên ở góc, hoặc cả chi tiết trượt khỏi bàn giữa chừng.
Nguyên nhân thường gặp: đầu phun cách bàn quá xa, mặt bàn bẩn dầu tay, nhiệt độ bàn quá thấp, lớp đầu in quá nhanh, có gió thổi vào máy.
Cách sửa:
- Rửa mặt bàn PEI bằng nước rửa chén rồi lau khô, hoặc lau bằng cồn IPA. Dầu từ tay là thủ phạm số một.
- Hiệu chỉnh lại độ cao lớp đầu (Z offset). Lớp đầu đúng sẽ hơi dẹt, các đường nhựa liền nhau, không trong suốt và không có rãnh hở.
- Giảm tốc độ lớp đầu còn khoảng 20–30 mm/giây.
- Kiểm tra nhiệt độ bàn đúng với loại nhựa.
- Thêm viền chống bong (brim) cho chi tiết có diện tích tiếp xúc nhỏ.
2. Cong vênh (warping)
Dấu hiệu: góc chi tiết cong lên khỏi bàn, đáy không phẳng. Hay gặp với ABS, ASA, nylon và chi tiết dài, phẳng.
Nguyên nhân: nhựa co lại khi nguội. Lớp trên nguội sau và kéo các lớp dưới, lực kéo dồn về các góc.
Cách sửa:
- Dùng buồng in kín với ABS, ASA. Đóng cửa phòng, tắt quạt và máy lạnh thổi trực tiếp.
- Thêm brim rộng 5–10 mm.
- Bo tròn góc nhọn ở đáy chi tiết khi thiết kế.
- Giảm quạt làm mát cho nhựa kỹ thuật.
- Đổi sang vật liệu ít co hơn nếu công năng cho phép, ví dụ PETG thay ABS.
3. Chân voi (elephant foot)
Dấu hiệu: vài lớp đầu phình rộng ra so với phần trên, tạo một gờ nhỏ quanh đáy. Làm chi tiết lắp ghép bị kẹt.
Nguyên nhân: lớp đầu bị ép quá sát, bàn quá nóng khiến các lớp dưới vẫn mềm khi bị đè.
Cách sửa: nâng Z offset một chút, giảm nhiệt độ bàn 5 °C, bật thông số bù chân voi trong slicer, hoặc vát mép đáy 0,5 mm khi thiết kế.
4. Kéo tơ (stringing)
Dấu hiệu: các sợi nhựa mảnh như mạng nhện giữa các phần của chi tiết.
Nguyên nhân: nhựa rỉ ra khỏi đầu phun khi di chuyển giữa hai điểm. Thường do nhựa ẩm, nhiệt độ quá cao, hoặc rút nhựa (retraction) chưa đủ.
Cách sửa:
- Sấy nhựa. Với khí hậu ẩm ở Việt Nam, đây là nguyên nhân rất phổ biến, nhất là với PETG, TPU, nylon.
- Giảm nhiệt độ đầu phun 5–10 °C.
- Tăng khoảng cách hoặc tốc độ rút nhựa từng chút một.
- Bật tùy chọn tránh đi qua vùng ngoài khi di chuyển.
5. Thiếu nhựa (under-extrusion)
Dấu hiệu: vách mỏng, có lỗ hở, đường nhựa đứt quãng, mặt trên thủng lỗ chỗ, chi tiết nhẹ và dễ gãy.
Nguyên nhân: đầu phun bị nghẹt một phần, bánh đùn trượt trên sợi, nhiệt độ thấp so với tốc độ in, đường kính sợi không đều, cuộn nhựa bị kẹt.
Cách sửa:
- Kiểm tra cuộn nhựa có quay tự do, sợi có bị rối không.
- Giảm tốc độ in hoặc tăng nhiệt độ đầu phun.
- Vệ sinh đầu phun bằng kỹ thuật kéo nguội (cold pull), hoặc thay đầu phun.
- Kiểm tra bánh răng đùn có mòn hoặc dính bột nhựa không.
- Hiệu chỉnh lại hệ số lưu lượng.
6. Dư nhựa (over-extrusion)
Dấu hiệu: bề mặt sần, mép phình, lỗ nhỏ lại, mặt trên có gờ nhựa thừa, chi tiết lắp ghép bị chặt.
Cách sửa: hiệu chỉnh hệ số lưu lượng, kiểm tra đường kính sợi cài trong slicer đúng 1,75 mm, kiểm tra thông số bước đùn (e-steps) nếu đã thay bộ đùn.
7. Lệch lớp (layer shift)
Dấu hiệu: từ một độ cao nào đó, toàn bộ phần trên bị dịch ngang so với phần dưới, như bậc thang.
Nguyên nhân: động cơ bị mất bước. Thường do đầu phun va vào phần nhựa cong lên, dây curoa lỏng, puly lỏng vít, tốc độ hoặc gia tốc quá cao, máy bị va chạm.
Cách sửa: căng lại dây curoa, siết vít puly, giảm gia tốc, bật tính năng nâng đầu phun khi di chuyển (Z hop) để tránh va vào chi tiết, kiểm tra động cơ và bo mạch có quá nóng không.
8. Tách lớp, nứt (layer separation)
Dấu hiệu: chi tiết nứt ngang theo đường lớp, đặc biệt ở chi tiết cao và với ABS.
Nguyên nhân: các lớp không dính chặt vào nhau do nhiệt độ thấp, quạt làm mát quá mạnh, lớp quá dày so với đầu phun, hoặc nhựa co ngót mạnh.
Cách sửa: tăng nhiệt độ đầu phun, giảm quạt, dùng buồng kín với ABS, giữ độ dày lớp không quá 75% đường kính đầu phun.
9. Nghẹt đầu phun
Dấu hiệu: không có nhựa ra, bánh đùn kêu lách cách, sợi nhựa bị mài mòn.
Nguyên nhân: nhựa cháy đọng trong đầu phun, bụi bẩn bám theo sợi, nhiệt lan lên vùng làm mát (heat creep), đổi từ nhựa nhiệt độ cao sang thấp mà không xả sạch.
Cách sửa: kéo nguội nhiều lần, dùng kim thông đầu phun khi nóng, thay đầu phun. Phòng ngừa bằng cách giữ quạt tản nhiệt đầu phun luôn chạy tốt, không để đầu phun nóng lâu khi không in.
10. Bề mặt gợn sóng (ringing, ghosting)
Dấu hiệu: các gợn lặp lại trên bề mặt ngay sau góc hoặc chữ nổi, như bóng mờ của chi tiết.
Nguyên nhân: rung của khung máy và đầu in khi đổi hướng đột ngột.
Cách sửa: chạy hiệu chỉnh bù rung (input shaping) nếu máy hỗ trợ, giảm gia tốc, siết các vít khung, đặt máy trên mặt bàn chắc chắn.
11. Sọc ngang đều đặn (Z banding)
Dấu hiệu: các sọc ngang cách đều nhau trên mặt đứng.
Nguyên nhân: trục vít me Z cong hoặc lắp lệch, nhiệt độ bàn dao động theo chu kỳ, độ dày lớp không phải bội số của bước động cơ Z.
Cách sửa: kiểm tra trục Z, chọn độ dày lớp phù hợp với bước của máy (nhiều máy có khuyến nghị riêng), kiểm tra điều khiển nhiệt bàn.
12. Phần nhô và support xấu
Dấu hiệu: mặt dưới phần nhô xù xì, sợi rủ xuống; support dính chặt khó gỡ, hoặc support đổ giữa chừng.
Cách sửa:
- Tăng quạt làm mát cho PLA khi in phần nhô.
- Xoay chi tiết để giảm phần nhô.
- Điều chỉnh khoảng cách Z giữa support và chi tiết: khoảng một lớp (0,2 mm) để dễ gỡ.
- Dùng support dạng cây cho chi tiết hữu cơ.
- Với chi tiết cần mặt dưới đẹp, dùng vật liệu support khác loại hoặc support hòa tan nếu máy hỗ trợ.
Bảng chẩn đoán nhanh
| Bạn thấy | Kiểm tra đầu tiên |
|---|---|
| Bản in bong khỏi bàn | Vệ sinh bàn, Z offset |
| Góc cong lên | Gió lùa, buồng kín, brim |
| Sợi tơ mạng nhện | Sấy nhựa, giảm nhiệt độ |
| Vách thủng, đứt quãng | Đầu phun nghẹt, tốc độ quá cao |
| Chi tiết dịch ngang | Dây curoa, puly, va chạm |
| Nứt theo lớp | Nhiệt độ, quạt, buồng kín |
| Gợn sau góc | Gia tốc, bù rung |
| Đáy phình ra | Z offset, bù chân voi |
Bốn lỗi đặc trưng của máy in resin
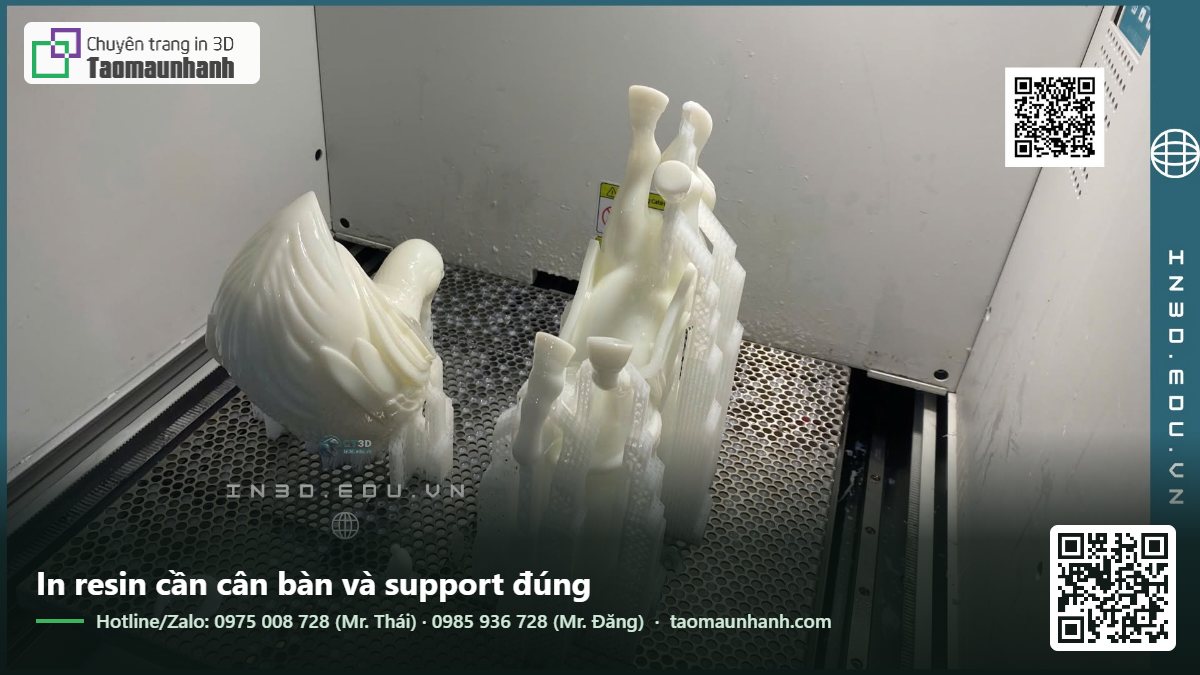
Bản in không dính bàn, rơi vào bể
Nguyên nhân thường là bàn in chưa cân đúng, thời gian chiếu lớp đáy quá ngắn, resin quá lạnh. Vào mùa lạnh hoặc phòng máy lạnh, resin đặc lại và khó đông kết. Sửa bằng cách cân lại bàn, tăng thời gian chiếu lớp đáy, giữ phòng ở khoảng 20–30 °C. Luôn lọc resin trong bể sau bản in hỏng để mảnh vụn không làm thủng film FEP.
Tách lớp, chi tiết bị cắt ngang
Lực tách khỏi film FEP quá lớn so với độ bám giữa các lớp. Giảm tốc độ nâng bàn, thêm support, xoay chi tiết nghiêng để giảm diện tích mặt cắt mỗi lớp.
Chi tiết rỗng bị nứt sau vài ngày
Resin lỏng kẹt bên trong khoang kín. Khi chiếu UV và theo thời gian, áp lực làm nứt vỏ. Luôn đục ít nhất hai lỗ thoát, rửa sạch bên trong trước khi chiếu UV.
Bề mặt có vết hút (cupping)
Chi tiết rỗng hình chén úp xuống tạo vùng chân không khi tách khỏi FEP, gây lỗ thủng hoặc biến dạng. Thêm lỗ thông khí ở gần mặt bàn in hoặc đổi hướng in.
Khi nào nên thay linh kiện thay vì chỉnh thông số
Nhiều người mất cả tuần chỉnh slicer cho một lỗi mà thực ra do linh kiện đã mòn. Nếu đã thử các cách ở trên mà lỗi vẫn quay lại, hãy kiểm tra những linh kiện tiêu hao sau:
| Linh kiện | Dấu hiệu cần thay | Lỗi liên quan |
|---|---|---|
| Đầu phun đồng | Lỗ phun mòn rộng, đã in nhiều nhựa pha sợi carbon hoặc phát sáng | Thiếu nhựa, chi tiết mất sắc nét, kéo tơ |
| Tấm bàn in PEI | Có vùng bóng mờ, trầy sâu, bám kém dù đã rửa | Không bám bàn ở một vùng cố định |
| Dây curoa | Răng mòn, sờn mép, không giữ được độ căng | Lệch lớp, kích thước sai, gợn bề mặt |
| Ống dẫn PTFE | Đầu ống cháy vàng, có khe hở ở chỗ nối | Nghẹt đầu phun, thiếu nhựa |
| Bánh răng đùn | Răng mòn, dính bột nhựa không làm sạch được | Thiếu nhựa, sợi bị mài |
| Quạt làm mát | Kêu to, quay chậm, rung | Phần nhô xấu, nghẹt do nhiệt lan |
Ghi lại ngày thay và số giờ in của từng linh kiện. Sau vài lần thay, bạn sẽ biết chu kỳ thay thế của máy mình và có thể thay chủ động trước khi lỗi xảy ra, thay vì phát hiện khi bản in quan trọng đã hỏng.
Phòng bệnh hơn chữa bệnh
- Bảo quản nhựa trong hộp kín có gói hút ẩm, sấy trước khi in nhựa hút ẩm.
- Vệ sinh bàn in định kỳ, không chạm tay vào mặt bàn.
- Kiểm tra độ căng dây curoa và vít khung mỗi vài tháng.
- In một bài kiểm tra hiệu chỉnh nhỏ mỗi khi đổi loại nhựa hoặc nhãn hiệu nhựa.
- Theo dõi vài lớp đầu của mỗi bản in. Phần lớn bản in hỏng đều có dấu hiệu từ lớp đầu tiên.
Nếu bạn đã thử hết mà vẫn không in được chi tiết cần dùng gấp, Tạo Mẫu Nhanh có thể in giúp bằng máy đã hiệu chỉnh cho từng loại vật liệu, hoặc tư vấn chỉnh file để in ổn định hơn. Liên hệ contact@ct3dgroup.com hoặc gọi hotline/Zalo 0975 008 728 (Mr. Thái) hoặc 0985 936 728 (Mr. Đăng).
Tham khảo thêm: Tài liệu liên quan trong hệ thống CT3D: dịch vụ in 3D (ct3dgroup.com) và dịch vụ tạo mẫu nhanh (in3d.edu.vn).
Liên hệ Tạo Mẫu Nhanh
Email: contact@ct3dgroup.com – in3d.edu.vn@gmail.com
Hotline / Zalo: 0975 008 728 (Mr. Thái) – 0985 936 728 (Mr. Đăng)
Câu hỏi thường gặp
Lỗi in 3D phổ biến nhất là gì?
Lớp đầu không bám bàn. Phần lớn trường hợp sửa được bằng cách rửa sạch mặt bàn và hiệu chỉnh lại độ cao lớp đầu.
Vì sao bản in 3D có nhiều sợi tơ?
Thường do nhựa bị ẩm hoặc nhiệt độ đầu phun quá cao. Sấy nhựa và giảm nhiệt độ 5–10 °C giải quyết được đa số trường hợp, sau đó mới chỉnh thông số rút nhựa.
In 3D bị lệch lớp phải làm sao?
Kiểm tra dây curoa có lỏng không, vít puly trên trục động cơ có chặt không, và đầu phun có va vào chi tiết bị cong không. Giảm gia tốc nếu máy đời cũ.
Nhựa in 3D bị ẩm nhận biết thế nào?
Nghe tiếng lách tách nhỏ khi đùn, thấy bọt khí nhỏ hoặc bề mặt sần, kéo tơ nhiều hơn bình thường, chi tiết giòn hơn. Sấy nhựa theo nhiệt độ khuyến nghị của nhà sản xuất trong vài giờ.